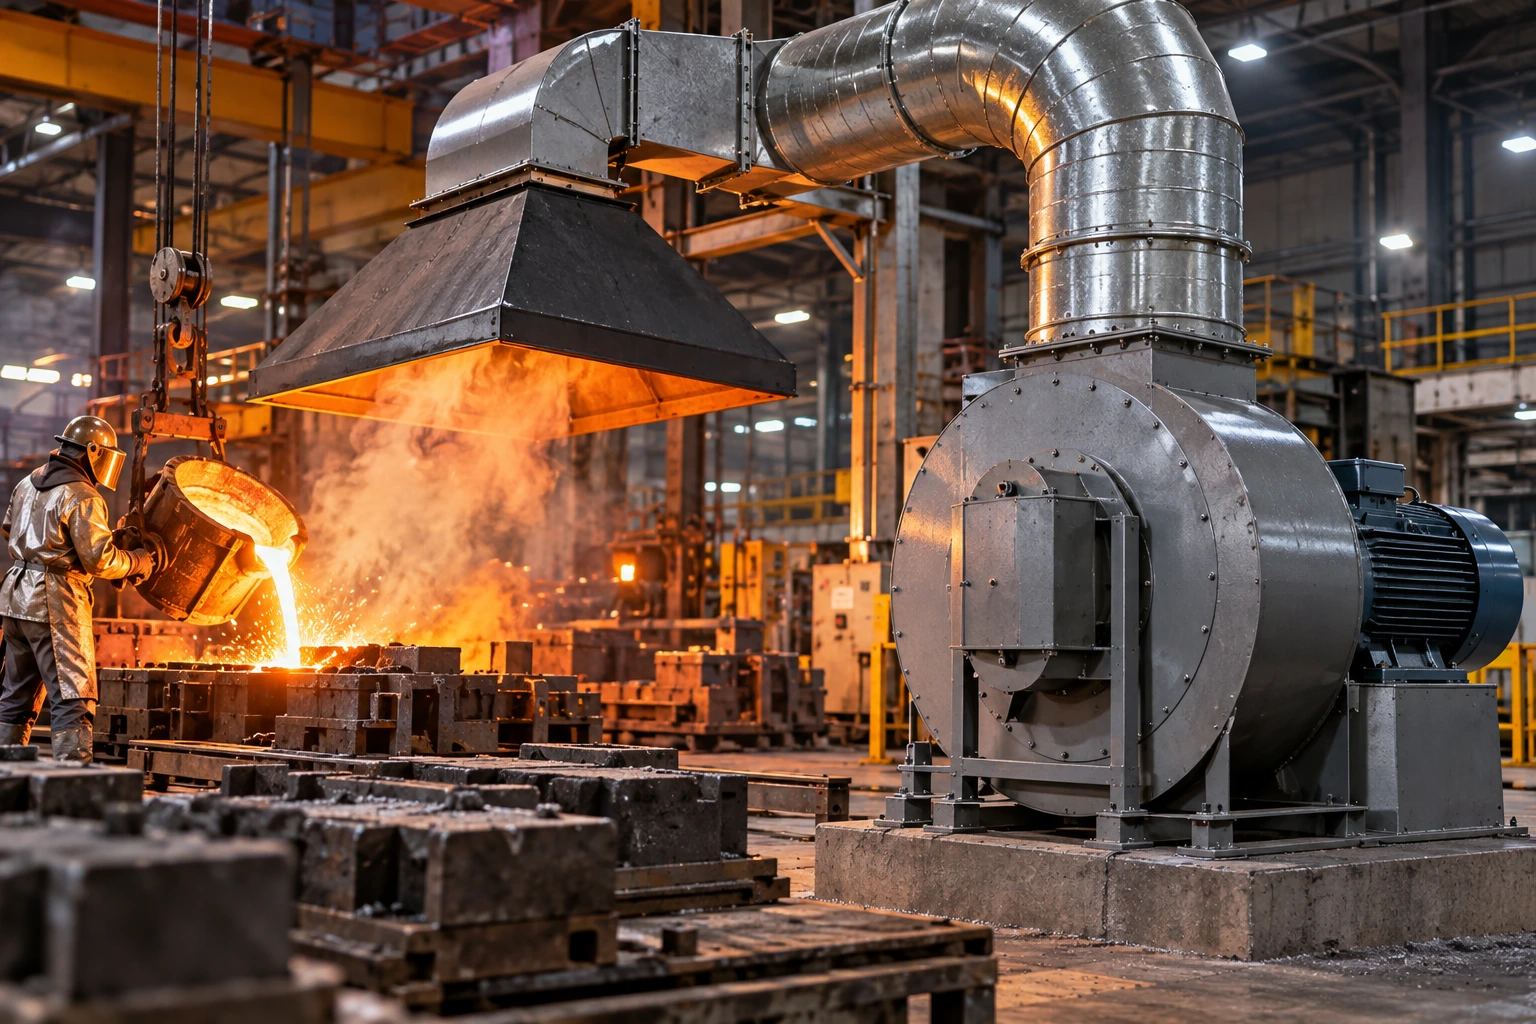
فن ریخته گری باید بر اساس نوع آلاینده، دمای واقعی هوای مکششده، دبی موردنیاز و افت فشار کل سیستم انتخاب شود. دود و بخارات کوره بهتر است با هود نزدیک منبع جمعآوری شوند، درحالیکه گردوغبار حاصل از ماسه، شاتبلاست، تخلیه قالب و تمیزکاری قطعه ممکن است به سیستم غبارگیر جداگانه نیاز داشته باشد. در شبکههایی با کانال طولانی، هود، فیلتر یا اسکرابر، فن سانتریفیوژ معمولاً به دلیل توانایی تأمین فشار استاتیک بالاتر گزینه قابل بررسی است. برای هوای بسیار گرم نیز آرایش موتور، یاتاقانها و جنس پروانه بهاندازه ظرفیت هوادهی اهمیت دارند.
| شرایط فرایند | راهکار اصلی | نکته مهم در انتخاب فن |
|---|---|---|
| دود و فوم کوره | هود موضعی بالای منبع | دبی Capture و افت فشار هود |
| گرمای زیاد سالن | تهویه عمومی + هوای جایگزین | محاسبه بار حرارتی و دبی |
| غبار ماسه و سیلیس | LEV و غبارگیر | جلوگیری از پخش غبار در سالن |
| مسیر کانال طولانی | فن سانتریفیوژ | فشار استاتیک کافی |
| جریان بسیار گرم | فن مناسب دمای فرایند | محل موتور و یاتاقان مهم است |
| ذرات ساینده | پروانه و بدنه مناسب | توجه به سایش |
| اسکرابر یا فیلتر در مدار | فن با فشار بالاتر | افت فشار تجهیز باید محاسبه شود |
فن مکنده ریخته گری دقیقاً چه چیزی را باید کنترل کند؟
اولین سؤال در انتخاب فن مکنده ریخته گری این نیست که «چند اسب باشد؟»؛ بلکه باید مشخص شود چه مادهای قرار است از محیط کار جمع شود.
ریختهگری میتواند همزمان چند نوع آلاینده ایجاد کند. هنگام ذوب و نگهداری فلز، فوم و گازهای فرایندی وجود دارند. در قالبگیری ماسهای، تخلیه قالب، شیکاوت، سنگزنی و تمیزکاری نیز گردوغبار قابلتوجهی تولید میشود. ترکیب آلاینده با نوع فلز، مواد قالب، رزینها و عملیات تکمیلی تغییر میکند.
HSE درباره صنایع ریختهگری به مواجهه با فوم فلز مذاب، مهها و گردوغبار حاصل از ماسه قالب و عملیات پرداخت اشاره میکند و تأکید دارد ماسه و برخی نسوزها میتوانند منبع سیلیس کریستالی قابل تنفس باشند. بنابراین استفاده از یک هواکش بزرگ برای کل سالن، جای طراحی مکش در مبدأ را نمیگیرد.
مکش دود کوره باید از مبدأ شروع شود
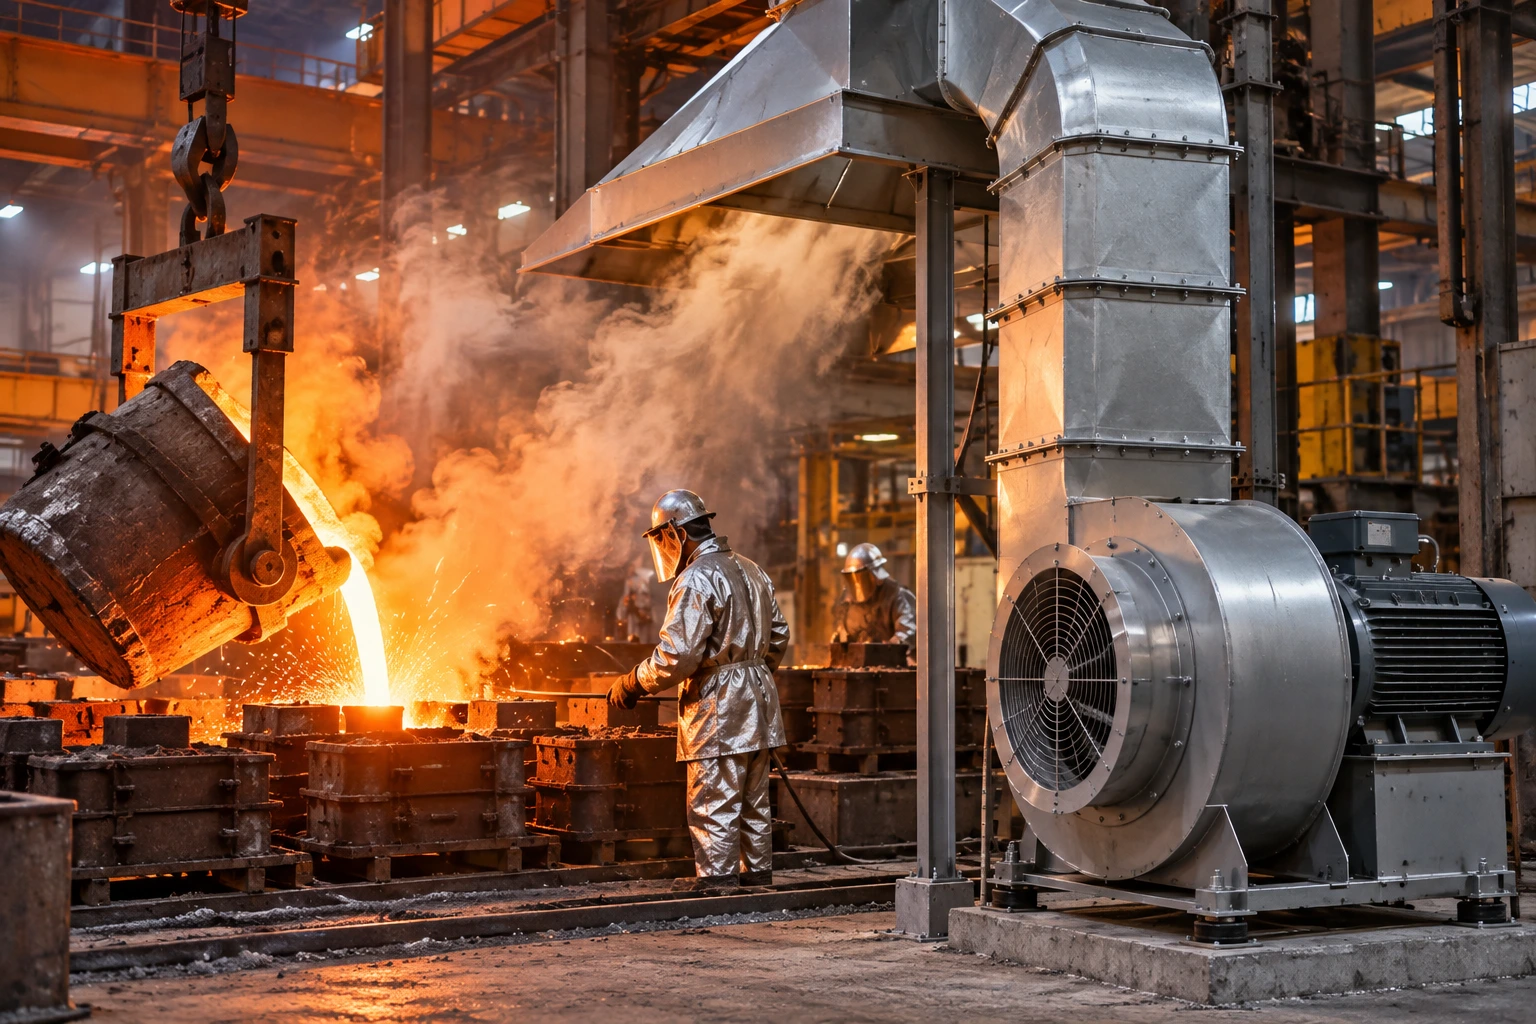
هوای آلوده اگر ابتدا وارد سالن شود، کنترل آن دشوارتر میشود. منطق مکش دود کوره این است که جریان آلوده پیش از ورود به محدوده تنفسی کارکنان گرفته شود. OSHA در اصول Local Exhaust Ventilation تأکید میکند که هود، کانال، فن و جداکننده باید دبی و سرعت کافی برای جمعآوری آلاینده و انتقال آن به محل دفع ایمن داشته باشند؛ به شکلی که گردوغبار، فوم و بخار از محدوده کار کارکنان عبور نکند.
در کوره نیز حرکت طبیعی فوم داغ به کمک طراحی میآید. به گفته اداره ایمنی و بهداشت بریتانیا (HSE):
«چون فوم داغ است و بالا میرود، هود استخراج را بالای کوره قرار دهید.»
این توصیه ساده یک نکته مهم طراحی را نشان میدهد: محل و شکل هود مکنده کوره میتواند بهاندازه قدرت فن در نتیجه نهایی مؤثر باشد.
هود مکنده کوره چرا نباید بیش از حد دور باشد؟
مکش با فاصله ضعیف میشود. هرچه دهانه هود از جریان فوم دورتر باشد، حجم بیشتری از هوای اطراف باید جابهجا شود تا آلاینده به سمت هود کشیده شود. در نتیجه اگر هود بالاتر از حد لازم یا در موقعیتی نامناسب نصب شود، دو مشکل ایجاد میشود: بخشی از دود وارد سالن میشود و برای جبران آن به فن بزرگتری نیاز پیدا میکنیم.
در طراحی صنعتی معمولاً بهتر است ابتدا Capture & Containment اصلاح شود و بعد ظرفیت فن افزایش یابد. هودهای جانبی، بالاسری یا نیمهمحصور هرکدام بسته به نوع کوره و عملیات بارگیری میتوانند شرایط متفاوتی داشته باشند. حرکت جرثقیل، باز شدن درِ کوره، جریان باد ناشی از هواکشهای دیگر و حتی محل ورود هوای تازه نیز روی رفتار دود اثر دارد.
تهویه صنعتی ریخته گری؛ مکش موضعی یا تخلیه کل سالن؟
تهویه صنعتی ریخته گری معمولاً ترکیبی از دو سیستم است؛ تهویه عمومی برای کنترل بخشی از گرمای سالن و تأمین هوای تازه کاربرد دارد. مکش موضعی برای فوم، بخارات و گردوغبار مشخص در محل تولید آلاینده طراحی میشود.
HSE نیز تهویه عمومی محیط کار را از کنترل مواد خطرناک با LEV جدا میکند؛ یعنی نمیتوان صرفاً با افزایش تعویض هوای سالن انتظار داشت غبار یا فوم یک فرایند پرآلودگی بهطور مؤثر کنترل شود. یک سیستم عملی ممکن است شامل این بخشها باشد:
هود ← کانال مکش ← پیشجداکننده یا غبارگیر ← فن ← دودکش
محل قرارگیری فن نسبت به فیلتر نیز مهم است. اگر فن در سمت هوای تمیز قرار گیرد، میزان تماس پروانه با ذرات ساینده کاهش پیدا میکند؛ البته این آرایش باید با فشار و مشخصات کل سیستم هماهنگ شود.
ذرات و گردوغبار ریخته گری را دستکم نگیرید
بخش قابلمشاهده دود کوره تنها مسئله سالن ریختهگری نیست. در فرایندهای ماسهای ممکن است ذرات و گردوغبار ریخته گری بسیار ریزتر از چیزی باشند که با چشم دیده میشود.
NIOSH درباره تمیزکاری قطعات ساختهشده با قالب ماسهای هشدار میدهد که عملیات پرداخت و سنگزنی میتواند غلظت بالایی از سیلیس قابل تنفس ایجاد کند. در آزمایش یک سیستم مکش موضعی برای Cleaning، میزان مواجهه کارکنان با غبار قابل تنفس بسته به ابزار مورد استفاده ۵۹ تا ۷۷ درصد کاهش یافت. این اعداد مربوط به همان طراحی آزمایشی هستند و نباید به همه خطوط تعمیم داده شوند.
نکته کاربردی روشن است: برای شیکاوت، سنگزنی و تمیزکاری قطعات، محل جمعآوری غبار باید نزدیک فرایند باشد. این همان دلیل استفاده از سیستم غبارگیر ریخته گری است؛ سیستمی که باید هم حجم هوا و هم نوع و اندازه ذرات را در نظر بگیرد.
چه زمانی فن سانتریفیوژ ریخته گری مناسبتر است؟
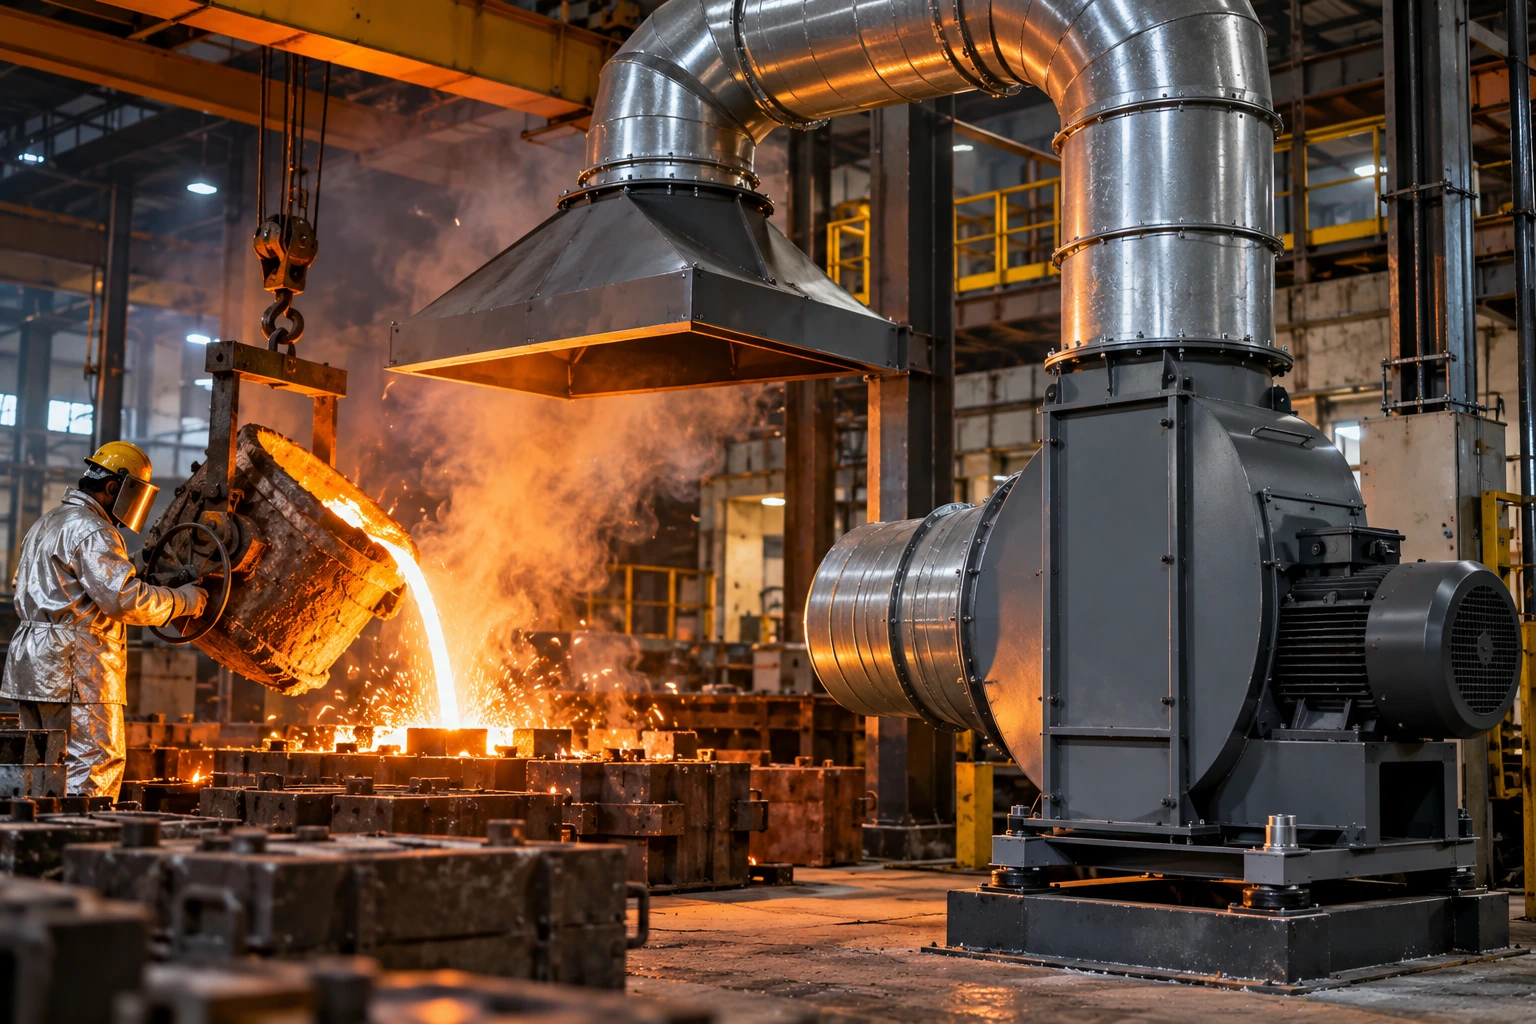
در یک خط واقعی، فن فقط هوا را از یک سوراخ دیوار عبور نمیدهد. هود، کانال، زانو، دمپر، فیلتر، اسکرابر و دودکش همگی مقاومت ایجاد میکنند. برای چنین شبکهای، فن سانتریفیوژ ریخته گری به دلیل قابلیت ایجاد فشار استاتیک قابلتوجه، کاربرد گستردهای دارد. فنهای سانتریفیوژ نیز یک نوع واحد نیستند و پروانه آنها میتواند بکوارد، رادیال یا فوروارد باشد. AMCA نیز این دستهبندی را در تعریف فنهای سانتریفیوژ به رسمیت میشناسد.
فنهای بکوارد در بسیاری از سیستمهای تهویه و مکش صنعتی گزینه قابل بررسی هستند، اما انتخاب نهایی باید از روی منحنی فن انجام شود.
در صفحه سانتریفیوژ فشار قوی در وبسایت تخصصی کوییک فن این مدل با پروانه بکوارد و امکان آرایش مستقیم، تسمهای یا کوپلینگ معرفی شده و محدوده فشار اعلامی سازنده تا ۱۸ هزار پاسکال است. این عدد سقف مشخصات یک خانواده محصول است، نه فشار موردنیاز هر خط ریختهگری.
فن فشار قوی چه زمانی واقعاً لازم است؟
«فشار بیشتر» همیشه به معنی انتخاب بهتر نیست. اگر سیستم فقط یک هود نزدیک کوره و چند متر کانال ساده داشته باشد، شاید فشار بسیار بالا لازم نباشد. در مقابل، مدار دارای کانالهای بلند، زانوهای متعدد، فیلتر یا اسکرابر میتواند افت فشار قابلتوجهی ایجاد کند. افت فشار کل تقریباً از مجموع مقاومت این بخشها تشکیل میشود:
| بخش سیستم | عامل ایجاد مقاومت |
|---|---|
| هود | شتاب دادن و تغییر مسیر هوا |
| کانال | اصطکاک |
| زانوها | آشفتگی جریان |
| دمپر | محدودیت مسیر |
| فیلتر | مقاومت مدیا و تجمع غبار |
| اسکرابر | تماس هوا با مایع و اجزای داخلی |
| دودکش | افت خروجی |
وزارت انرژی آمریکا نیز در راهنمای سیستمهای فن تأکید میکند که منحنی عملکرد فن باید همراه منحنی مقاومت سیستم بررسی شود و زانوهای نامناسب یا کانال کوچک میتوانند افت فشار و هزینه بهرهبرداری را بهطور قابلتوجهی افزایش دهند.
محاسبه ظرفیت فن ریخته گری فقط دبی نیست
انتخاب فن به دو عدد اصلی نیاز دارد:
دبی هوا (Q) و فشار موردنیاز سیستم (P).
برای یک دهانه یا کانال، رابطه پایه دبی چنین است:
Q = A × V
A سطح مقطع و V سرعت هوا است.
اما این فرمول بهتنهایی اندازه فن را تعیین نمیکند. ابتدا باید مشخص شود برای گرفتن آلاینده چه سرعت Capture لازم است، سپس دبی هود محاسبه شود و بعد افت فشار کل مسیر به دست آید. در یک سیستم چندشاخه نیز باید مشخص باشد کدام نقاط همزمان فعالاند. جمع کردن ساده حداکثر دبی همه شاخهها ممکن است فن را بیش از حد بزرگ کند و نادیده گرفتن همزمانی نیز میتواند مکش برخی نقاط را ناکافی کند. بنابراین انتخاب از روی «فن ۱۰ اسب» یا «دهانه ۶۰ سانت» بدون منحنی عملکرد و محاسبه شبکه، اطلاعات فنی کافی نمیدهد.
فن مقاوم به حرارت فقط پروانه ضخیمتر نیست
در کوره، دمای فلز با دمای هوایی که به فن میرسد یکسان نیست. بااینحال اگر جریان ورودی هنوز بسیار گرم باشد، فن مقاوم به حرارت باید بهطور مشخص برای همان دمای کاری طراحی شود. وزارت انرژی آمریکا در راهنمای فنهای صنعتی اشاره میکند که محیط دمای بالا بر مواد اجزای فن اثر دارد و انتخاب آلیاژ مناسب میتواند برای حفظ خواص مکانیکی در دمای بالا ضروری باشد. هنگام انتخاب باید این موارد بررسی شوند:
- دمای پیوسته جریان؛
- بیشترین دمای لحظهای؛
- جنس پروانه و بدنه؛
- نوع یاتاقان و روانکار؛
- محل موتور؛
- نحوه انتقال قدرت؛
- میزان ذرات ساینده یا بخارات خورنده.
پس عبارت «مقاوم به حرارت» بدون عدد دمای مجاز و مدت کارکرد، مشخصه فنی کاملی نیست.
اتصال مستقیم یا تسمهای برای ریختهگری؟
در هوای عادی، Direct Drive به دلیل حذف تسمه و پولی میتواند سیستم سادهتر و کمنگهداریتری ایجاد کند. اما در ریختهگری، محل موتور نسبت به جریان گرم و آلوده اهمیت بیشتری پیدا میکند.
در راهنمای فن اتصال مستقیم یا تسمهای توضیح داده شده که برخی آرایشهای تسمهای امکان قرار گرفتن موتور خارج از جریان گرم را فراهم میکنند، درحالیکه Direct Drive قطعات انتقال کمتر و تلفات مکانیکی پایینتری دارد. انتخاب واقعی به Arrangement فن بستگی دارد. برای یک خط کوره، سه پرسش تعیینکنندهتر از نام Drive هستند:
- موتور در چه دمای محیطی کار خواهد کرد؟
- پروانه به چه دوری نیاز دارد؟
- دسترسی تعمیراتی در زمان توقف خط چگونه است؟
وت اسکرابر کجا وارد سیستم میشود؟
گاهی جریان آلوده فقط شامل غبار خشک نیست و شرایط فرایند استفاده از یک سیستم شستوشوی تر را توجیه میکند. در وت اسکرابر، جریان آلوده با مایع تماس پیدا میکند و ذرات به فاز مایع منتقل میشوند. EPA گزارش میکند بسیاری از اسکرابرهای تر کنترل ذرات میتوانند راندمان جمعآوری بیش از ۹۵ درصد داشته باشند، اما عملکرد واقعی به نوع اسکرابر، اندازه ذرات و انرژی تماس گاز و مایع وابسته است.
بنابراین وت اسکرابر یکی از تجهیزاتی است که میتواند در طراحی غبارگیری بررسی شود، اما نباید بدون شناخت آلاینده جایگزین خودکار بگفیلتر یا سایر تجهیزات فرض شود. نکته مهمتر این است که خود اسکرابر افت فشار ایجاد میکند. پس بعد از اضافه شدن آن به مدار، فن باید دوباره برای دبی و فشار جدید بررسی شود.
چه زمانی بکوارد سینگل ارزش بررسی دارد؟
یک فن بکوارد تکورودی میتواند در شبکههای صنعتی که به جریان مشخص و فشار مناسب نیاز دارند گزینه مناسبی باشد. اما برای انتخاب سانتریفیوژ بکوارد سینگل باید منحنی عملکرد همان سایز و دور با نقطه کاری پروژه تطبیق داده شود. نام «بکوارد» بهتنهایی کافی نیست. قطر پروانه، RPM، توان موتور، راندمان، جنس ساخت، آرایش شفت و محدوده دمای مجاز همگی در نتیجه اثر دارند.
همچنین اگر هوا حاوی مقدار زیادی ذرات ساینده باشد، بهتر است مشخص شود آیا ذرات مستقیماً از فن عبور میکنند یا فن بعد از جداکننده و در سمت هوای تمیز نصب خواهد شد.
یک فن خوب، سیستم ضعیف را نجات نمیدهد
پیش از سفارش فن ریخته گری بهتر است اطلاعات زیر مشخص باشند:
- نوع کوره و فرایند؛
- نوع فلز و مواد قالب؛
- نوع آلاینده در هر نقطه؛
- دمای واقعی گاز در ورودی فن؛
- ابعاد و موقعیت هود؛
- دبی موردنیاز هر شاخه؛
- طول و قطر کانال؛
- تعداد زانوها و اتصالات؛
- نوع غبارگیر یا اسکرابر؛
- افت فشار کل؛
- محل ورود هوای جایگزین؛
- ساعات کار روزانه.
این اطلاعات تعیین میکنند یک فن سانتریفیوژ معمولی کافی است یا سیستم به فشار بیشتر، متریال مقاومتر یا آرایش خاص موتور نیاز دارد.
مکشی که از کوره تا دودکش مهندسی شده باشد
در یک خط ریختهگری، انتخاب فن از خود کوره جدا نیست. فن ریخته گری زمانی درست کار میکند که هود بتواند آلاینده را در مبدأ بگیرد، کانال با افت فشار منطقی طراحی شده باشد، غبارگیر متناسب با ذرات انتخاب شود و فن در نقطه کاری مناسب خود قرار گیرد.
برای فوم داغ کوره، هود موضعی اهمیت زیادی دارد. برای غبار ماسه، شیکاوت و پرداخت، سیستم جمعآوری ذرات باید جداگانه ارزیابی شود. اگر اسکرابر یا فیلتر به مدار اضافه شود، فشار موردنیاز فن نیز افزایش پیدا میکند. در هوای گرم نیز آرایش موتور و محدوده دمای مجاز تجهیز باید پیش از خرید مشخص باشد.
در نهایت، فن مناسب ریختهگری بزرگترین دستگاه موجود نیست؛ مدلی است که دبی لازم را در فشار واقعی شبکه، با تحمل دما و آلودگی همان فرایند تأمین کند و در بهرهبرداری طولانیمدت از نقطه کاری مناسب خود خارج نشود.