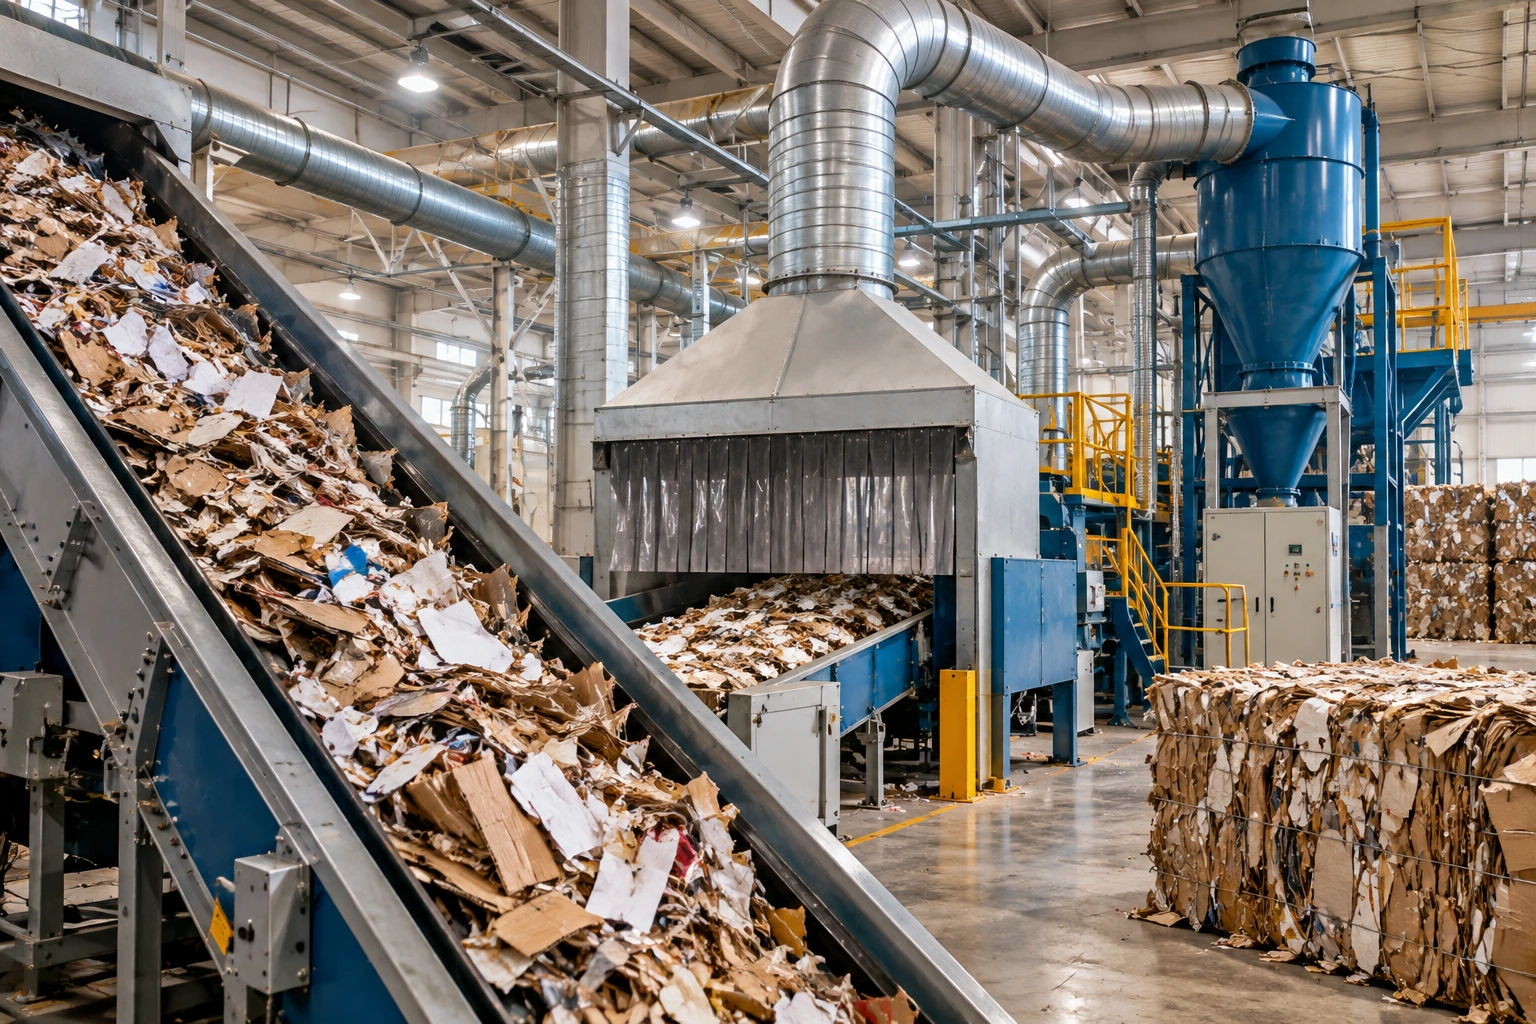
فن کارتن سازی فقط یک هواکش برای خارج کردن گردوغبار نیست؛ در یک خط درست طراحیشده، فن نیروی محرک سیستم مکش و انتقال پنوماتیک است و میتواند ضایعات لبهبر، تکههای کاغذ و هوای حامل غبار را از نقاط تولید به سمت سیکلون، جداکننده مواد، بگفیلتر یا واحد پرس ضایعات هدایت کند. انتخاب فن به دبی هوا، افت فشار کل شبکه، نوع و حجم ضایعات، مسیر کانال، تعداد زانوها و محل نصب تجهیزات جداسازی وابسته است. به همین دلیل انتخاب فن صرفاً بر اساس توان موتور، قطر دهانه یا یک عدد ثابت برای هوادهی، طراحی مطمئنی ایجاد نمیکند.
| بخش سیستم | وظیفه اصلی | نکته مهم در طراحی |
|---|---|---|
| هود یا دهانه مکش | جمعآوری ضایعات و غبار در مبدأ | نزدیک بودن به محل تولید آلودگی |
| فن انتقال مواد | ایجاد جریان و انتقال تریم کاغذ | متناسب با بار مواد و افت فشار |
| کانال | انتقال هوا و ضایعات | سرعت کافی و حداقل زانوی غیرضروری |
| سیکلون/سپراتور | جداسازی ذرات و ضایعات درشت | مناسب بهعنوان پیشجداکننده |
| بگفیلتر | جذب گردوغبار ریزتر | محاسبه افت فشار فیلتر در حالت کار |
| بالِر یا مخزن | جمعآوری و فشردهسازی ضایعات | جلوگیری از برگشت هوا و مواد |
فن کارتن سازی دقیقاً چه کاری در خط تولید انجام میدهد؟
در تولید ورق و جعبه کارتن، عملیات برش، اسلات، دایکات و تریم لبهها بهطور مداوم ضایعات ایجاد میکند. اگر این ضایعات همان اطراف دستگاه باقی بمانند، علاوه بر نیاز به جمعآوری دستی، میتوانند نظم خط و دسترسی اپراتور را مختل کنند.
در خطوط مکانیزه، ضایعات از محل تولید گرفته شده و با جریان هوا درون کانال حرکت میکنند. شرکت Höcker Polytechnik در سیستمهای مخصوص خطوط کارتن موجدار، فرایندی را شرح میدهد که در آن تریم و گردوغبار مکش میشوند، تریم توسط فنهای خردکن به قطعات قابل انتقال تبدیل میشود و سپس سیستم پنوماتیک مواد را به بخش جداسازی و پرس هدایت میکند.
این همان جایی است که فن انتقال ضایعات کاغذ با یک فن تهویه عمومی تفاوت پیدا میکند. سیستم باید نهفقط هوا، بلکه جریان حاوی تکههای کاغذ یا غبار را با پایداری کافی حرکت دهد. در خطوط کارتنسازی میتوان بسته به طراحی از سانتریفیوژ انتقال مواد استفاده کرد. در مشخصات محصول کوییک فن نیز بر اهمیت خواص ماده، غلظت و اندازه ذرات، ظرفیت انتقال و افت فشار کانال در انتخاب فن تأکید شده است.
تفاوت فن انتقال ضایعات با فن مکنده کارتن سازی
این دو اصطلاح گاهی به جای هم استفاده میشوند، اما وظیفه آنها میتواند متفاوت باشد. فن انتقال مواد ممکن است مستقیماً با جریان حاوی ضایعات کاغذ در تماس باشد. در سیستمهای Trim Removal صنعتی حتی از Chopper Fan استفاده میشود تا تریمهای بلند هنگام عبور خرد و برای ادامه انتقال آماده شوند. AirTrim نیز فنهای Material Handling را برای انتقال تریم کاغذ و مقوا معرفی میکند و توضیح میدهد که پرههای سنگین این فنها میتوانند ضایعات را در جریان انتقال به قطعات کوچکتر تبدیل کنند.
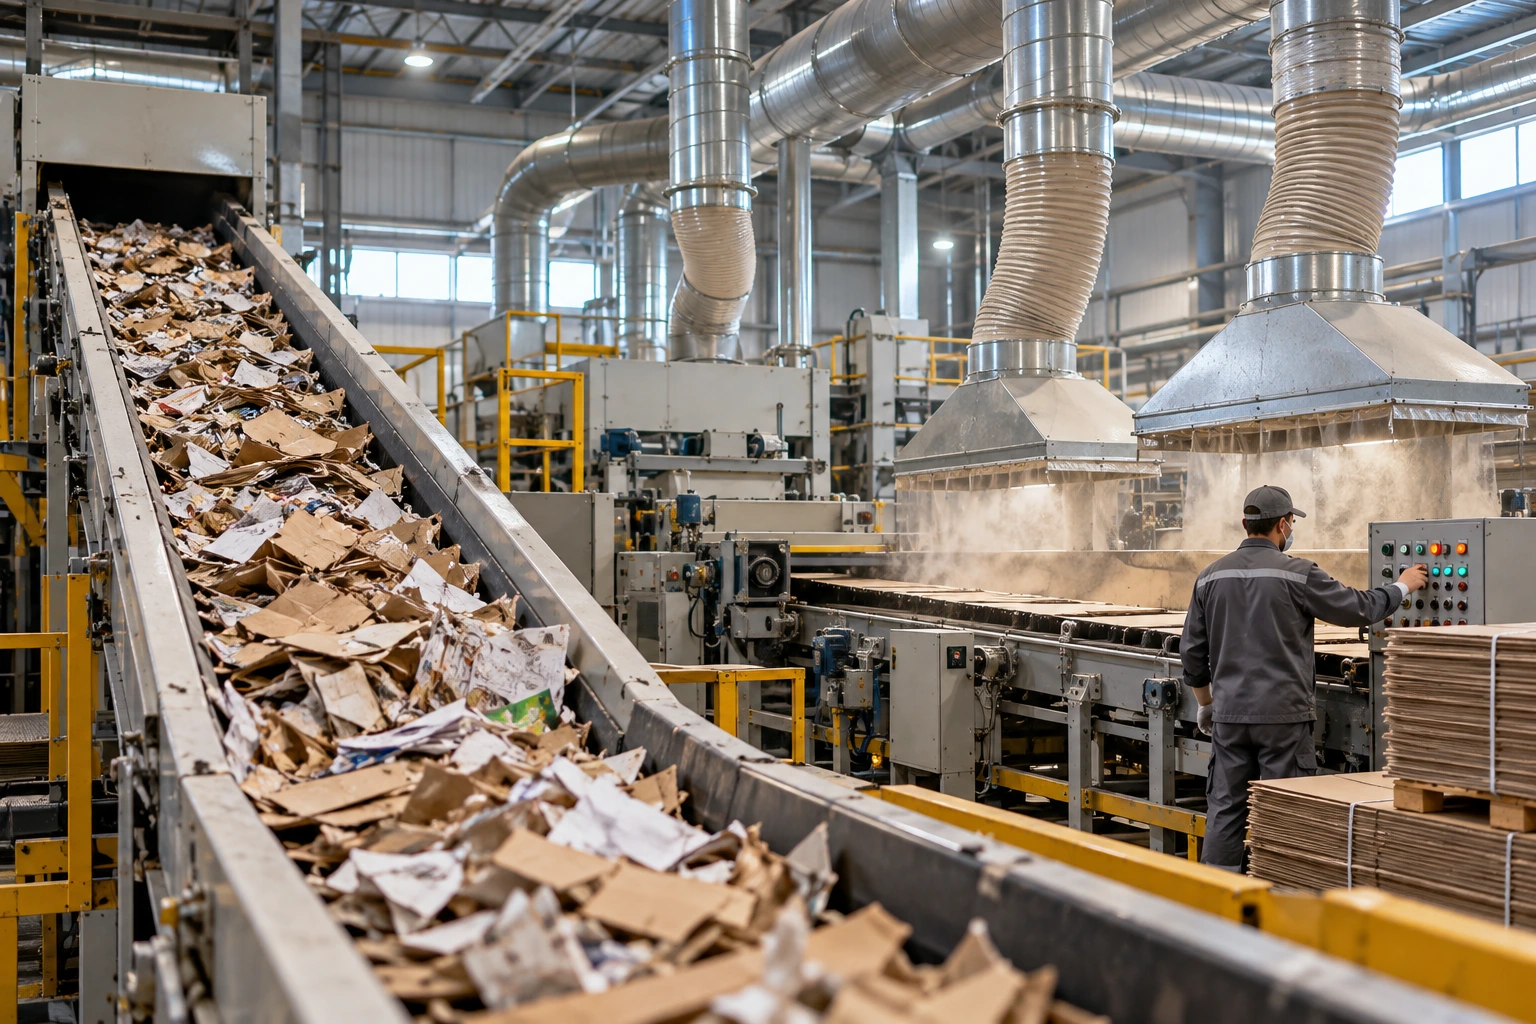
اما فن مکنده کارتن سازی در یک مدار غبارگیری ممکن است بعد از سیکلون یا بگفیلتر نصب شود؛ یعنی هوایی که وارد پروانه میشود بخش زیادی از ذرات خود را از دست داده است. این آرایش میتواند سایش پروانه ناشی از عبور ذرات را کاهش دهد. پس هنگام سفارش فن ابتدا باید مشخص باشد که:
- ضایعات کاغذ قرار است از داخل فن عبور کند یا خیر؛
- فن روی سمت آلوده یا سمت هوای تصفیهشده قرار میگیرد؛
- سیستم فقط گردوغبار را جمع میکند یا تریم و قطعات کاغذ را هم انتقال میدهد؛
- چند دستگاه تولید به یک خط مرکزی مکش متصل هستند.
همین چهار سؤال میتواند نوع فن و طراحی پروانه را کاملاً تغییر دهد.
انتقال پنوماتیک ضایعات کاغذ چگونه انجام میشود؟
در انتقال پنوماتیک ضایعات کاغذ انرژی موردنیاز برای جابهجایی مواد از جریان هوا تأمین میشود. تریم یا قطعات خردشده وارد کانال میشوند، همراه هوا حرکت میکنند و در انتهای مسیر توسط جداکننده از جریان هوا خارج میشوند. یک چینش متداول میتواند چنین باشد:
محل برش ← هود مکش ← کانال انتقال ← فن/چاپر فن ← جداکننده مواد یا سیکلون ← بالِر ← مدار غبارگیری
چیدمان دقیق همیشه یکسان نیست. در بعضی سیستمها موقعیت فن، جداکننده و فیلتر تغییر میکند؛ اما اصل مهم این است که تمام اجزا برای یک دبی و فشار کاری هماهنگ طراحی شوند.
Impact Air Systems در یکی از پروژههای خطوط کارتن، سیستم مرکزی را شامل هودهای جمعآوری، کانال انتقال مواد، جداکننده دوار، Chopper Fan، کامپکتور و فیلتر غبار معرفی کرده است. این شرکت همچنین مدار انتقال ضایعات و مدار جمعآوری گردوغبار خط تولید را بهصورت مجزا طراحی کرده است. این تفکیک اهمیت دارد؛ چون شرایط مناسب برای حرکت یک نوار تریم مقوایی الزاماً با شرایط جمعآوری غبار ریز یکسان نیست.
سیستم غبارگیر کارتن سازی چه اجزایی دارد؟
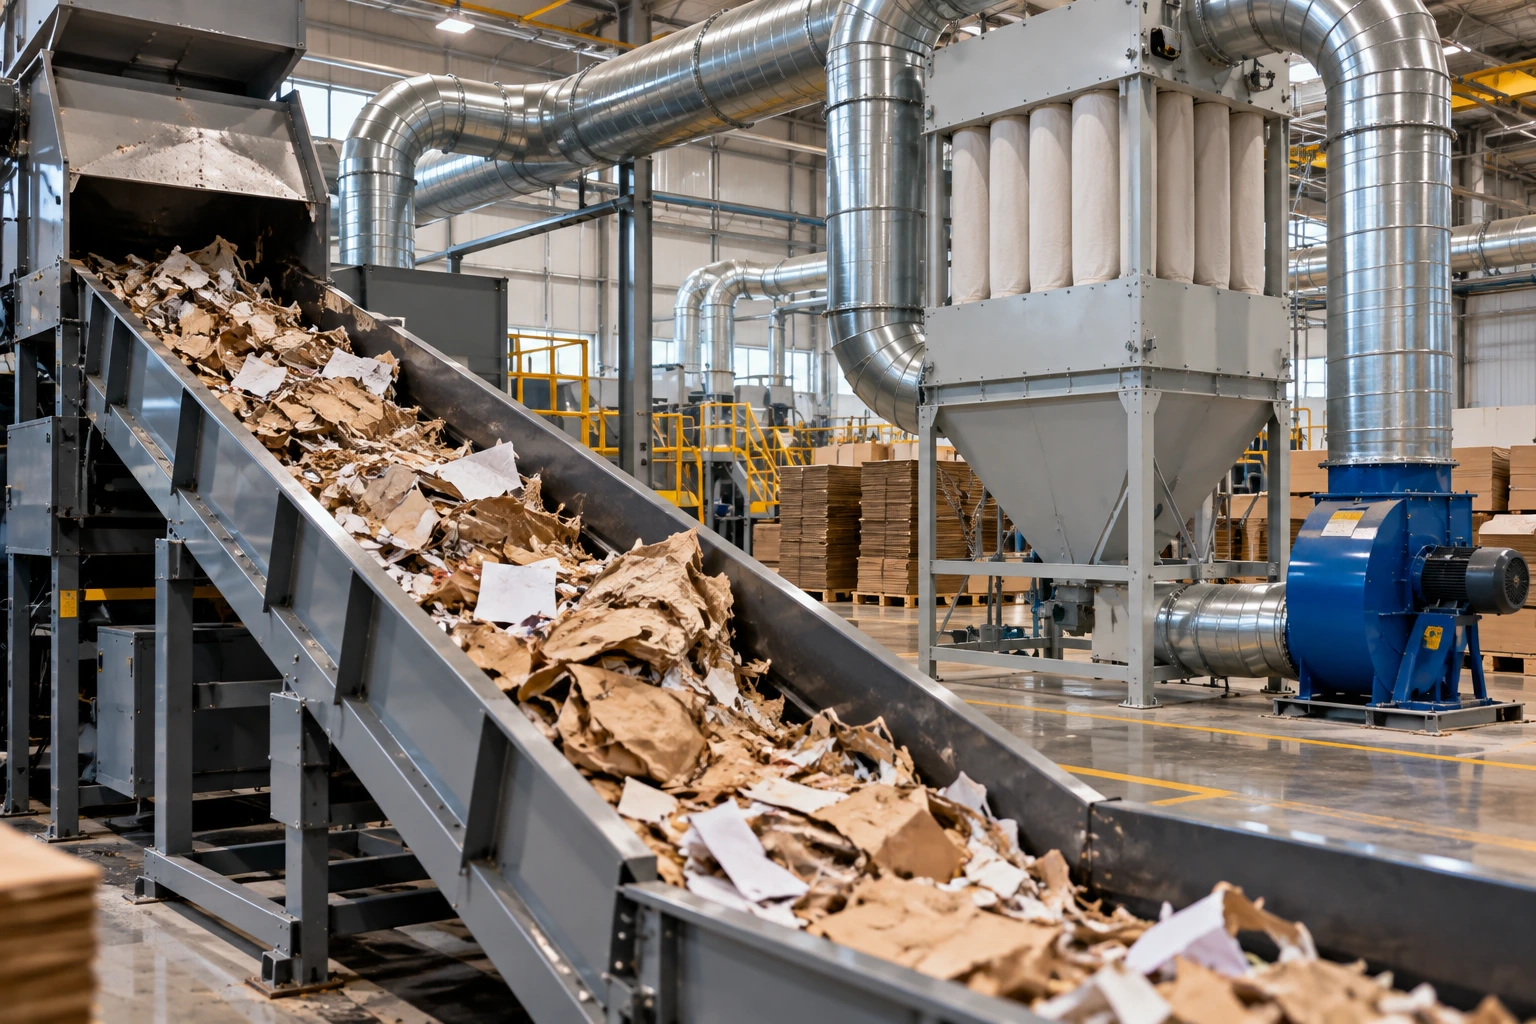
یک سیستم غبارگیر کارتن سازی موفق باید غبار را تا حد امکان نزدیک محل تولید بگیرد. مکش کل سالن بدون کنترل مناسب در مبدأ معمولاً راه دقیقی برای جمعآوری غبار تولیدشده توسط دستگاه نیست. مدار معمول از هود، کانال، واحد جداسازی یا فیلتراسیون و فن تشکیل میشود. در خطوطی که مقدار قابلتوجهی ذرات درشت وجود دارد، سیکلون میتواند قبل از فیلتر قرار گیرد تا بخشی از بار جامد را از جریان جدا کند.
نقش سیکلون در خط کارتن
سیکلون با ایجاد جریان دورانی و نیروی گریز از مرکز، ذرات جامد را از هوا جدا میکند. ذرات به سمت جداره حرکت کرده و به بخش پایینی دستگاه میرسند، درحالیکه هوا از مسیر مرکزی خارج میشود. سیکلون صنعتی کوییک فن نیز برای جداسازی ذرات جامد غیرچسبنده معرفی شده و سازنده اشاره میکند که سیکلون را میتوان بهتنهایی یا بهعنوان جداکننده اولیه قبل از واحد فیلتر استفاده کرد. بنابراین در بسیاری از پروژهها سؤال «سیکلون یا بگفیلتر؟» از ابتدا سؤال دقیقی نیست. این دو تجهیز میتوانند پشت سر هم کار کنند.
بگفیلتر برای گردوغبار ریزتر
پس از جدا شدن ضایعات و ذرات درشت، هنوز ممکن است مقدار قابلتوجهی غبار ریز در هوا باقی بماند. اینجاست که بگ فیلتر وارد مدار میشود. هوا از مدیای فیلتر عبور میکند و ذرات روی سطح کیسهها باقی میمانند. نکته مهم این است که افت فشار فیلتر ثابت نیست؛ با جمع شدن غبار روی مدیا، مقاومت سیستم تغییر میکند. بنابراین فن نباید فقط بر اساس افت فشار فیلتر تمیز انتخاب شود. منابع تخصصی طراحی سیستمهای غبارگیر نیز بر محاسبه افت فشار در شرایط واقعی کارکرد تأکید دارند.
چرا مکش گردوغبار خط تولید فقط مسئله نظافت نیست؟
غبار کاغذ و مقوا صرفاً باعث کثیف شدن کف و تجهیزات نمیشود. انباشته شدن گردوغبار میتواند روی نگهداری دستگاهها، کیفیت محیط کار و ایمنی مجموعه اثر بگذارد. گردوغبارهای سلولزی حاصل از کاغذ و مقوا در شرایط مشخص میتوانند جزو گردوغبارهای قابلاشتعال باشند. OSHA نیز گردوغبار کاغذ و مقوا را در میان نمونههای گردوغبارهای سلولزی قابلاشتعال قرار داده است.
همانطور که در راهنمای اداره ایمنی و بهداشت شغلی آمریکا (OSHA) اشاره شده است:
«گردوغبار قابلاشتعال در صورت معلق شدن در هوا و فراهم بودن شرایط لازم، میتواند خطر انفجار ایجاد کند.»
OSHA تأکید میکند که ارزیابی خطر باید ویژگی واقعی غبار، اندازه ذرات، فرایند تولید و امکان وجود منابع اشتعال را در نظر بگیرد. بنابراین نمیتوان صرفاً از روی نام «غبار کاغذ» میزان خطر یک کارخانه مشخص را تعیین کرد.
محاسبه ظرفیت فن کارتن سازی از کجا شروع میشود؟
محاسبه ظرفیت فن کارتن سازی با انتخاب کیلووات موتور آغاز نمیشود. ابتدا باید دو پارامتر اصلی مشخص شوند:
دبی هوای لازم (Q) و فشار موردنیاز فن (P). برای یک کانال، رابطه پایه دبی چنین است:
Q = V × A
در این رابطه V سرعت هوا بر حسب متر بر ثانیه و A سطح مقطع کانال بر حسب مترمربع است. برای تبدیل دبی مترمکعب بر ثانیه به مترمکعب بر ساعت، حاصل در ۳۶۰۰ ضرب میشود. مثلاً اگر سطح مقطع کانالی حدود ۰٫۱۲۶ مترمربع باشد و سرعت طراحی ۱۸ متر بر ثانیه در نظر گرفته شود، دبی هوا حدود ۲٫۲۷ مترمکعب بر ثانیه یا نزدیک ۸۱۶۰ مترمکعب بر ساعت خواهد بود. اما این عدد بهتنهایی ظرفیت فن موردنیاز کارخانه نیست.
در یک سیستم واقعی باید همزمان حجم ضایعات، تعداد نقاط مکش فعال، قطر و طول کانال، سرعت موردنیاز برای معلق ماندن ذرات، ارتفاع محل، دمای هوا و نحوه بالانس شاخهها بررسی شوند.
ASHRAE برای سیستمهای تخلیه صنعتی نیز تأکید میکند که در کانال حامل ذرات باید حداقل سرعت انتقال مناسبی حفظ شود تا ماده درون کانال تهنشین نشود. اعداد توصیهشده با نوع و وزن آلاینده تغییر میکنند؛ بنابراین نمیتوان یک سرعت ثابت را برای تمام ضایعات کاغذ و تریمهای کارتن نسخه کرد.
فشار موردنیاز فن را فراموش نکنید
دو فن ممکن است هر دو ۱۰ هزار مترمکعب بر ساعت هوادهی اسمی داشته باشند اما در یک شبکه کانالکشی عملکرد یکسانی ارائه ندهند. فن باید بر مقاومت کل سیستم غلبه کند. مهمترین منابع افت فشار شامل موارد زیر هستند:
| عامل افت فشار | اثر در خط |
|---|---|
| هود و دهانه مکش | مقاومت ورودی سیستم |
| طول کانال | افزایش اصطکاک |
| زانوها و سهراهیها | افت موضعی جریان |
| دمپرها | ایجاد مقاومت قابل تنظیم |
| سیکلون یا سپراتور | افت فشار مرحله جداسازی |
| بگفیلتر | مقاومت مدیا و لایه غبار |
| خروجی سیستم | افت نهایی جریان |
به همین دلیل حذف زانوهای غیرضروری و کوتاه کردن مسیر کانال فقط موضوع کاهش هزینه نصب نیست؛ میتواند فشار موردنیاز و مصرف انرژی سیستم را هم کاهش دهد. صفحه فنی سانتریفیوژ انتقال مواد کوییک فن نیز کاهش طول مجاری، کم کردن تعداد خمها و کاهش افت فشار را از راههای افزایش کارایی سیستم معرفی میکند. بعد از محاسبه دبی و افت فشار، نقطه موردنظر باید روی منحنی عملکرد فن بررسی شود. انتخاب صرفاً بر اساس بیشترین دبی درجشده در کاتالوگ میتواند گمراهکننده باشد، زیرا با افزایش مقاومت شبکه، دبی واقعی فن تغییر میکند.
چه زمانی فن سانتریفیوژ کارتن سازی انتخاب مناسبی است؟
فن سانتریفیوژ کارتن سازی به دلیل قابلیت ایجاد فشار استاتیک بالاتر نسبت به بسیاری از فنهای محوری، در شبکههای کانالکشی و سیستمهای غبارگیری کاربرد زیادی دارد. بااینحال طراحی پروانه باید با نوع جریان هماهنگ باشد. اگر مواد قرار است از داخل پروانه عبور کنند، مقاومت در برابر سایش، احتمال گیرکردن تریم، شکل پروانه و بالانس اهمیت بیشتری پیدا میکنند. اگر فن پس از واحد فیلتراسیون قرار گرفته باشد، شرایط جریان پاکتر است و میتوان طراحی را بیشتر حول راندمان هوایی انتخاب کرد.
سیستمهای صنعتی مخصوص صنایع کاغذ و کارتن نیز معمولاً فن، هود، کانال و جداکننده را یک مجموعه میبینند؛ نه تجهیزاتی مستقل. ERS تأکید میکند که عملکرد پایدار زمانی به دست میآید که هودها، لولهکشی، فن، جداکننده، بالِر و فیلتر همگی برای نرخ تولید و فشار استاتیک یکسان طراحی شده باشند.
نشانههای یک سیستم مکش نامتعادل
بزرگتر کردن فن همیشه مشکل خط را حل نمیکند. گاهی علت افت عملکرد در شبکه کانال، گرفتگی، نشتی یا تنظیم نامناسب شاخههاست. چند علامت هشداردهنده عبارتاند از:
- باقی ماندن تکههای کاغذ در دهانه مکش؛
- تجمع ضایعات در بخشهای افقی کانال؛
- ضعیف شدن مکش پس از مدتی کار بگفیلتر؛
- مکش زیاد در یک دستگاه و کمبود مکش در دستگاه دیگر؛
- افزایش محسوس صدا یا لرزش فن؛
- تجمع مواد روی پروانه و افت تدریجی عملکرد.
اگر سیستم پس از تعویض یا تمیز کردن فیلتر خوب کار میکند اما بعد از مدتی مکش افت میکند، اختلاف فشار فیلتر یکی از پارامترهایی است که باید بررسی شود. اگر فقط یکی از شاخهها مشکل دارد، قبل از تعویض فن باید دمپر، گرفتگی و بالانس کانال کنترل شوند.
وقتی مکش درست طراحی شود، خط نفس میکشد
یک فن کارتن سازی مناسب باید بخشی از یک سیستم مهندسیشده باشد، نه تجهیزی که جدا از بقیه خط انتخاب شود. در مدار انتقال تریم، فن باید جریان کافی برای حرکت پایدار ضایعات ایجاد کند؛ در مدار غبارگیری نیز باید افت فشار هود، کانال، سیکلون و فیلتر را پوشش دهد.
برای ضایعات درشت میتوان از سیستم انتقال پنوماتیک و جداکننده مواد استفاده کرد، سیکلون بار ذرات درشتتر را کاهش میدهد و بگفیلتر مرحله مناسبتری برای غبار ریز است. در نهایت، دبی بیشتر همیشه بهتر نیست؛ سرعت بیش از نیاز مصرف انرژی و سایش را بالا میبرد و سرعت کمتر از نیاز میتواند به تهنشینی مواد و گرفتگی کانال منجر شود.
به همین دلیل نقطه شروع یک پروژه درست، مشخص کردن حجم تولید ضایعات، تعداد دستگاههای همزمان، ویژگی مواد، مسیر کانال و مقاومت تجهیزات است. وقتی این دادهها معلوم باشند، فن از روی دبی و فشار واقعی سیستم انتخاب میشود و نتیجه، خطی تمیزتر، پایدارتر و کمدردسرتر خواهد بود.