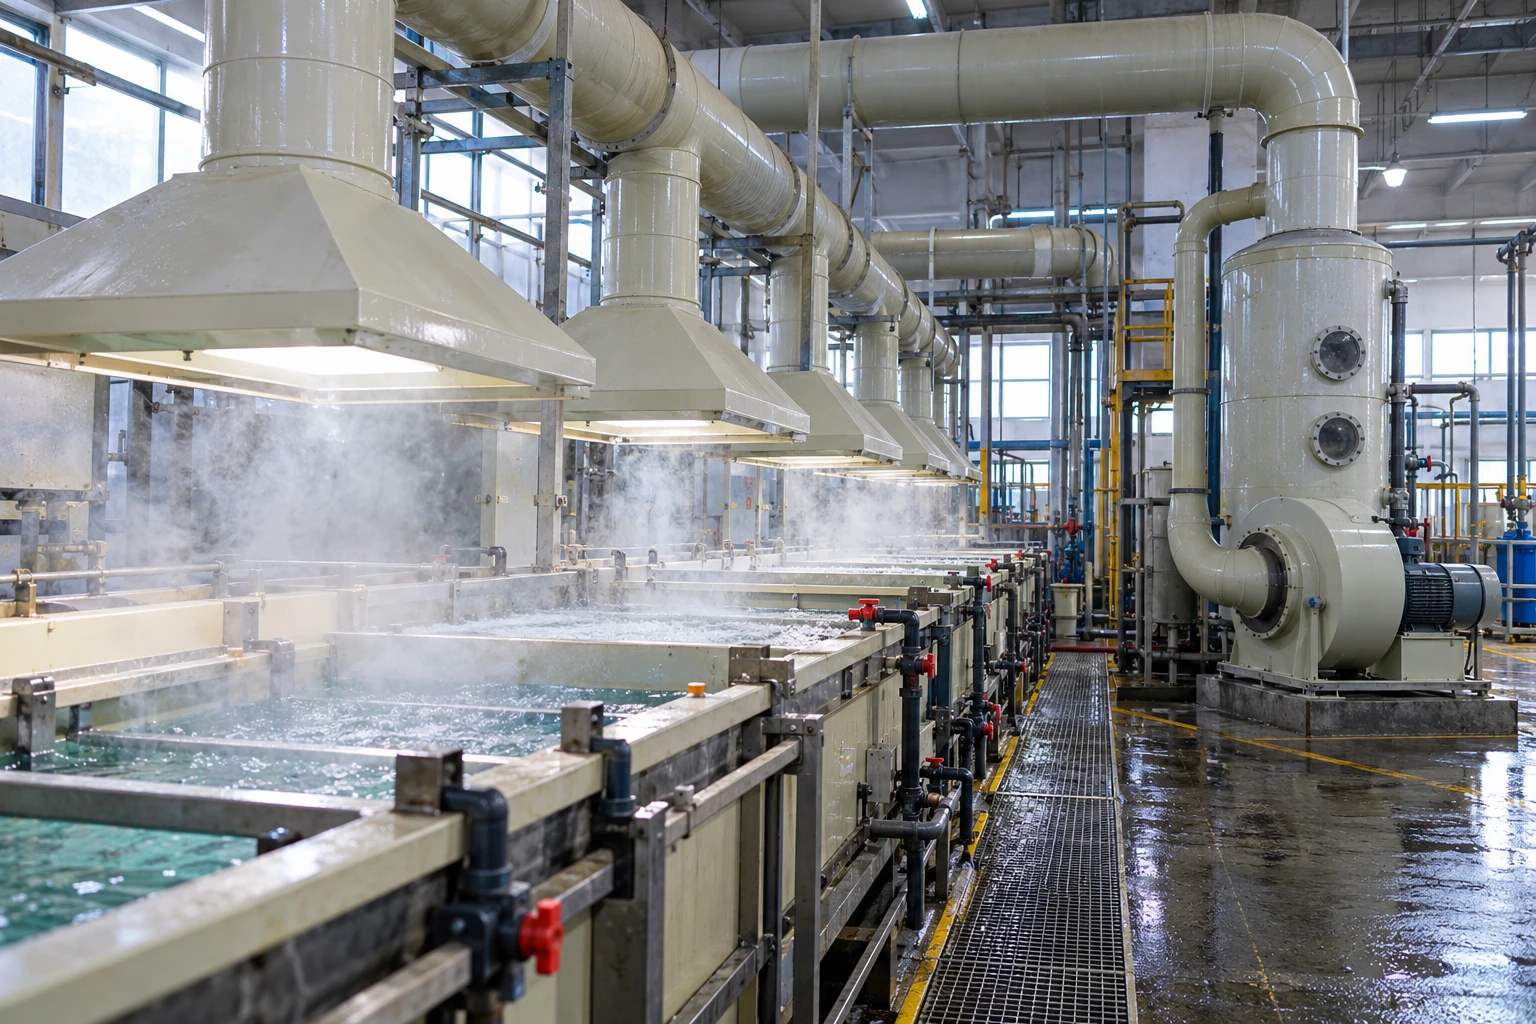
فن آبکاری باید هم نقطه کاری موردنیاز سیستم اگزاست را تأمین کند و هم در برابر ترکیب شیمیایی واقعی جریان هوا دوام بیاورد. انتخاب فن صرفاً با عنوانهایی مثل «فن ضد اسید» یا «استیل» کافی نیست؛ نوع اسید، غلظت، دمای وان، رطوبت جریان، وجود قطرات مایع، محصولات جانبی فرایند و حتی مواد شیمیایی وانهای مجاور روی انتخاب متریال اثر دارند. برای بعضی فرایندهای آبکاری اسیدی، PVC یا استنلس استیل 316 قابل بررسی هستند، اما هیچکدام را نمیتوان برای تمام اسیدها و شرایط، مقاوم دانست.
طراحی درست از خود فن شروع نمیشود. ابتدا باید منبع انتشار بخار یا مه شناسایی و هود مناسب در لبه وان طراحی شود، سپس دبی، افت فشار کانال و تجهیزات تصفیه محاسبه شوند. پس از آن میتوان فن را بر اساس دبی و فشار استاتیک در نقطه کاری واقعی و با متریالی که سازگاری شیمیایی آن تأیید شده انتخاب کرد.
| معیار | نکته مهم |
|---|---|
| آلاینده | بخار، گاز یا مه اسیدی؛ ماهیت هرکدام متفاوت است |
| نوع فن | معمولاً فن سانتریفیوژ برای سیستمهای دارای کانال و افت فشار قابلتوجه بررسی میشود |
| متریال | باید بر اساس نوع ماده، غلظت، دما و مدت تماس انتخاب شود |
| PVC | برای بعضی جریانهای خورنده مناسب است، اما کاربرد جهانی ندارد |
| استنلس 316 | در برخی فرایندها قابل استفاده است؛ در برابر همه اسیدها مقاوم نیست |
| هود | باید آلاینده را نزدیک سطح وان و قبل از رسیدن به تنفس اپراتور بگیرد |
| کانال | باید مقاومت شیمیایی، شیب و مدیریت کندانس مناسب داشته باشد |
| اسکرابر | در صورت نیاز برای کنترل بخارات یا میست پیش از تخلیه بررسی میشود |
| نقطه انتخاب فن | دبی موردنیاز + مجموع افت فشار سیستم |
| نگهداری | خوردگی، رسوب، دبی و فشار باید دورهای کنترل شوند |
چرا تهویه سالن آبکاری فقط با یک هواکش عمومی حل نمیشود؟
در وانهای آبکاری، آلاینده معمولاً درست در سطح محلول تولید میشود. حبابهای گاز، گرمای محلول، همزدن وان و ورود و خروج قطعات میتوانند قطرات بسیار ریز محلول را وارد هوا کنند.
این مسئله در آبکاری کروم ششظرفیتی اهمیت ویژهای دارد. OSHA توضیح میدهد که حبابهای هیدروژن تشکیلشده در وان آبکاری هنگام ترکیدن روی سطح، قطرات ریز الکترولیت حاوی Cr(VI) را وارد هوا میکنند. افزایش دما، جریان الکتریکی، زمان آبکاری و آشفتگی محلول نیز میتوانند تولید مه را بیشتر کنند.
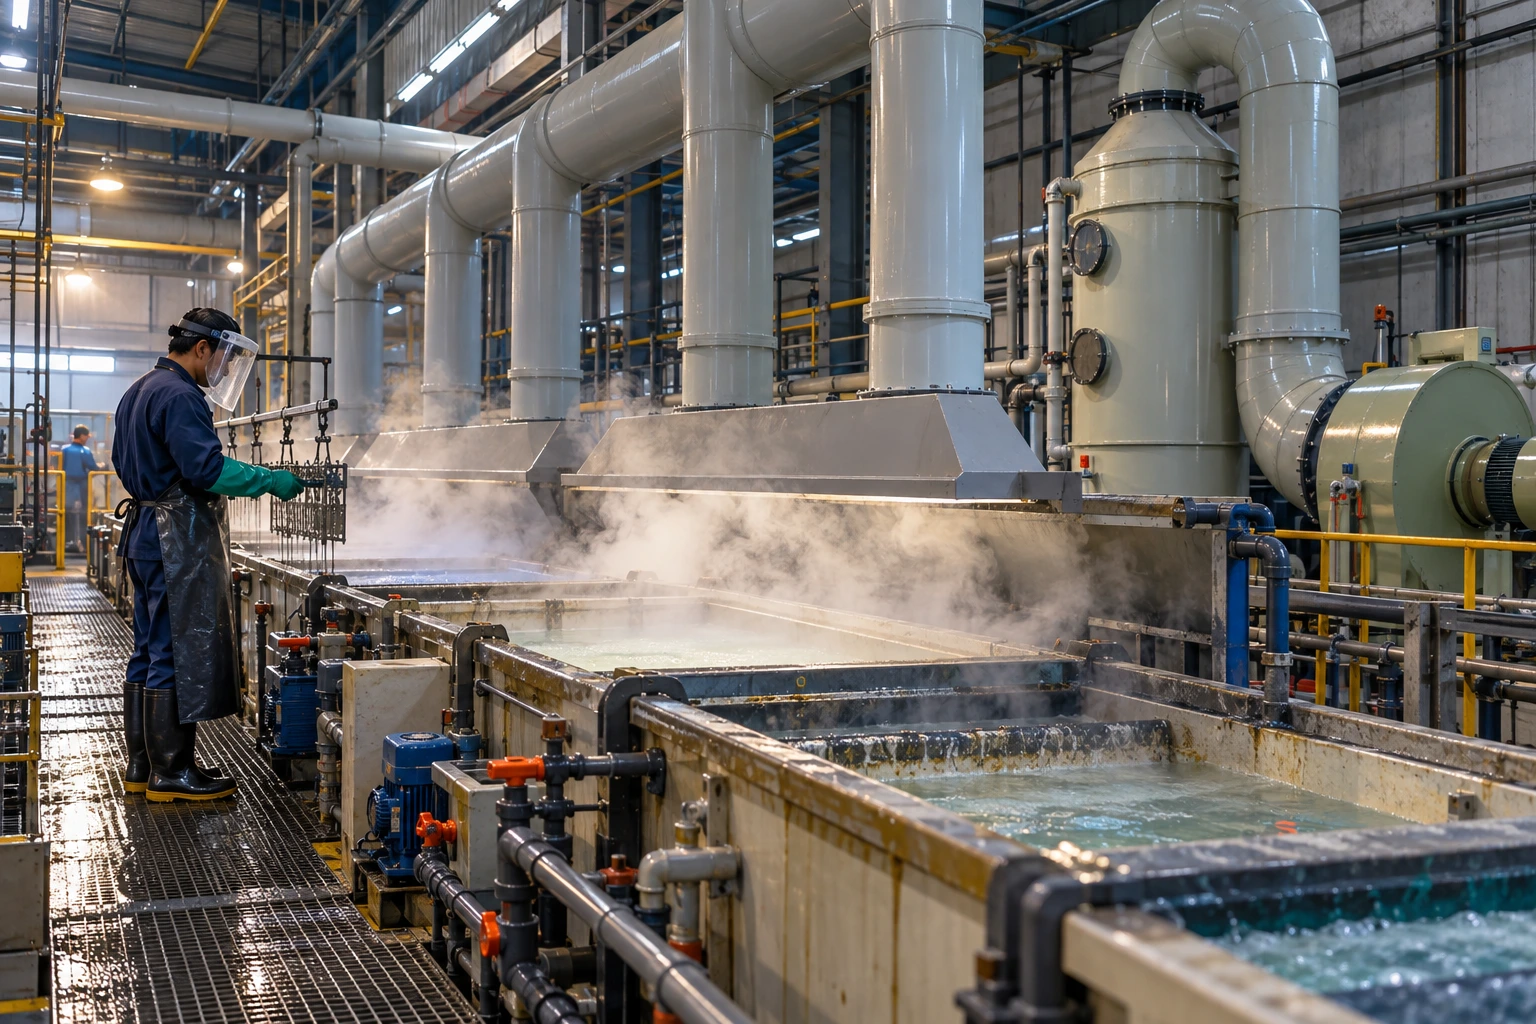
به همین دلیل تهویه عمومی سالن نمیتواند جای مکش موضعی در لبه وان را بگیرد. همانطور که در راهنمای OSHA اشاره شده است:
«تهویه موضعی مؤثرترین روش برای کاهش غلظت کلی کروم ششظرفیتی در عملیات آبکاری است.»
این سیستم باید قبل از پخششدن آلودگی، آن را به داخل هود هدایت کند و سپس از طریق کانال، تجهیزات تصفیه و فن به محل تخلیه مناسب برساند.
فن مکنده بخارات اسیدی دقیقاً چه چیزی را جابهجا میکند؟
عبارت «بخار اسید» در مکالمات صنعتی برای طیف وسیعی از آلایندهها استفاده میشود، درحالیکه از نظر فنی باید مشخص شود با چه چیزی روبهرو هستیم. ممکن است جریان خروجی شامل یکی یا چند مورد از اینها باشد:
- مه اسیدی یا Acid Mist؛
- بخار یا گاز ماده شیمیایی؛
- قطرات محلول آبکاری؛
- بخار آب همراه مواد خورنده؛
- گاز حاصل از واکنش شیمیایی؛
- هیدروژن یا سایر گازهای فرایندی.
این تفاوت مستقیماً روی انتخاب فن، کانال و سیستم تصفیه اثر میگذارد. برای مثال، کنترل قطرات ریز اسید با جداسازی مه یک موضوع است و جذب یک گاز اسیدی در محلول شستوشو موضوع دیگری. به همین دلیل نمیتوان صرفاً با دانستن اینکه «وان اسیدی است»، تجهیز مناسب را انتخاب کرد.
انتخاب متریال فن ضد اسید آبکاری از کجا شروع میشود؟
اولین قدم، تهیه فهرست دقیق مواد شیمیایی است. حداقل باید مشخص باشند:
- نام ماده یا ترکیب مواد داخل وان؛
- غلظت کاری؛
- دمای معمول و حداکثر دما؛
- pH؛
- احتمال ورود مستقیم قطرات به کانال؛
- محصولات واکنشی احتمالی؛
- مواد شویندهای که در سرویس سیستم استفاده میشوند؛
- مدت و نوع تماس با بدنه و پروانه فن.
سپس این اطلاعات باید با جدول سازگاری شیمیایی سازنده متریال، رزین، پوشش یا خود فن مقایسه شوند. این مرحله مهم است، زیرا عبارت «استنلس استیل» یا «پلاستیک» بهتنهایی اطلاعات کافی نمیدهد.
PVC برای فن آبکاری چه زمانی قابل بررسی است؟
PVC یکی از متریالهایی است که در سیستمهای تهویه بعضی خطوط شیمیایی و آبکاری استفاده میشود. مزیت آن این است که برای گروهی از محیطهای خورنده مقاومت مناسبی دارد و مانند فولاد معمولی دچار زنگزدگی متعارف نمیشود. اما مقاومت PVC تابع دما و ماده شیمیایی است.
در یکی از منابع فنی آرشیوشده CDC/NIOSH، برای تعدادی از فرایندهای آبکاری فلوروبورات، آبکاری اسیدی مس و بعضی فرایندهای حاوی هیدروژن کلرید، PVC بهعنوان یکی از متریالهای ساخت ذکر شده است. همین منبع برای بعضی فرایندهای خاص آبکاری کروم نیز PVC یا استنلس 316 را فهرست میکند.
این داده به معنی مناسببودن PVC برای «تمام بخارات اسیدی» نیست. افزایش دما میتواند محدوده کار پلیمر را محدود کند و بعضی مواد شیمیایی نیز رفتار متفاوتی با PVC دارند. بنابراین بررسی سازگاری شیمیایی برای شرایط دقیق پروژه ضروری است.
آیا استنلس استیل 316 همیشه ضد اسید است؟
خیر. یکی از اشتباهات رایج در خطوط آبکاری این است که عبارت «316» معادل مقاومت در برابر هر محیط خورنده در نظر گرفته شود. استنلس استیل 316 در محیطهای مختلف عملکرد مناسبی دارد، اما مقاومت آن به نوع اسید، غلظت، دما، حضور کلرایدها و شرایط تماس بستگی دارد. بعضی محیطها میتوانند باعث خوردگی حفرهای، خوردگی شکافی یا حمله شدیدتر شوند.
منبع CDC/NIOSH نیز 316 را فقط برای برخی فرایندهای مشخص در کنار PVC معرفی کرده است؛ نه بهعنوان یک متریال جهانی برای تمام خطوط اسیدی. بنابراین انتخاب 316 باید نتیجه بررسی سازگاری باشد، نه یک پیشفرض.
فن فلزی با پوشش ضدخوردگی چطور؟
راه دیگر، استفاده از بدنه یا پروانه فلزی با سیستم پوشش مقاوم به خوردگی است. این روش در بعضی پروژهها عملی است، اما کیفیت نتیجه به چند عامل بستگی دارد:
- نوع رزین یا پوشش؛
- ضخامت لایه؛
- آمادهسازی صحیح سطح؛
- کیفیت اجرای پوشش روی جوشها و لبهها؛
- تحمل دمایی؛
- مقاومت در برابر ماده شیمیایی موردنظر؛
- امکان ترمیم پوشش بعد از آسیب.
اگر یک نقطه کوچک از پوشش جدا شود، فلز زیر آن میتواند مستقیماً در معرض محیط خورنده قرار بگیرد. به همین دلیل «اپوکسیشده» یا «رنگ ضد اسید» بهتنهایی مشخصات فنی کافی برای انتخاب فن نیست.
فن PVC، استیل یا پوششدار؛ تفاوت در چیست؟
| گزینه | مزیت بالقوه | موضوعی که باید بررسی شود |
|---|---|---|
| PVC | مقاومت مناسب در برابر برخی مواد خورنده | محدودیت دما و سازگاری با ماده خاص |
| PP یا پلیمر مناسب | مقاومت شیمیایی در کاربردهای مشخص | استحکام، دما و مشخصات ساخت |
| FRP با رزین مناسب | قابلیت انتخاب رزین متناسب با محیط | نوع دقیق رزین و کیفیت لایهگذاری |
| استنلس 316 | استحکام مکانیکی مناسب و مقاومت در برخی محیطها | همه اسیدها و کلرایدها را تحمل نمیکند |
| فولاد پوششدار | استحکام بالا و امکان ساخت ابعاد متنوع | خطر آسیب پوشش و خوردگی زیرلایه |
| ساخت ترکیبی | امکان بهینهکردن اجزای مختلف | سازگاری اتصالات و نقاط تماس |
این جدول برای غربال اولیه مفید است؛ انتخاب نهایی باید بر اساس دیتاشیت سازگاری شیمیایی انجام شود.
هود مکنده وان آبکاری باید کجا قرار بگیرد؟
فن قوی نمیتواند یک هود ضعیف را جبران کند. در بسیاری از وانهای باز، هود لبهای یا Slot Hood در کنار سطح وان قرار میگیرد تا مه و بخار را به سمت خود بکشد. برای وانهای عریضتر ممکن است طراحی Push-Pull یا راهکارهای مشابه مطرح شود.
راهنمای HSE درباره تهویه موضعی برای مه حاصل از وانهای آبکاری که با انرژی کمی وارد هوای تقریباً ساکن میشود، بازه نمونهای ۰٫۲۵ تا ۰٫۵ متر بر ثانیه را برای سرعت جذب ذکر میکند. این عدد یک راهنمای مفهومی است و نباید بدون محاسبه هود و شرایط محیط مستقیماً در تمام پروژهها استفاده شود.
وجود جریان جانبی حاصل از پنکه، در باز یا سیستم تهویه سالن نیز میتواند عملکرد هود را مختل کند. OSHA نیز در بررسیهای مرتبط با آبکاری اشاره کرده است که Cross Draftها میتوانند بازده مکش موضعی را کاهش دهند.
محاسبه ظرفیت فن آبکاری چگونه انجام میشود؟
ظرفیت فن از دبی هود آغاز میشود، ولی انتخاب نهایی فقط بر اساس دبی انجام نمیشود. پس از تعیین دبی هر هود، باید افت فشار کل مسیر محاسبه شود:
افت فشار کل = هود + کانال + زانوها و اتصالات + تجهیزات تصفیه + دمپر + خروجی
اگر سیستم دارای اسکرابر باشد، افت فشار آن نیز باید به محاسبات اضافه شود. OSHA صراحتاً مقرر میکند اطلاعات دبی و افت فشار تجهیز تصفیه هوا در طراحی سیستم اگزاست وانهای روباز وارد محاسبات شود. بعد از این مرحله، فن باید از روی منحنی عملکرد انتخاب شود.
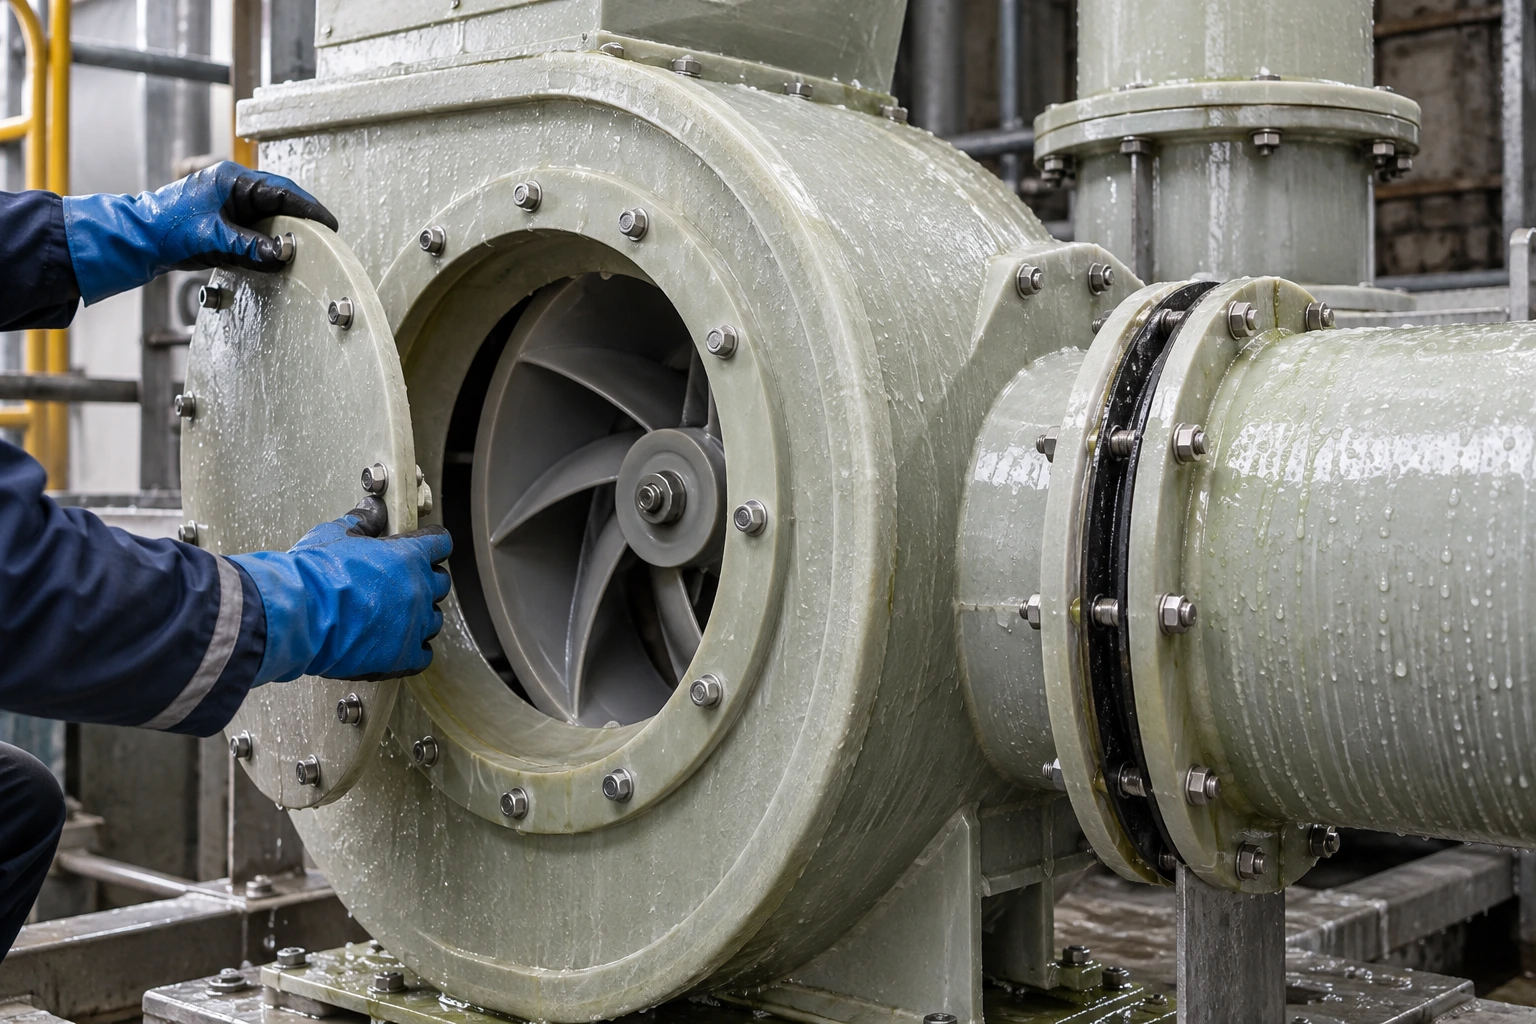
مثلاً گفتن اینکه «این فن ۱۰ هزار مترمکعب بر ساعت هوادهی دارد» کافی نیست. باید مشخص شود در فشار استاتیک واقعی سیستم چند مترمکعب بر ساعت جابهجا میکند. در چنین شبکههایی، انواع فن سانتریفیوژ به دلیل توانایی کار در مقابل افت فشار کانال و تجهیزات قابل بررسی هستند؛ ولی جنس بدنه و پروانه باید جداگانه برای محیط شیمیایی پروژه انتخاب شود.
کانال سیستم اگزاست آبکاری چه ویژگیهایی باید داشته باشد؟
متریال کانال نیز به اندازه فن اهمیت دارد. اگر فن مقاوم باشد ولی کانال در برابر اسید تخریب شود، کل سیستم قابل اتکا نخواهد بود. در طراحی کانال باید به این موارد توجه شود:
- مقاومت شیمیایی؛
- دمای جریان؛
- امکان تشکیل کندانس؛
- شیب مناسب مسیر؛
- امکان تخلیه مایع جمعشده؛
- قابلیت بازرسی و شستوشو؛
- آببندی اتصالات؛
- پشتیبانی مکانیکی مناسب.
OSHA برای سیستمهای وان روباز تأکید میکند که باید ترتیبی داده شود تا کندانس موجود در کانال دوباره به داخل وان تخلیه نشود. در سیستم خورنده، نقاط افقی و محل اتصالات باید با دقت بیشتری بررسی شوند؛ زیرا جمعشدن مایع در همین نقاط میتواند خوردگی موضعی را تشدید کند.
چه زمانی وت اسکرابر در خط آبکاری مطرح میشود؟
جمعآوری آلاینده از روی وان فقط مرحله اول است. در بعضی خطوط، هوای مکششده باید پیش از تخلیه تصفیه شود. وت اسکرابر میتواند برای بعضی گازها، بخارات یا مههای قابل جذب در مایع شستوشو به کار رود. در چنین سیستمی آلاینده با مایع تماس پیدا میکند و بخشی از آن از جریان هوا جدا میشود. اما نوع اسکرابر به ماهیت آلاینده بستگی دارد. برای طراحی باید مشخص شود:
- آلاینده گاز است یا قطره؛
- حلالیت آن در مایع چقدر است؛
- آیا واکنش خنثیسازی لازم است؛
- راندمان موردنیاز چقدر است؛
- محلول اسکرابر چگونه مدیریت میشود؛
- افت فشار تجهیز چقدر است؛
- آیا Mist Eliminator لازم است.
اسکرابر نامتناسب ممکن است مصرف آب و مواد شیمیایی ایجاد کند، بدون آنکه راندمان مورد انتظار حاصل شود.
آیا میتوان اگزاست چند وان را در یک کانال مشترک جمع کرد؟
این تصمیم باید با بررسی سازگاری شیمیایی جریانها انجام شود. OSHA برای عملیات Dipping و Coating مقرر کرده است که هر وان باید اگزاست مستقل داشته باشد، مگر اینکه ترکیب مواد خارجشده از آنها خطر آتشسوزی، انفجار یا واکنش شیمیایی خطرناک ایجاد نکند. این اصل در خط آبکاری اهمیت زیادی دارد.
برای مثال، مخلوطکردن بعضی جریانهای اسیدی با جریانهای حاوی ترکیبات ناسازگار میتواند خطر تازهای داخل کانال ایجاد کند. حادثه ثبتشده NIOSH درباره تماس اسید هیدروکلریک با مواد سیانیدی نیز نشان میدهد واکنش مواد ناسازگار میتواند گاز هیدروژن سیانید بسیار خطرناک تولید کند. بنابراین جمعکردن همه هودها روی یک کلکتور فقط برای کاهش هزینه کانالکشی، بدون مطالعه شیمی فرایند، قابل دفاع نیست.
هوای جایگزین یا Make-up Air را فراموش نکنید
وقتی حجم قابلتوجهی هوا از سالن خارج میشود، باید مسیر مناسبی برای ورود هوای جایگزین وجود داشته باشد. نبود Make-up Air کافی میتواند فشار منفی شدید در سالن ایجاد کند و عملکرد واقعی هودها را تغییر دهد. درها نیز ممکن است جریانهای جانبی نامناسبی به سمت وان ایجاد کنند.
در استاندارد OSHA برای Dip Tankهای مشمول آن، حجم هوای تازه اتاق دارای هود باید حداقل معادل ۹۰ درصد حجم هوای اگزاست باشد. این عدد یک الزام در چارچوب همان استاندارد آمریکایی است و نباید بدون بررسی مقررات محل پروژه بهعنوان عدد جهانی استفاده شود. هدف مهندسی این است که هوای جایگزین بدون ایجاد Cross Draft مزاحم به محیط وارد شود.
فن ضد اسید با فن ضدانفجار یکی نیست
مقاومت به خوردگی و حفاظت در برابر انفجار دو مسئله متفاوت هستند. ممکن است فنی از نظر شیمیایی در برابر محیط اسیدی مناسب باشد، اما موتور و تجهیزات الکتریکی آن برای یک محیط دارای گاز قابلاشتعال مناسب نباشند. در بعضی فرایندهای الکترولیتی، تولید هیدروژن نیز باید در ارزیابی خطر لحاظ شود. بنابراین پروژه باید جداگانه به این موارد پاسخ دهد:
- آیا جریان خورنده است؟
- آیا جریان قابلاشتعال یا انفجار است؟
- آیا موتور داخل جریان هوا قرار دارد؟
- طبقهبندی الکتریکی محل چیست؟
- آیا کنترل الکتریسیته ساکن لازم است؟
اصطلاح «فن ضد اسید» بهخودیخود هیچکدام از الزامات انفجاری را تأیید نمیکند.
بازرسی فن و کانال بخارات اسیدی چرا مهم است؟
خوردگی معمولاً یک مشکل تدریجی است. سیستم ممکن است همچنان کار کند، اما پروانه نازک شده، کانال آسیب دیده یا دبی هود کاهش یافته باشد. OSHA برای سیستمهای تهویه وانهای باز، اندازهگیری اولیه جریان و ثبت فشار استاتیک هود را توصیه میکند و در مقررات خود بازرسی دورهای کانال و هود از نظر خوردگی و آسیب را الزامی کرده است. در استاندارد Dipping نیز بازرسی حداقل فصلی سیستم تهویه و کفایت جریان هوا آمده است. در برنامه نگهداری بهتر است موارد زیر ثبت شوند:
- فشار استاتیک هود؛
- دبی یا سرعت هوا؛
- افت فشار اسکرابر؛
- وضعیت پوشش یا جداره فن؛
- خوردگی پروانه و بدنه؛
- نشتی کانال؛
- عملکرد درینها؛
- لرزش و بالانس فن.
اگر فقط صدای روشنبودن موتور معیار سلامت سیستم باشد، کاهش تدریجی عملکرد ممکن است مدتها دیده نشود.
انتخاب فن آبکاری با یک «متریال ضد اسید» تمام نمیشود
فن آبکاری مناسب نتیجه کنار هم قرارگرفتن سه تصمیم است: کنترل مؤثر آلاینده در منبع، انتخاب متریال سازگار و انتخاب نقطه کاری صحیح فن.
PVC، استنلس 316، پلیمرها، FRP یا فلز پوششدار هرکدام میتوانند در پروژهای مناسب و در پروژهای دیگر انتخاب نادرست باشند. نوع اسید بهتنهایی نیز کافی نیست؛ غلظت، دما، رطوبت، قطرات همراه جریان و مواد جانبی باید مشخص شوند.
پس از انتخاب متریال، هنوز طراحی هود، کانال، اسکرابر، هوای جایگزین و جداسازی جریانهای ناسازگار باقی میماند. به همین دلیل یک سیستم اگزاست خوب با سؤال «چه فنی بخریم؟» آغاز نمیشود؛ سؤال دقیقتر این است: چه آلایندهای، با چه شرایطی، از چه نقطهای و با چه دبی و مقاومتی باید مهار و منتقل شود؟