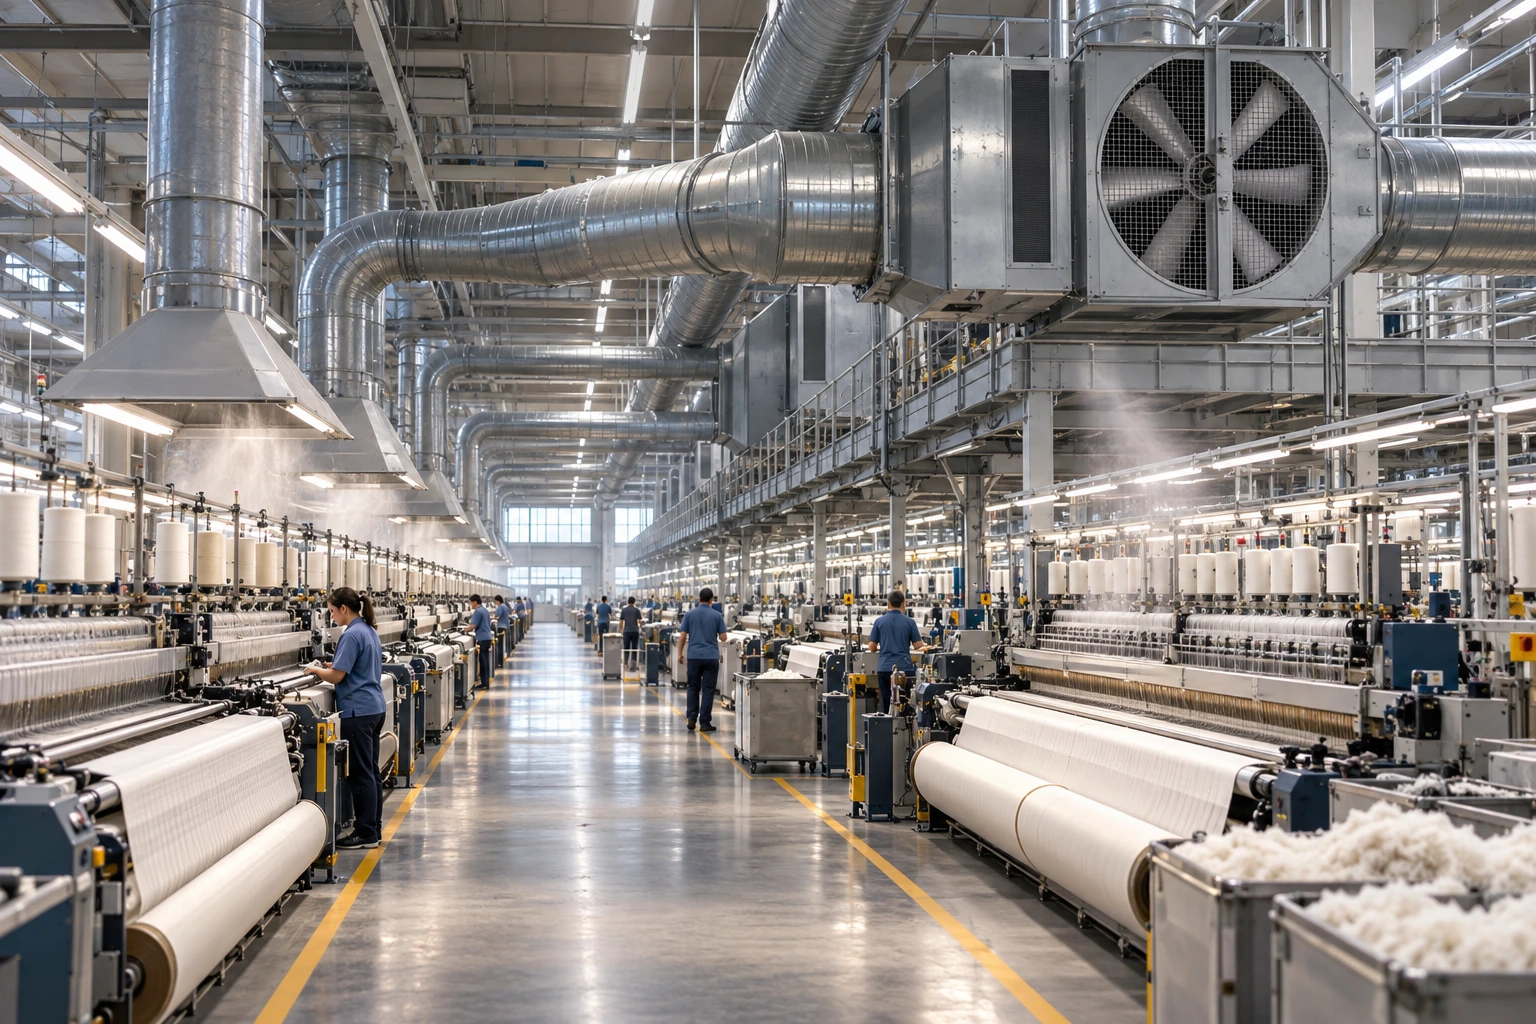
فن صنایع نساجی فقط وسیلهای برای خنک کردن سالن تولید نیست؛ در یک سیستم تهویه اصولی، فن باید همزمان به جابهجایی هوای گرم، کنترل پرز و گردوغبار الیاف و توزیع هوای دارای دما و رطوبت مناسب کمک کند. در سالنهای ریسندگی و بافندگی، انتخاب اشتباه ظرفیت یا نوع فن میتواند باعث باقی ماندن پرز در هوا، افزایش دمای اطراف ماشینآلات، بههم خوردن رطوبت نسبی و حتی کاهش کارایی سیستم فیلتراسیون شود. به همین دلیل، انتخاب فن باید بر اساس دبی هوا، افت فشار شبکه، میزان آلودگی، نوع فرایند و شرایط محیطی انجام شود؛ نه صرفاً قطر پروانه یا توان موتور.
| نیاز سالن نساجی | راهکار اصلی |
|---|---|
| جمعآوری پرز و غبار | مکش موضعی، کانالکشی و سیستم فیلتراسیون |
| کنترل گرمای ماشینآلات | تخلیه یا گردش حسابشده حجم مناسب هوا |
| کنترل رطوبت | هوارسانی همراه با رطوبتزنی یا ایرواشر |
| انتقال هوای دارای افت فشار بالا | فن سانتریفیوژ مناسب |
| تهویه عمومی سالن | فن و شبکه توزیع هوا با دبی متناسب |
| جلوگیری از بازگشت آلودگی | فیلتراسیون مؤثر هوای برگشتی |
| حفظ کیفیت نخ | تثبیت دما و رطوبت متناسب با فرایند |
چرا تهویه در کارخانه نساجی با یک هواکش معمولی حل نمیشود؟
سالن نساجی محیط سادهای نیست. تجهیزات متعدد بهطور مداوم گرما تولید میکنند و فرایندهایی مانند بازکردن الیاف، کاردینگ، ریسندگی و وایندینگ میتوانند مقدار قابلتوجهی پرز و ذرات الیاف وارد محیط کنند. از طرف دیگر، رفتار خود الیاف نیز به دما و رطوبت هوا وابسته است.
بنابراین تهویه صنعتی نساجی باید چند وظیفه را بهطور همزمان انجام دهد: هوای آلوده را از نقاط تولید پرز جمع کند، بار حرارتی را کاهش دهد، هوای تصفیهشده یا تازه را به شکل مناسب توزیع کند و شرایط رطوبتی فرایند را برهم نزند.
سازمان ایمنی و بهداشت بریتانیا، HSE، فرایندهایی مانند بازکردن، مخلوطکردن، کاردینگ و برخی مراحل ریسندگی و وایندینگ را از نقاط مهم تولید گردوغبار در صنایع نساجی معرفی میکند. این سازمان تأکید دارد که تهویه عمومی برای جلوگیری از تجمع آلودگی پسزمینه لازم است، اما در منابع اصلی انتشار غبار، مکش موضعی اهمیت بیشتری دارد.
به بیان ساده، نصب چند هواکش روی دیوار ممکن است دمای سالن را کمی تغییر دهد، اما الزاماً پرزی را که درست کنار ماشین ایجاد شده قبل از پخش شدن در محیط جمع نمیکند.
فن مکنده پرز نساجی دقیقاً چه کاری انجام میدهد؟
وظیفه فن مکنده پرز نساجی ایجاد جریان هوایی است که پرز، الیاف آزاد و گردوغبار را از محل تولید به سمت کانال، جداکننده و سیستم فیلتراسیون هدایت کند.
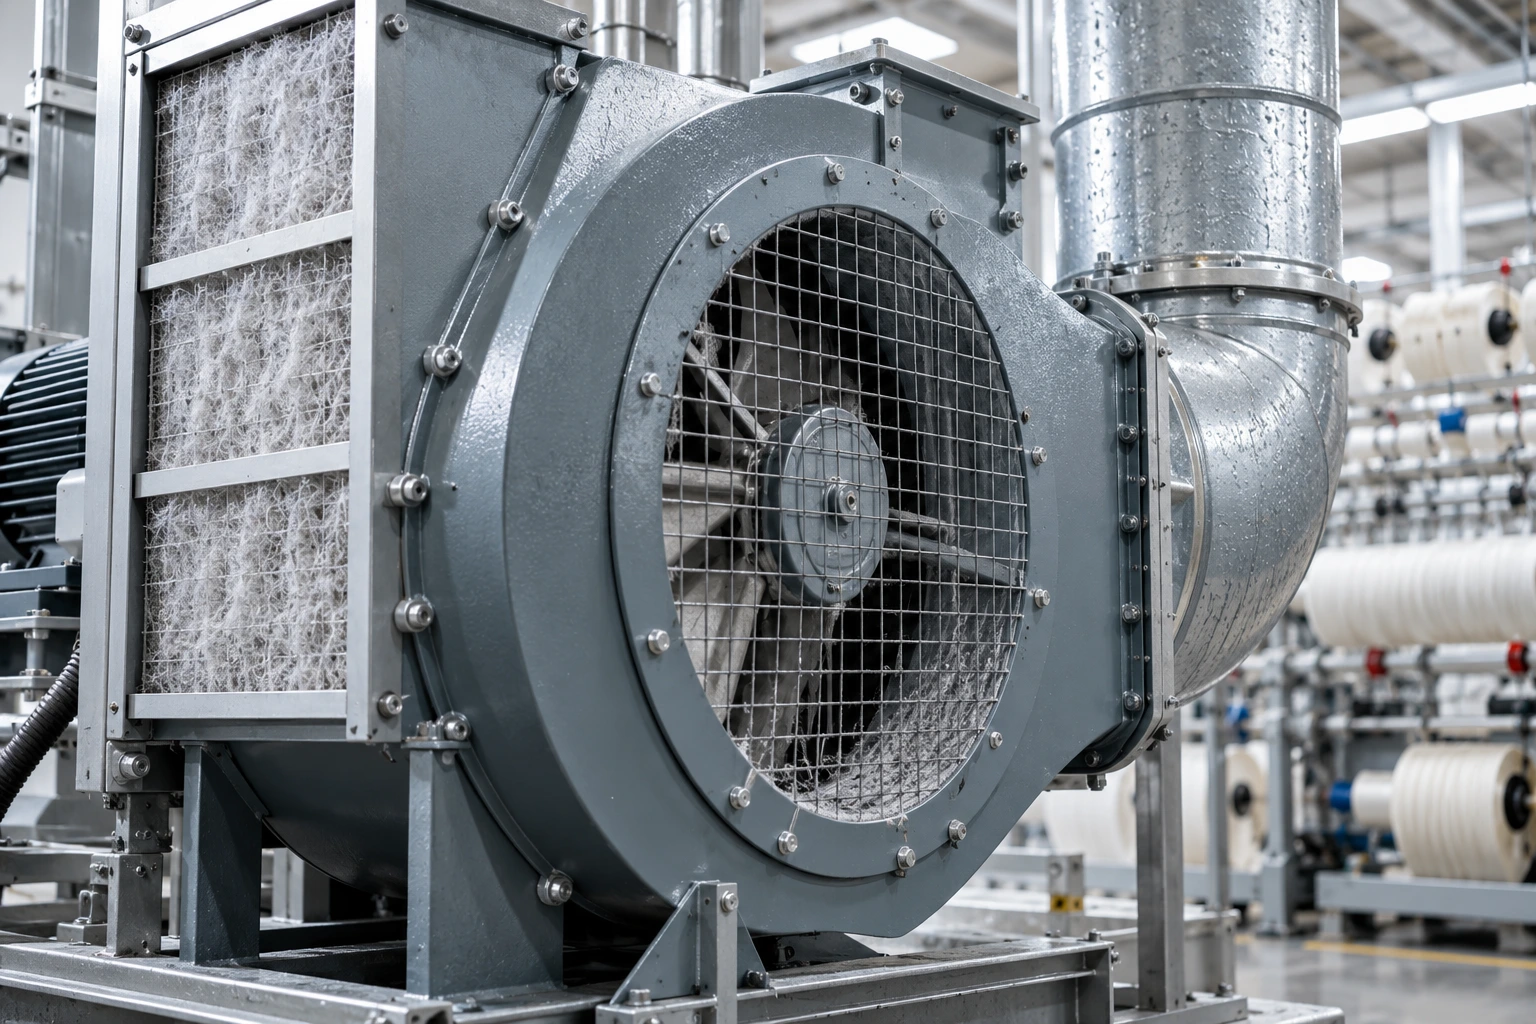
اصل مهم این است که آلودگی تا جای ممکن در مبدأ گرفته شود. اگر پرز ابتدا در کل سالن پراکنده شود، جمعآوری آن به حجم هوای بسیار بیشتری نیاز خواهد داشت و علاوه بر افزایش مصرف انرژی، فیلترها و سطوح سالن سریعتر آلوده میشوند. همانطور که در راهنمای HSE درباره کنترل غبار نساجی اشاره شده است:
«اغلب مؤثرترین روش، محصور کردن ماشین تا حد امکان و استفاده از مکش موضعی برای کنترل غبار خروجی است.»
HSE همچنین استفاده از هوای فشرده برای پراکنده کردن پرز و تمیزکاری ماشین را روش مناسبی نمیداند، زیرا میتواند ذرات تهنشینشده را دوباره وارد هوا کند. برای پاکسازی، مکش صنعتی یا سیستم وکیوم گزینه کنترلشدهتری است.
چرا غبار و پرز الیاف فقط مسئله نظافت نیست؟
وجود غبار و پرز الیاف روی کف، سازهها و ماشینآلات ممکن است در نگاه اول فقط مشکل نظافت به نظر برسد، اما پیامد آن گستردهتر است.
گردوغبار فرآیندی پنبه و پشم میتواند باعث تحریک دستگاه تنفسی شود و HSE تماس با غبار نساجی را با بیماریهایی مانند آسم شغلی و، در مورد غبار پنبه، بیسینوز مرتبط میداند.
در استاندارد OSHA برای غبار پنبه نیز کنترل مهندسی و پایش مواجهه کارکنان در برخی فرایندهای تولید نخ، آهارزنی و بافندگی مورد توجه قرار گرفته است. OSHA حتی هنگام استفاده از تهویه مکانیکی برای کنترل مواجهه، بررسی شاخصهایی مانند سرعت مکش، سرعت جریان داخل کانال و فشار استاتیک را ضروری میداند.
از نظر بهرهبرداری هم تجمع پرز میتواند بار سیستم فیلتراسیون را افزایش دهد، مسیرهای عبور هوا را محدود کند و نیاز به تمیزکاری و توقف تجهیزات را بیشتر کند.
فن سانتریفیوژ نساجی چه زمانی انتخاب مناسبتری است؟
وقتی سیستم شامل کانالهای نسبتاً طولانی، زانوییها، فیلترها، سیکلون یا اجزایی باشد که افت فشار ایجاد میکنند، صرفاً داشتن دبی هوای بالا کافی نیست. فن باید بتواند این دبی را در فشار استاتیک واقعی شبکه حفظ کند. در چنین شرایطی فن سانتریفیوژ نساجی معمولاً یکی از گزینههای اصلی است. فن سانتریفیوژ هوا را از ورودی پروانه دریافت و با تغییر جهت جریان به سمت خروجی هدایت میکند و بسته به نوع پروانه میتواند برای ترکیبهای مختلف دبی و فشار طراحی شود.
برای نمونه، در پروژههایی که هوای مکششده باید از فیلتر یا شبکه کانال عبور کند، استفاده از فن سانتریفیوژ باید بر اساس نقطه کاری واقعی سیستم انجام شود. یک اشتباه متداول، انتخاب فن فقط با توجه به توان موتور است. موتور ۷٫۵ یا ۱۵ کیلووات بهتنهایی مشخص نمیکند که فن برای خط مناسب است. دو پارامتر اساسی عبارتاند از:
- دبی هوا: چه حجمی از هوا در واحد زمان باید جابهجا شود؟
- فشار استاتیک: فن برای غلبه بر مقاومت کانال، فیلتر، دمپر و تجهیزات چه فشاری باید ایجاد کند؟
نقطه کار فن باید از تقاطع منحنی فن و منحنی مقاومت سیستم به دست آید. انتخاب خارج از محدوده مناسب میتواند باعث افت راندمان، صدای بیشتر و عملکرد ضعیف شبکه شود.
فیلتر باکس چه نقشی در سیستم مکش دارد؟
فن، پرز را از سالن حذف نمیکند؛ فقط انرژی لازم برای حرکت هوا را فراهم میکند. برای جدا کردن ذرات از جریان هوا به بخش فیلتراسیون نیاز است.
بسته به طراحی سیستم، میتوان از تجهیزات مختلف جداسازی و فیلتراسیون استفاده کرد. فیلتر باکس یکی از اجزایی است که میتواند در مسیر هوای تهویه برای نگهداری فیلتر و تصفیه جریان مورد استفاده قرار گیرد؛ البته نوع و کلاس فیلتر باید با ماهیت و مقدار ذرات هماهنگ باشد.
HSE هشدار میدهد اگر هوای خروجی از یک غبارگیر دوباره به سالن برگردانده میشود، نباید باعث افزایش قابلتوجه مواجهه کارکنان با غبار شود و در بعضی سیستمها ممکن است به فیلتراسیون ثانویه با راندمان بالاتر نیاز باشد. بنابراین انتخاب فیلتر و فن باید یک مسئله واحد در نظر گرفته شود. هرچه فیلتر کثیفتر شود، افت فشار آن افزایش پیدا میکند و نقطه کاری فن تغییر میکند. سیستمی که هنگام نصب دبی مناسبی دارد، بدون برنامه نگهداری ممکن است چند ماه بعد همان عملکرد را ارائه ندهد.
کنترل رطوبت سالن نساجی چه ارتباطی با فن دارد؟
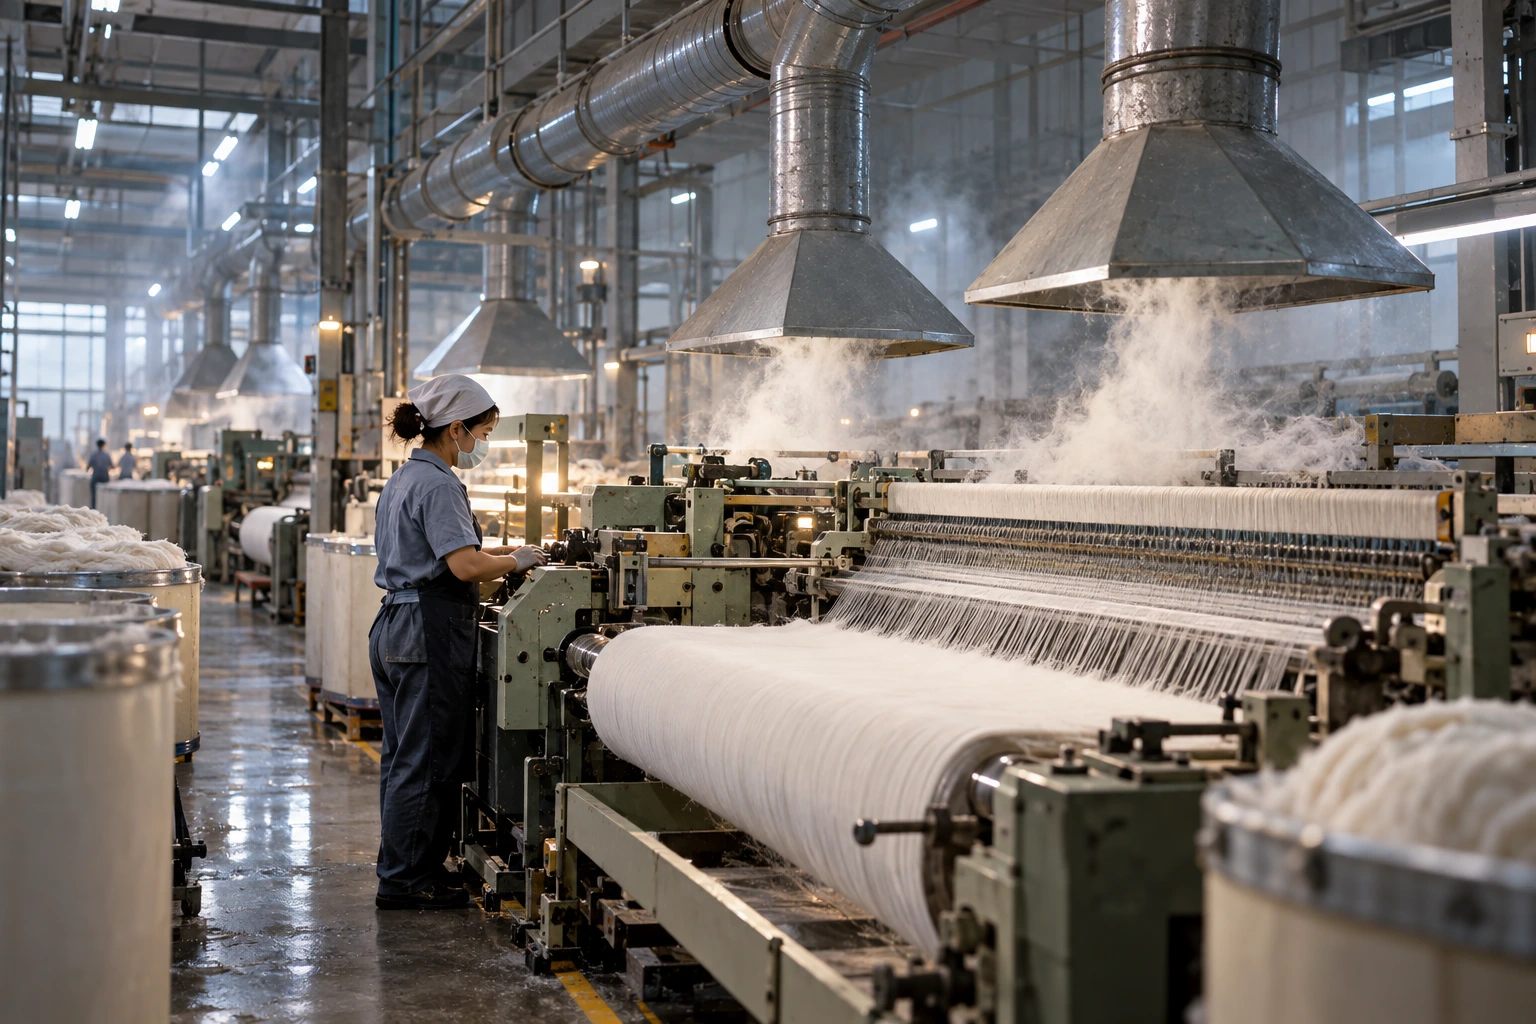
کنترل رطوبت سالن نساجی فقط با اضافه کردن بخار یا ذرات آب انجام نمیشود. رطوبت ایجادشده باید توسط جریان هوا به شکل یکنواخت در منطقه فرایند توزیع شود؛ بنابراین فن بخش جداییناپذیر سیستم کنترل رطوبت است.
الیاف طبیعی با رطوبت محیط تبادل رطوبتی دارند. در هوای بیش از حد خشک، الیاف میتوانند رطوبت از دست بدهند و مشکلاتی مانند افزایش الکتریسیته ساکن، افزایش پرز و تغییر رفتار نخ ایجاد شود. در طرف مقابل، رطوبت بیش از حد نیز همیشه مطلوب نیست و میتواند در برخی فرایندها مشکلاتی مانند چسبندگی الیاف ایجاد کند.
منابع تخصصی تهویه نساجی نیز تأکید میکنند که مقدار مناسب رطوبت برای تمام بخشهای کارخانه یکسان نیست. برای مثال Condair برای ریسندگی حدود ۵۵ تا ۶۵ درصد رطوبت نسبی و برای بافندگی حدود ۶۰ تا ۷۵ درصد را بهعنوان محدودههای نمونه ذکر میکند، اما مقدار نهایی باید با نوع الیاف، ماشینآلات و شرایط فرایند تطبیق داده شود.
| بخش تولید | اولویت اصلی سیستم هوا |
|---|---|
| آمادهسازی الیاف | کنترل پرز و استخراج غبار |
| کاردینگ | مکش نزدیک ماشین و فیلتراسیون |
| ریسندگی | ثبات رطوبت، دما و پاکیزگی هوا |
| وایندینگ | کنترل پرز و شرایط رطوبتی |
| بافندگی | ثبات رطوبت و توزیع یکنواخت هوا |
| تکمیل و خشککردن | دفع گرما و بخار فرایندی |
اعداد رطوبت نباید بدون محاسبه و بررسی فرایند بهعنوان یک نسخه ثابت برای همه کارخانهها استفاده شوند.
ایرواشر در سالن نساجی چه کمکی میکند؟
در بسیاری از کارخانههای نساجی از سیستمهایی استفاده میشود که علاوه بر جابهجایی هوا، امکان خنککاری تبخیری، افزایش رطوبت و تا حدی شستوشوی جریان هوا را فراهم میکنند. ایرواشر میتواند یکی از اجزای چنین سیستم هوارسانی باشد. در این تجهیزات، هوا با آب در تماس قرار میگیرد و بسته به طراحی و شرایط هوای ورودی، فرایند تبخیری میتواند دمای خشک هوا را کاهش و رطوبت نسبی را افزایش دهد.
فن در این مجموعه باید بتواند هوای موردنیاز را از بخشهای مختلف ایرواشر، فیلتر، لوور و کانال عبور دهد. بنابراین افت فشار اجزای سیستم در محاسبه فن اهمیت دارد.
سیستمهای تخصصی تهویه نساجی همچنین از ترکیب هوای تازه، هوای برگشتی، فیلتراسیون و کنترل رطوبت برای تنظیم شرایط سالن استفاده میکنند. Luwa، یکی از شرکتهای فعال در تجهیزات هوای نساجی، به اهمیت کنترل رطوبت، فیلتراسیون غبار و تأمین تعداد کافی تعویض هوا برای کاهش پرز معلق اشاره میکند.
کنترل دمای کارخانه نساجی فقط به آسایش کارکنان مربوط نیست
در سالنهای دارای تعداد زیادی موتور، درایو، تابلو برق و ماشینآلات پرسرعت، بار حرارتی قابلتوجهی ایجاد میشود. سقف و دیوارهای کارخانه، روشنایی و هوای گرم ورودی نیز میتوانند این بار را افزایش دهند. در نتیجه کنترل دمای کارخانه نساجی علاوه بر آسایش نیروی انسانی، با شرایط فرایند و عملکرد تجهیزات ارتباط دارد.
افزایش دما یک اثر دیگر نیز دارد: اگر مقدار واقعی رطوبت موجود در هوا تغییر نکند اما دما بالا برود، رطوبت نسبی کاهش پیدا میکند. در نتیجه ممکن است سالن همزمان با افزایش دما، از محدوده رطوبتی موردنیاز فرایند نیز خارج شود. منابع مهندسی تهویه نساجی بر همین ارتباط میان دفع گرمای ماشینآلات و کنترل RH تأکید میکنند و جریان هوای برگشتی را یکی از مسیرهای انتقال گرمای تولیدشده از محدوده تجهیزات میدانند.
تهویه سالن ریسندگی چگونه باید طراحی شود؟
در تهویه سالن ریسندگی نمیتوان یک فن بزرگ را در انتهای سالن نصب کرد و انتظار داشت تمام نقاط شرایط یکسانی داشته باشند. مسیر ورود، توزیع و برگشت هوا تعیین میکند که هر بخش چه مقدار هوا دریافت کند. طراحی باید مواردی مانند محل ماشینها، گرمای تولیدی، منابع ایجاد پرز، ارتفاع سالن، محل حضور کارکنان و مسیر برگشت هوا را پوشش دهد. در بسیاری از خطوط ریسندگی سه شبکه در کنار یکدیگر معنا پیدا میکنند:
- مکش فرایندی برای جمعآوری پرز و ضایعات از ماشین؛
- سیستم هوارسانی برای تأمین هوای فیلترشده و دارای دما و رطوبت مناسب؛
- مسیر برگشت یا تخلیه هوا برای انتقال گرما و آلودگی باقیمانده.
HSE نیز میان مکش موضعی و تهویه عمومی تفاوت قائل میشود؛ تهویه عمومی میتواند غلظت پسزمینه غبار را کاهش دهد، اما برای بسیاری از منابع اصلی، استخراج نزدیک به محل تولید آلودگی مؤثرتر است.
برای انتخاب هواکش صنعتی کارخانه نساجی چه اطلاعاتی لازم است؟
انتخاب هواکش صنعتی کارخانه نساجی باید از مسئلهای که قرار است حل شود شروع شود، نه از کاتالوگ فن. حداقل اطلاعات موردنیاز شامل دبی طراحی، فشار استاتیک، دمای هوا، مقدار و نوع پرز، رطوبت، طول و ابعاد کانالها، تعداد زانوییها، نوع فیلتر و نحوه کارکرد خط است. در پروژه واقعی بهتر است این موارد نیز مشخص شوند:
- فن هوای تمیز جابهجا میکند یا در مسیر هوای آلوده قرار دارد؟
- جنس و اندازه ذرات چیست و چه مقدار پرز وارد جریان میشود؟
- سیستم بهصورت دائم کار میکند یا متناوب؟
- افت فشار فیلتر در حالت تمیز و کثیف چقدر است؟
- امکان کنترل دور فن با اینورتر وجود دارد؟
- سطح صدای قابلقبول در سالن چقدر است؟
- آیا موتور و اجزای الکتریکی باید شرایط ویژه محیط کارخانه را تحمل کنند؟
- امکان دسترسی برای سرویس، پاکسازی پروانه و تعویض فیلتر وجود دارد؟
در سیستمهای مکش غبار، فقط شرایط روز اول اهمیت ندارد. OSHA نیز برای تهویه مکانیکی کنترلکننده غبار پنبه بر اندازهگیری دورهای پارامترهایی که عملکرد سیستم را نشان میدهند، از جمله سرعت جریان در کانال و فشار استاتیک، تأکید میکند.
ظرفیت بیشتر همیشه به معنی تهویه بهتر نیست
بزرگتر انتخاب کردن فن صنایع نساجی راه مطمئنی برای حل مشکل نیست. افزایش بیمحاسبه دبی میتواند مصرف انرژی و صدا را بالا ببرد، تعادل فشار سالن را تغییر دهد و حتی جریانهای مزاحمی ایجاد کند که پرز تهنشینشده را دوباره به هوا برگردانند. فن کوچکتر از نیاز نیز توان عبور دادن هوای کافی از کانال و فیلتر را ندارد و باعث باقی ماندن گرما و آلودگی در سالن میشود.
انتخاب درست زمانی شکل میگیرد که تولید پرز، بار حرارتی، رطوبت موردنیاز فرایند و مقاومت شبکه در یک محاسبه واحد دیده شوند. در چنین سیستمی فن، فیلتر و تجهیزات کنترل رطوبت اجزای جدا از هم نیستند؛ هر تغییر در یکی، عملکرد دو بخش دیگر را نیز تغییر میدهد.
وقتی هوای سالن هم بخشی از خط تولید است
در کارخانه نساجی، کیفیت هوا مستقیماً با کیفیت فرایند گره خورده است. فن صنایع نساجی باید پرز را در نقطه مناسب به سمت فیلتراسیون هدایت کند، گرمای تولیدشده را از محیط فرایند خارج کند و جریان لازم برای تثبیت دما و رطوبت را فراهم آورد.
برای مکش خطوطی با کانال و فیلتر، فن سانتریفیوژ میتواند گزینه مناسبی باشد؛ برای کنترل هوای سالن نیز باید کل شبکه هوارسانی، برگشت هوا، فیلتراسیون و تجهیزات رطوبتزنی در کنار فن طراحی شوند. نتیجه مطلوب از «قویترین فن» به دست نمیآید، بلکه حاصل انتخاب دقیق نقطه کار و هماهنگی اجزای سیستم است؛ جایی که هوای سالن دیگر یک عامل جانبی نیست و به بخشی از خود فرایند تولید تبدیل میشود.