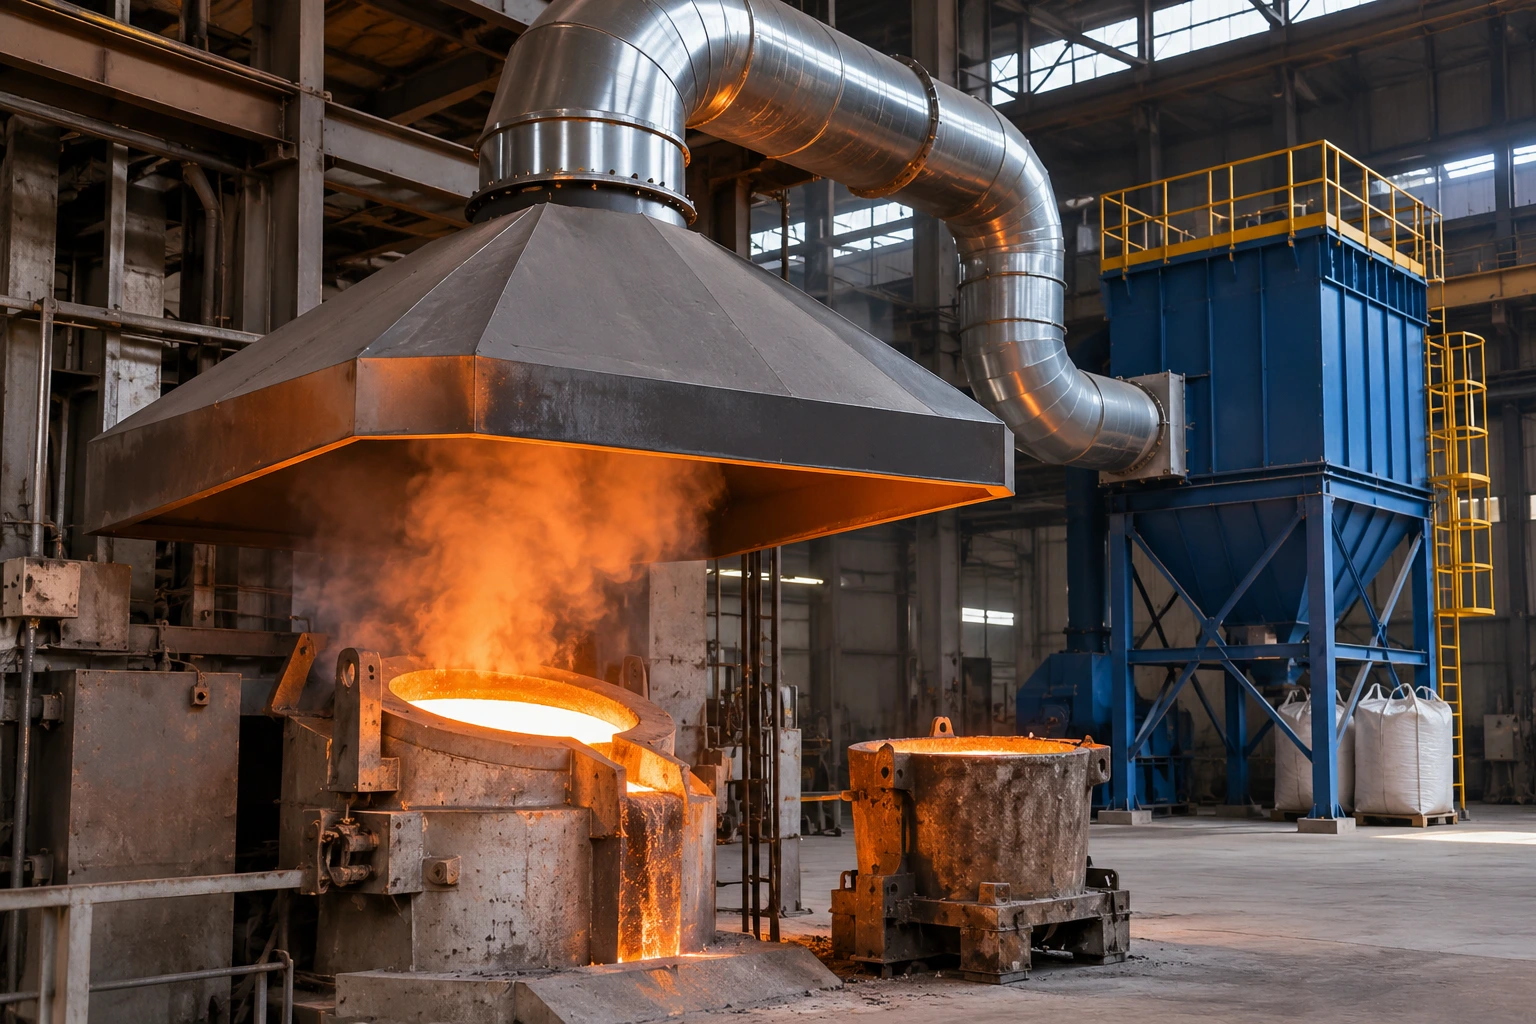
طراحی هود مکش کوره ذوب از انتخاب فن یا ظرفیت غبارگیر شروع نمیشود؛ نقطه شروع، شناخت دقیق محل و نحوه آزاد شدن دود است. هود باید آلاینده را در همان چند لحظه اول و تا حد امکان نزدیک کوره، دهانه تخلیه، پاتیل یا محل بارریزی مهار کند. اگر دود ابتدا وارد سالن شود و بعد انتظار داشته باشیم یک فن بزرگ آن را جمع کند، معمولاً هم دبی موردنیاز بالا میرود، هم مصرف انرژی افزایش پیدا میکند و هم بخشی از آلاینده به منطقه تنفسی اپراتور میرسد. طراحی صحیح یعنی با هندسه مناسب هود، فاصله کم از منبع و جریان هوای کنترلشده، دود را قبل از رقیق شدن در هوای سالن وارد کانال کنیم.
| پارامتر طراحی | چرا مهم است؟ | نتیجه طراحی نامناسب |
|---|---|---|
| محل هود | تعیینکننده توان مهار دود در منبع است | فرار دود به سالن |
| فاصله از منبع | سرعت مکش با فاصله بهشدت افت میکند | نیاز به دبی بسیار بالاتر |
| هندسه هود | مسیر ورود دود را کنترل میکند | مکش نامتقارن و نقاط مرده |
| دبی مکش | باید متناسب با فرآیند و هندسه باشد | کمبود مکش یا اتلاف انرژی |
| سرعت کانال | مانع تهنشینی ذرات میشود | گرفتگی و رسوب داخل کانال |
| هوای جبرانی | جای هوای تخلیهشده را میگیرد | افت عملکرد سیستم مکش |
| افت فشار | مبنای انتخاب فن است | فن کمتوان یا مصرف برق اضافی |
| غبارگیر | ذرات حملشده را از جریان جدا میکند | افت فشار یا انتشار ذرات |
اصل مهندسی ساده است: ابتدا دود را بگیریم، سپس منتقل کنیم و در مرحله آخر آن را تصفیه کنیم. غبارگیر کوره ذوب نمیتواند نقص هودی را جبران کند که دود را از همان ابتدا از دست داده است.
چرا کنترل دود باید از خود کوره شروع شود؟
در یک سالن ریختهگری، آلاینده فقط در مرحله ذوب تولید نمیشود. شارژ مواد، باز شدن در کوره، سربارهگیری، تخلیه مذاب، انتقال در پاتیل و ریختن فلز در قالب هرکدام میتوانند پیک جداگانهای از دود و ذرات ایجاد کنند.
راهنمای HSE برای کار با کوره تأکید میکند که شدت جریان هوا باید برای کنترل مؤثر فوم کافی باشد و مقدار لازم به شکل و اندازه هود و نوع فرآیند بستگی دارد. این راهنما همچنین بر تأمین هوای تمیز برای جایگزینی هوای استخراجشده تأکید میکند.
در طراحی سیستم تهویه موضعی باید پیش از محاسبه هر عددی یک نقشه انتشار تهیه شود: دود هنگام شارژ از کجا بیرون میآید؟ هنگام باز شدن در کوره به کدام سمت حرکت میکند؟ ستون حرارتی بالای مذاب چه ارتفاع و پهنایی دارد؟ در تخلیه کوره به پاتیل، محل اصلی انتشار روی دهانه کوره است یا روی جریان مذاب؟ پاسخ این سؤالها مشخص میکند یک هود ثابت کافی است یا چند نقطه مکش، هود متحرک یا هود ثانویه لازم خواهد بود.
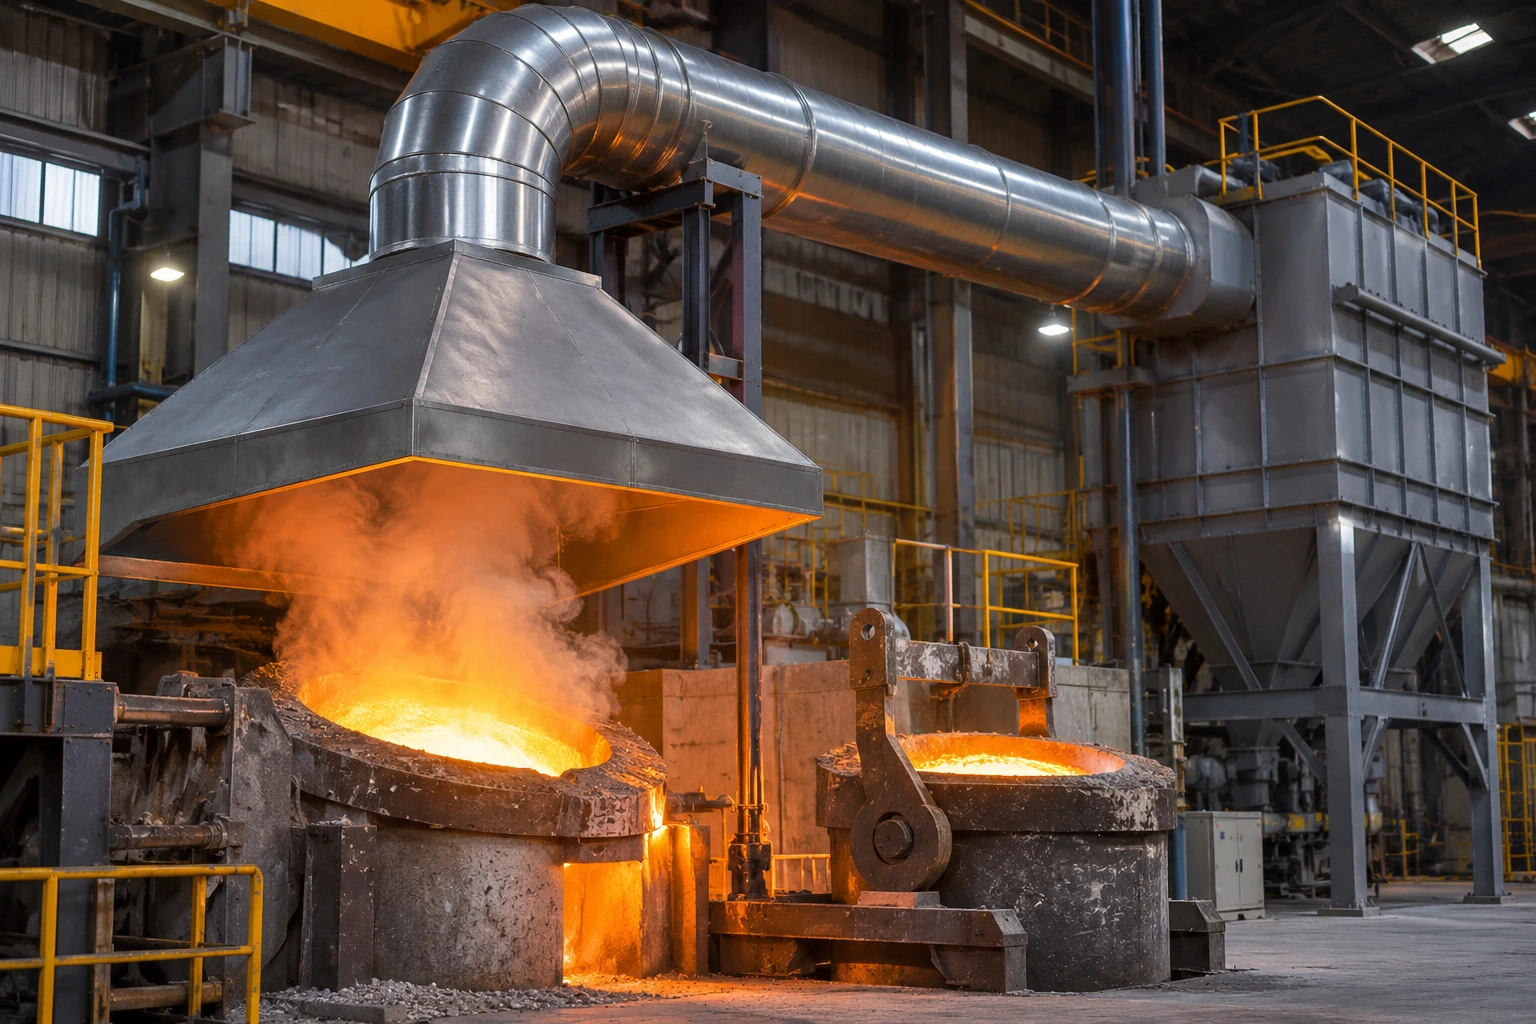
انتخاب نوع هود؛ محصورسازی بهتر است یا هود سقفی؟
هرچه بتوان فرآیند را بیشتر محصور کرد، معمولاً برای دستیابی به کنترل مناسب به هوای کمتری نیاز داریم. OSHA نیز در راهنمای تهویه صنعتی توصیه میکند عملیات تا حد امکان با محفظه، دیواره جانبی یا پرده محدود شود تا هم انتشار آلاینده و هم اثر جریانهای مزاحم کاهش پیدا کند.
هود محصور یا نیمهمحصور
در کورهای که دسترسی اپراتور و تجهیزات اجازه میدهد، محفظه نیمهبسته یا هود close-capture معمولاً از یک سایبان بزرگ و دور از منبع مؤثرتر است. هوا فقط از دهانههای کنترلشده وارد محفظه میشود و دود فرصت کمتری برای پخش شدن دارد.
این اصل در برخی کاربردهای ذوب فلز نیز دیده میشود. OSHA برای کورههای صنایع سرب، محصورسازی و مکش موضعی در نقاط شارژ، تخلیه، ناودان، پاتیل و مخازن نگهداری مذاب را از راهکارهای مهندسی کنترل انتشار معرفی میکند.
هود جانبی یا Side Draft
وقتی قرار دادن هود روی کوره امکانپذیر نیست یا جرثقیل سقفی و عملیات شارژ به فضای بالای کوره نیاز دارند، هود جانبی میتواند مناسبتر باشد. در این حالت باید جهت طبیعی حرکت ستون دود و محل حضور اپراتور در نظر گرفته شود.
هود نباید دود را از مقابل صورت کارگر عبور دهد تا به دهانه مکش برسد. این یکی از اصول پایه طراحی LEV است؛ مسیر آلاینده باید از منبع به سمت هود باشد، نه از منبع، از میان منطقه تنفسی اپراتور و سپس به هود.
هود سایبانی و دریافتکننده
دود حاصل از فلز داغ معمولاً به دلیل شناوری حرارتی رو به بالا حرکت میکند؛ بنابراین در برخی نقاط میتوان از هود دریافتکننده بالای منبع استفاده کرد.
اما سایبان بزرگ نباید اولین انتخاب خودکار باشد. اگر فاصله آن زیاد باشد، باد سالن، پنکههای خنککننده یا حرکت جرثقیل میتواند ستون دود را پیش از رسیدن به هود منحرف کند. همانطور که در راهنمای OSHA اشاره شده است:
«هود برای اثربخشی باید نزدیک منبع انتشار قرار گیرد.»
مکش دود پاتیل با مکش کوره یک مسئله واحد نیست
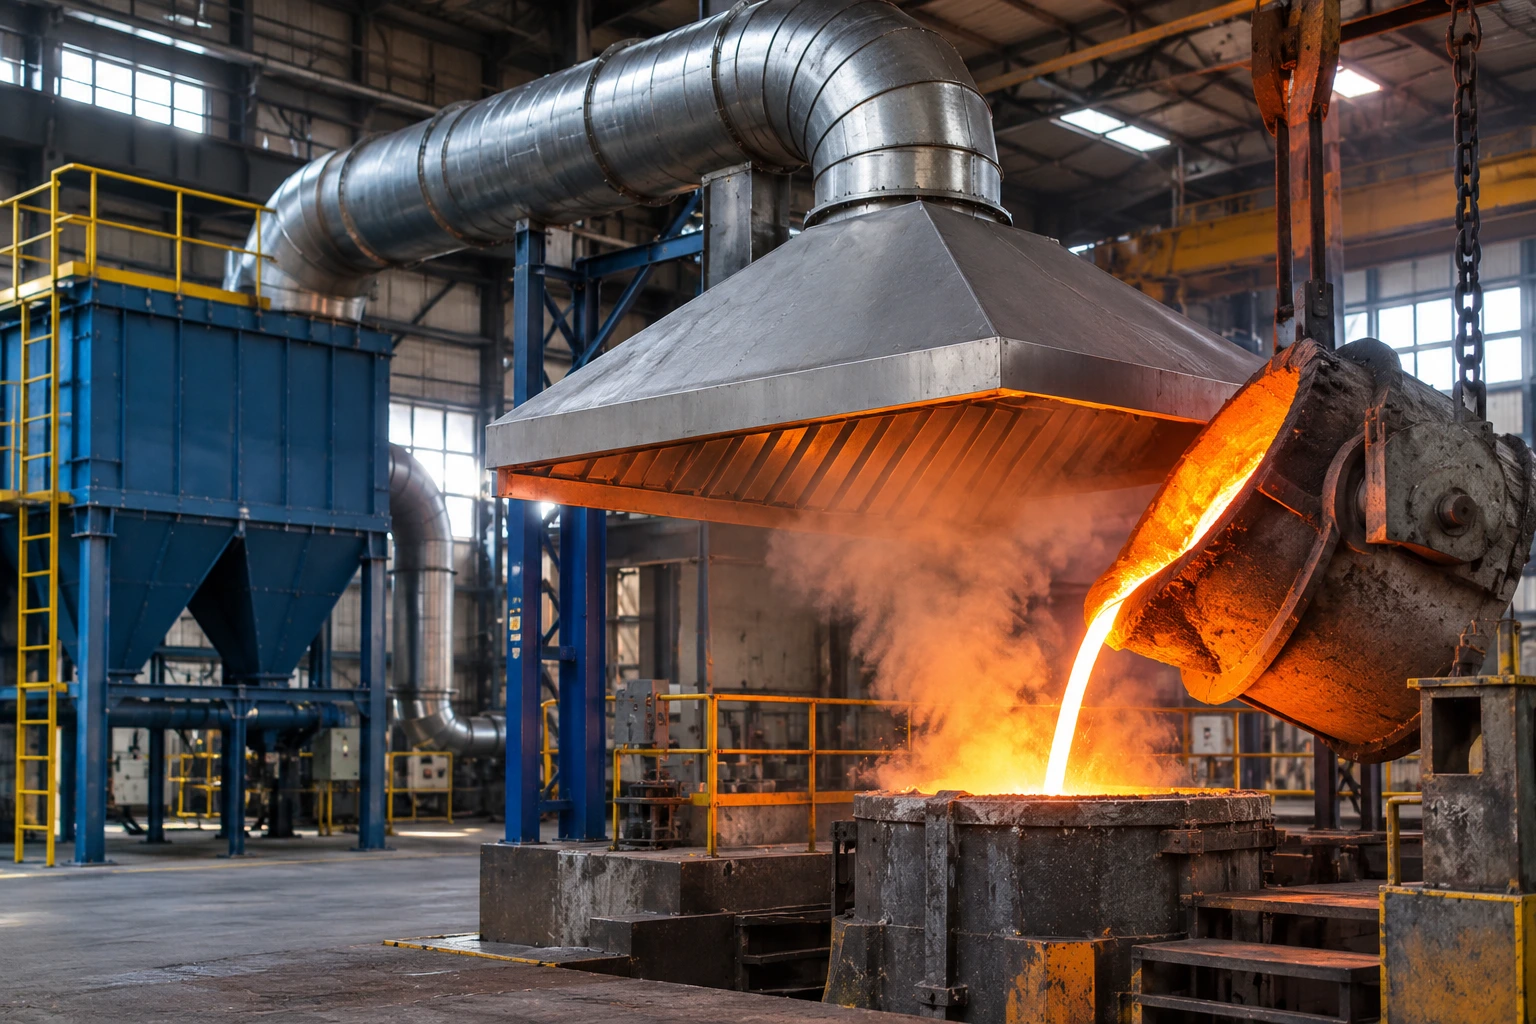
در زمان تخلیه فلز، منبع دود همراه جریان مذاب حرکت میکند. وقتی پاتیل از زیر کوره خارج میشود، یک هود ثابت که فقط دهانه کوره را پوشش میدهد دیگر نمیتواند تمام انتشار را بگیرد. برای مکش دود پاتیل میتوان بسته به فرآیند از هود متحرک، هود دریافتکننده در محل تخلیه، مکش جانبی در ایستگاه ریختن یا یک enclosure محدود استفاده کرد. HSE نیز برای عملیات pouring توصیه میکند انتقال و ریختن مذاب در ناحیهای با حذف مؤثر فوم انجام شود و در صورت عملی بودن، پاتیل هنگام جابهجایی پوشیده بماند.
در سیستمهایی که پاتیل با جرثقیل حرکت میکند، طراحی هود باید با مسیر جرثقیل هماهنگ باشد. ساخت یک هود بزرگ که بعداً مزاحم حرکت جرثقیل شود معمولاً به این نتیجه ختم میشود که اپراتور هود را کنار بزند یا از آن استفاده نکند.
دبی مکش هود را چگونه تعیین کنیم؟
یکی از اشتباههای رایج این است که ابتدا عددی مانند «۲۰ هزار مترمکعب بر ساعت» انتخاب شود و سپس برای آن هود طراحی کنیم. روند صحیح برعکس است. ابتدا باید نوع هود، سطح باز، فاصله تا منبع، شدت تولید آلاینده، سرعت ستون حرارتی و جریانهای عرضی مشخص شوند. سپس دبی مکش هود محاسبه میشود. در یک هود محصور، رابطه پایه برای هوای عبوری از دهانه را میتوان به صورت زیر نوشت:
Q = A × V
که در آن Q دبی حجمی، A سطح باز و V سرعت متوسط عبور هوا از دهانه است. اما همین فرمول را نمیتوان بدون اصلاح برای یک هود خارجی که نیم متر از منبع فاصله دارد استفاده کرد. در هود capture، سرعت هوا از دهانه که دور میشویم بسیار سریع افت میکند و هندسه هود، وجود فلنج و فاصله منبع وارد محاسبات میشوند.
OSHA برای هودهای ساده اشاره میکند که فاصله هود از منبع باید تا حد امکان کم باشد و در یک راهنمای تجربی، فاصله بیش از حدود ۱.۵ قطر کانال را برای چنین هودهایی نامطلوب میداند. همین منبع نشان میدهد جریانهای عرضی شدید میتوانند کارایی هود را حتی تا حدود ۷۵ درصد کاهش دهند. بنابراین بزرگ کردن فن بدون اصلاح فاصله هود معمولاً گرانترین راه برای حل یک مشکل هندسی است.
سرعت مکش، سرعت دهانه و سرعت کانال را یکی نگیریم
این سه پارامتر اغلب به اشتباه جای یکدیگر استفاده میشوند.
| پارامتر | تعریف | کاربرد |
|---|---|---|
| سرعت Capture | سرعت لازم در نقطه تولید آلاینده برای غلبه بر جریانهای مزاحم | مهار دود |
| سرعت Face | سرعت متوسط عبور هوا از بازشدگی هود یا محفظه | طراحی هودهای محصور |
| سرعت Slot | سرعت هوا در شکاف هود | توزیع یکنواخت مکش |
| سرعت Duct | سرعت هوا داخل کانال | انتقال دود و جلوگیری از رسوب |
برای نمونه، OSHA در یک طراحی مشخص برای هود سربارهگیری در صنایع ثانویه سرب، سرعت دهانه حدود ۳۵۰ تا ۵۰۰ فوت بر دقیقه و سرعت انتقال کانال حداقل ۴۰۰۰ فوت بر دقیقه گزارش کرده است؛ یعنی تقریباً ۱.۸ تا ۲.۵ متر بر ثانیه در بازشو و بیش از ۲۰ متر بر ثانیه در کانال.
این اعداد نسخه عمومی برای هر کورهای نیستند؛ مربوط به یک کاربرد مشخص در صنعت سرب هستند. اهمیت مثال در این است که نشان میدهد سرعت لازم داخل کانال میتواند چند برابر سرعت موردنیاز در دهانه هود باشد.
فاصله هود چرا اینقدر مهم است؟
مکش با دمش رفتار یکسانی ندارد. یک جت هوا میتواند چندین متر جلو برود، اما ناحیه مؤثر مکش در مقابل دهانه هود محدود است. اگر دهانه هود مکش صنعتی دو برابر دورتر از منبع قرار گیرد، نمیتوان انتظار داشت با همان دبی قبلی عملکرد حفظ شود. برای جبران فاصله گاهی لازم است دبی چند برابر شود؛ درحالیکه نزدیک کردن هود یا اضافه کردن صفحات جانبی میتواند با انرژی بسیار کمتر همان نتیجه را ایجاد کند.
به همین دلیل در طراحی عملی، قبل از افزایش قطر کانال یا قدرت موتور بهتر است بررسی شود آیا دهانه هود میتواند ۲۰ یا ۳۰ سانتیمتر به منبع نزدیکتر شود، آیا یک فلنج یا بفل میتواند هوای ورودی از سمت نامطلوب را کم کند و آیا پنکههای سالن دود را از هود دور میکنند.
بعد از مهار دود، نوبت طراحی کانال است
کانال فقط لوله اتصال هود به غبارگیر نیست. سرعت هوا باید آنقدر باشد که ذرات موجود در جریان در مسیرهای افقی تهنشین نشوند. HSE توصیه میکند کانال سیستم LEV تا حد امکان ساده، با سطح داخلی صاف و تعداد کم زانو و اتصال طراحی شود. تغییر جهت و تغییر سطح باید تدریجی باشد و مسیر افقی حمل ذرات نیز تا حد امکان کوتاه نگه داشته شود. کانال گرد معمولاً از نظر تحمل فشار و رفتار جریان مزیت دارد.
در سیستم مکش دود کوره، دما نیز مهم است. هوای داغ چگالی متفاوتی دارد و طول کانال، زانوها و تغییرات دما میتوانند روی دبی واقعی و افت فشار اثر بگذارند. طراحی کانال داغ همچنین باید انبساط حرارتی، متریال مناسب و نقاط دسترسی برای بازرسی و تمیزکاری را در نظر بگیرد.
غبارگیر پس از هود میآید، نه قبل از آن
پس از تعیین دبی واقعی شبکه میتوان سراغ انتخاب بگفیلتر رفت. ظرفیت فیلتر باید با دبی گاز، نوع و مقدار ذرات، دما، جنس کیسه و نسبت air-to-cloth هماهنگ باشد. EPA توضیح میدهد افزایش نسبت گاز به سطح پارچه میتواند ابعاد بگفیلتر را کاهش دهد، اما در مقابل افت فشار را افزایش میدهد. افت فشار خود فیلتر نیز با تشکیل کیک غبار تغییر میکند و باید در محاسبات فن لحاظ شود.
این نکته در کنترل دود ریخته گری بسیار مهم است. اگر غبارگیر در حالت تمیز افت فشار مناسبی داشته باشد اما با بارگیری کیسهها مقاومت آن بالا برود، فن باید هنوز بتواند دبی طراحی را حفظ کند. به همین دلیل اختلاف فشار دو طرف فیلتر یکی از پارامترهای ضروری پایش عملکرد است. EPA نیز پایش مستمر افت فشار بگفیلتر را یکی از شاخصهای مهم تشخیص گرفتگی، نقص سیستم تمیزکاری یا خرابی کیسهها معرفی میکند.
انتخاب فن بعد از جمع شدن تمام افت فشارها انجام میشود
انتخاب فن فقط با دبی کافی نیست. باید افت فشار هود، کانال مستقیم، زانوها، دمپرها، ورودیها، غبارگیر، دودکش و سایر اجزای سیستم در نقطه دبی طراحی محاسبه شود. HSE صراحتاً توصیه میکند افت فشار تکتک اجزای LEV با هم جمع شوند و فنی انتخاب شود که بتواند بر مقاومت کل شبکه در دبی موردنظر غلبه کند.
بنابراین در محاسبه فن کوره صنعتی دو عدد پایه داریم: دبی واقعی و فشار استاتیک موردنیاز. در شبکههایی که بگفیلتر، کانال طولانی و مقاومت قابل توجه وجود دارد، فن سانتریفیوژ فشار قوی میتواند یکی از گزینههای قابل بررسی باشد؛ اما نوع پروانه، دور، توان موتور و نقطه عملکرد باید روی منحنی واقعی سیستم انتخاب شوند، نه صرفاً بر اساس عنوان «فشار قوی».
در کاربردهای تخصصیتر، انتخاب فن ریختهگری باید علاوه بر دبی و فشار، شرایط ذرات، دمای گاز و محل قرار گرفتن فن نسبت به غبارگیر را هم در نظر بگیرد.
هوای جبرانی؛ بخش فراموششده تهویه صنعتی کوره ذوب
اگر ۳۰ هزار مترمکعب بر ساعت هوا از سالن خارج کنیم، تقریباً همین مقدار هوا باید از جایی وارد ساختمان شود. اگر مسیر ورود کنترل نشده باشد، هوا از درها، پنجرهها و شکافها با سرعت وارد میشود و میتواند جریان دود را از هود منحرف کند. HSE در راهنمای مخصوص کوره بر تأمین هوای تمیز جایگزین تأکید دارد و OSHA نیز make-up air را بخش پایه سیستم تهویه صنعتی معرفی میکند.
در تهویه صنعتی کوره ذوب، محل دمش هوای جبرانی به اندازه حجم آن اهمیت دارد. نباید جت هوا مستقیماً مقابل دهانه هود قرار گیرد یا ستون حرارتی را به سمت اپراتور هل دهد.
سیستم فقط وقتی طراحی شده که در کارخانه هم کار کند
آخرین مرحله، Commissioning است. پس از نصب، باید با تست دود یا مشاهده واقعی فرآیند مشخص شود آیا فوم در تمام وضعیتهای کاری وارد هود میشود یا خیر. OSHA استفاده از دود را برای مشاهده جهت جریان و تشخیص فرار آلاینده پیشنهاد میکند. فشار استاتیک هود، سرعت یا دبی کانال، افت فشار فیلتر و وضعیت فن نیز باید اندازهگیری و بهعنوان مقادیر مرجع ثبت شوند.
HSE نیز تأکید میکند LEV باید نشانگر عملکرد داشته باشد تا اپراتور بتواند افت جریان یا مسدود شدن فیلتر را تشخیص دهد. در پروژههای چندشاخه، دمپرها هم باید بالانس شوند. باز کردن یک شاخه میتواند مکش شاخه دیگری را کم کند؛ بنابراین چیزی که مهم است مجموع ظرفیت فن نیست، بلکه دبی واقعی هر هود در شرایط بهرهبرداری است.
خطاهایی که معمولاً باعث فرار دود میشوند
- قرار دادن هود بسیار دور از دهانه کوره و جبران آن با فن بزرگتر
- انتخاب دبی بدون اندازهگیری ابعاد و رفتار ستون دود
- نصب پنکه خنککننده روبهروی هود
- استفاده از کانال کمسرعت که ذرات در آن تهنشین میشوند
- نادیده گرفتن افت فشار بگفیلتر در حالت کارکرد واقعی
- نبود هوای جبرانی
- و انتخاب فن فقط بر اساس توان موتور
از متداولترین دلایل عملکرد ضعیف سیستم هستند. در عمل، اصلاح هندسه هود در بسیاری از پروژهها مؤثرتر از اضافه کردن چند کیلووات به موتور فن است.
هود خوب، غبارگیر را از دنبال کردن دود نجات میدهد
یک طراحی هود مکش کوره ذوب موفق زمانی شکل میگیرد که مهندس به جای شروع از کاتالوگ فن، ابتدا مسیر دود را ببیند. منبع باید تا حد امکان محصور شود، هود نزدیک محل انتشار باشد و جریانهای عرضی نتوانند فوم را از مسیر مکش خارج کنند. پس از آن میتوان دبی را بر اساس هندسه واقعی محاسبه کرد، سرعت مناسب کانال را تعیین کرد و افت فشار کل مسیر تا غبارگیر کوره ذوب را به دست آورد. فن در انتهای این زنجیره انتخاب میشود، نه ابتدای آن.
در پروژههایی که چند کوره، پاتیل متحرک، مسیرهای بلند کانال و شرایط عملیاتی متغیر وجود دارد، طراحی و اجرای سیستم تهویه صنعتی باید بر پایه اندازهگیری میدانی، مدل عملکرد هود، محاسبه شبکه و تست پس از نصب انجام شود. هدف نهایی این نیست که در کانال «هوا زیاد» حرکت کند؛ هدف این است که دود اصلاً فرصت ورود به سالن را پیدا نکند. اگر این مرحله درست انجام شود، کانال، بگفیلتر و فن نیز میتوانند در محدودهای منطقیتر، پایدارتر و کممصرفتر کار کنند.