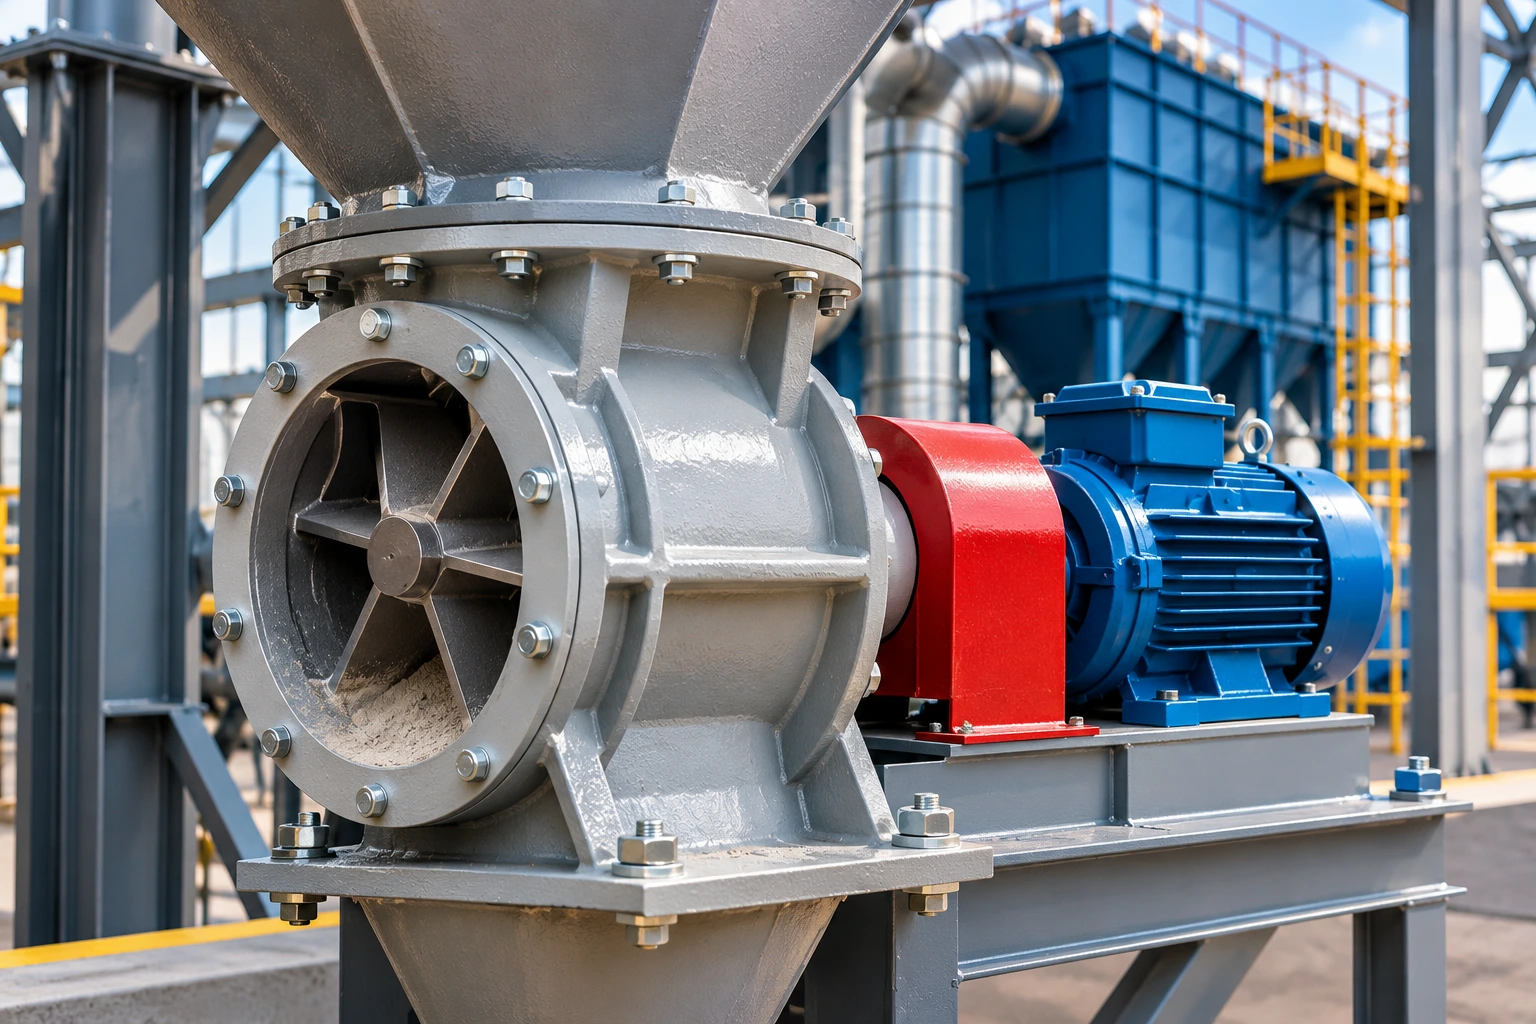
روتاری ولو غبارگیر تجهیزی است که گردوغبار جمعشده در هاپر بگفیلتر یا سیکلون را بهصورت پیوسته تخلیه میکند، در حالی که تا حد ممکن اختلاف فشار دو سمت سیستم را حفظ میکند. بنابراین انتخاب آن فقط به این محدود نمیشود که «دهانه هاپر چند اینچ است». حجم پاکت روتور، چگالی حجمی غبار، ضریب پرشدگی، سرعت چرخش، اختلاف فشار، میزان سایندگی ماده و کلیرنس میان روتور و بدنه مستقیماً روی ظرفیت واقعی و میزان نشتی اثر دارند. برای یک غبارگیر صنعتی، روتاری ولو زمانی درست انتخاب شده که بتواند بیشترین نرخ تولید غبار را بدون Flood شدن هاپر تخلیه کند و در عین حال هوای کاذب زیادی وارد سیستم نکند.
| پارامتر | اثر روی عملکرد روتاری ولو |
|---|---|
| حجم جابهجایی روتور | تعیین ظرفیت حجمی هر دور |
| Bulk Density غبار | تبدیل ظرفیت حجمی به ظرفیت جرمی |
| Fill Factor | اصلاح ظرفیت تئوری به ظرفیت واقعی |
| RPM | تعیین تعداد تخلیه پاکتها در واحد زمان |
| اختلاف فشار | افزایش یا کاهش Leakage Air |
| کلیرنس روتور و بدنه | تعیین کیفیت Airlock و حساسیت به سایش |
| سایندگی ماده | تعیین جنس، پوشش و عمر روتور |
| چسبندگی غبار | اثر روی پرشدن و تخلیه پاکت |
| نوع Shaft Seal | جلوگیری از خروج غبار از اطراف شفت |
روتاری ولو غبارگیر چگونه کار میکند؟
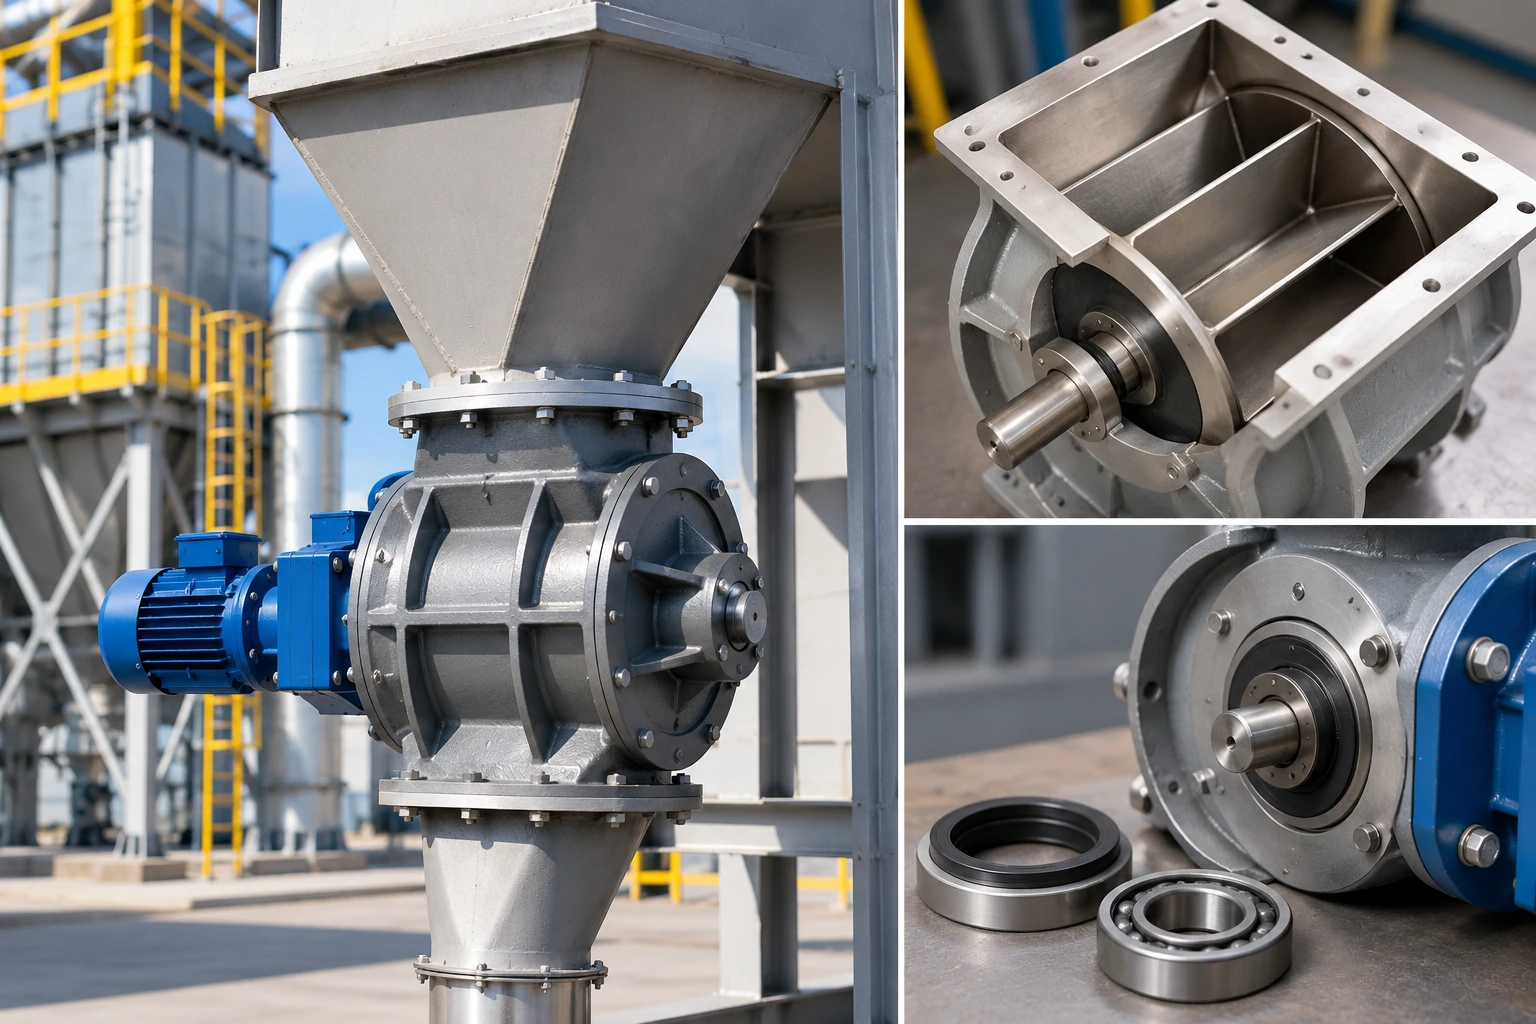
ساختار اصلی شیر دوار صنعتی پیچیده نیست. یک روتور چندپره داخل بدنهای تقریباً استوانهای میچرخد. فضای بین پرههای روتور به شکل تعدادی Pocket یا محفظه عمل میکند. وقتی یکی از پاکتها زیر ورودی قرار میگیرد، غبار از هاپر وارد آن میشود. با چرخش روتور، ماده به سمت پایین حرکت میکند و در دهانه خروجی تخلیه میشود.
در تمام مدت، چند تیغه دیگر فاصله میان ورودی و خروجی را تا حد زیادی میبندند. به همین دلیل فشار دو سمت دستگاه نمیتواند آزادانه با یکدیگر برابر شود.
همین ویژگی باعث میشود تجهیز از یک Rotary Feeder ساده به روتاری ایرلاک تبدیل شود. در یک بگ فیلتر صنعتی این عملکرد اهمیت زیادی دارد؛ چون اگر انتهای هاپر کاملاً باز باشد، هوای محیط از مسیر تخلیه وارد غبارگیر میشود و میتواند تعادل فشار، دبی فن و حتی حرکت غبار داخل هاپر را مختل کند.
در سیکلون صنعتی نیز همین مسئله وجود دارد. ورود هوای معکوس از قسمت پایین سیکلون میتواند جداسازی ذرات و تخلیه پایدار مواد را تحت تأثیر قرار دهد.
نکته اول: روتاری ولو و روتاری ایرلاک دقیقاً یک چیز نیستند
در صنعت این دو عبارت اغلب به جای یکدیگر استفاده میشوند، اما از نظر عملکردی بهتر است تفاوتشان را بدانیم. Rotary Feeder بیشتر بر انتقال حجمی یا خوراکدهی ماده تمرکز دارد. ممکن است هدف اصلی آن اندازهگیری یا کنترل جریان پودر باشد و اختلاف فشار قابلتوجهی در دو سمت آن وجود نداشته باشد.
Rotary Airlock علاوه بر انتقال ماده باید تا حد ممکن مانع عبور آزاد هوا یا گاز بین دو ناحیه با فشار متفاوت شود. Prater توضیح میدهد ایرلاک دوار برای انتقال جامدات خشک از هاپر، بین یا سیکلون به سیستمهای انتقال و نواحی دارای اختلاف فشار استفاده میشود و با کمینه کردن عبور هوا، جریان ماده را حفظ میکند. در غبارگیر، معمولاً جنبه Airlock مهمتر است؛ زیرا تخلیه گردوغبار باید بدون باز کردن یک مسیر بزرگ برای ورود هوای کاذب انجام شود.
نکته دوم: سایز روتاری ولو را از نرخ تولید غبار محاسبه کنید
یکی از خطاهای رایج این است که قطر خروجی هاپر، مستقیماً سایز شیر در نظر گرفته شود. مثلاً گفته میشود خروجی هاپر ۲۵۰ میلیمتر است، پس روتاری ولو ۲۵۰ میلیمتری انتخاب میکنیم. این روش بهتنهایی کافی نیست.
ابتدا باید مشخص شود چه مقدار غبار باید در ساعت تخلیه شود. سپس نرخ جرمی با استفاده از Bulk Density واقعی ماده در شرایط ورود به روتاری ولو به ظرفیت حجمی تبدیل میشود. رابطه پایه چنین است:
ظرفیت حجمی موردنیاز = نرخ جرمی ماده ÷ چگالی حجمی
مثلاً اگر حداکثر غبار جمعآوریشده:
۶۰۰ kg/h
و دانسیته بالک آن:
۵۰۰ kg/m³
باشد:
Q = 600 ÷ 500 = 1.2 m³/h
بنابراین روتاری ولو باید حداقل بتواند ۱٫۲ مترمکعب در ساعت غبار را در شرایط واقعی تخلیه کند. نکته مهم این است که برای تخلیه گردوغبار بگ فیلتر بهتر است محاسبه روی حداکثر بار محتمل انجام شود، نه فقط میانگین یک شیفت. افزایش تولید، Pulse Cleaning یا تغییر فرایند ممکن است برای مدتی حجم بیشتری از غبار را به هاپر بفرستد.
نکته سوم: ظرفیت تئوری را با ظرفیت واقعی اشتباه نگیرید
اگر حجم جابهجایی روتور در هر دور را بدانیم، ظرفیت تئوری ساده است:
Qₜ = V × RPM × 60
که در آن:
- Qₜ ظرفیت تئوری بر حسب حجم در ساعت است؛
- V حجم جابهجایی روتور در هر دور است؛
- RPM سرعت چرخش روتور است.
اما پاکتها در دنیای واقعی همیشه ۱۰۰ درصد پر نمیشوند. به همین دلیل باید Filling Efficiency یا ضریب پرشدگی را وارد رابطه کرد:
Q = V × RPM × 60 × η
Coperion نیز تأکید میکند ظرفیت واقعی فقط حاصل حجم محفظه و دور روتور نیست و عواملی مانند رفتار جریان ماده، Bulk Density، فشار یا خلأ سیستم و کلیرنس طراحی روی درجه پرشدگی اثر دارند.
ابزار محاسباتی Prater برای بعضی کاربردها Fill Factor حدود ۸۰ درصد را نقطه شروع قرار میدهد، اما بسته به قابلیت جریان ماده و اختلاف فشار، مقادیر پایینتر یا بالاتر نیز استفاده میشوند. پس ۸۰ درصد را «استاندارد جهانی» نبینید؛ یک فرض مهندسی است که باید با ماده و طراحی واقعی تطبیق داده شود.
یک مثال از محاسبه ظرفیت روتاری ولو
در مثال قبل نیاز واقعی ما ۱٫۲ مترمکعب بر ساعت بود. فرض کنیم:
Fill Factor = 80%
و سرعت انتخابی:
15 RPM
باشد.
حجم جابهجایی لازم در هر دور:
V = 1.2 ÷ (15 × 60 × 0.8)
تقریباً برابر است با:
0.00167 m³/rev = 1.67 L/rev
یعنی از نظر محاسبات اولیه، باید مدلی انتخاب شود که حداقل حدود ۱٫۷ لیتر جابهجایی اسمی در هر دور داشته باشد. اما انتخاب نهایی باید با Capacity Curve همان سازنده انجام شود؛ زیرا دو روتاری ولو با دهانه یکسان الزاماً حجم پاکت یکسانی ندارند.
نکته چهارم: سرعت چرخش روتور را برای جبران سایز کوچک بالا نبرید
از نظر ریاضی هرچه سرعت چرخش روتور بیشتر شود، ظرفیت هم افزایش پیدا میکند. اما این رابطه تا بینهایت ادامه ندارد.
در دور بالا، پاکت زمان کمتری زیر ورودی قرار دارد و ممکن است قبل از پر شدن کامل از ناحیه Feed عبور کند. در پودرهای ضعیفجریان این اثر محسوستر است. افزایش RPM همچنین میتواند:
- سایش تیغهها و بدنه را بیشتر کند؛
- توان موردنیاز را افزایش دهد؛
- خردشدن بعضی مواد را تشدید کند؛
- Leakage ناشی از جابهجایی گاز را افزایش دهد؛
- عمر گیربکس و یاتاقان را کاهش دهد.
Prater برای بسیاری از Airlockهای سنگین خود سرعت استاندارد حدود ۱۵ RPM را ذکر میکند و بازه ۵ تا ۲۵ RPM را برای آن طراحی بیان کرده است. همان سازنده هشدار میدهد در مدل موردنظر، سرعت بالاتر از ۲۵ RPM میتواند باعث پر نشدن مناسب پاکت و افزایش استهلاک شود.
در مقابل، Coperion برای خانواده گستردهای از شیرهای دوار بازههای بسیار متنوعتری ارائه میدهد و در توضیح عمومی خود میگوید سرعت بسته به سایز و کاربرد میتواند تقریباً بین ۱ تا ۷۰ RPM باشد. بنابراین عدد «۱۵ یا ۲۰ دور» قانون ثابت نیست. اصل درست این است که:
اگر برای رسیدن به ظرفیت مجبور شدهاید روتاری ولو را غیرعادی سریع بچرخانید، احتمالاً باید سایز بزرگتر را هم بررسی کنید.
نکته پنجم: اختلاف فشار و نشتی هوا را قبل از خرید اعلام کنید
روتاری ایرلاک یک شیر کاملاً Gas-Tight نیست. برای اینکه روتور بتواند بدون تماس فلزی دائمی داخل بدنه حرکت کند، باید میان نوک تیغه و Housing یک کلیرنس بسیار کوچک وجود داشته باشد. بخشی از هوا از همین فاصله عبور میکند. مقدار دیگری از گاز نیز داخل پاکتهای خالی یا نیمهخالی جابهجا میشود. به گفته ACS Valves:
«ایرلاکها صددرصد آببند نیستند و مقدار کمی نشتی در آنها طبیعی است.»
ACS توضیح میدهد میزان این Blow-by به اختلاف فشار، حجم پاکت، سرعت شفت و مقدار خوراک بستگی دارد. Coperion نیز هشدار میدهد Leakage Gas میتواند در خلاف جهت حرکت ماده حرکت کند، ورود پودر به پاکت را مختل کند و ظرفیت سیستم را کاهش دهد. بنابراین هنگام سفارش روتاری ولو باید حداقل این دو عدد مشخص باشند:
فشار سمت ورودی + فشار سمت خروجی
نه اینکه فقط نوشته شود «برای زیر بگفیلتر».
نکته ششم: آببندی شیر روتاری دو موضوع متفاوت دارد
در بحث آببندی شیر روتاری معمولاً دو مفهوم با یکدیگر اشتباه میشوند.
کلیرنس روتور به بدنه
این کلیرنس مسئول محدود کردن عبور هوا از داخل دستگاه است. هرچه فاصله بیشتر شود، نشتی افزایش پیدا میکند. از طرف دیگر کلیرنس بیش از حد کم نیز میتواند در اثر انبساط حرارتی، تغییر شکل یا ورود ذره سخت باعث تماس روتور با Housing و گیرپاژ شود. بنابراین «هرچه فاصله کمتر، بهتر» هم قانون کاملی نیست.
آببندی شفت
در دو سر روتور، شفت از بدنه خارج میشود. این محل به Seal جداگانه نیاز دارد تا غبار به سمت یاتاقان و فضای بیرون حرکت نکند. بسته به طراحی ممکن است از Packing، Lip Seal یا سیستم Air Purge استفاده شود. Prater در کاربردهای حاوی غبار ساینده، استفاده از Air-Purge Seal را یکی از روشهای محافظت از Packing معرفی میکند؛ در این سیستم هوای تمیز یا گاز مناسب اطراف شفت تزریق میشود تا ماده نتواند به ناحیه Seal نفوذ کند. این تفاوت مهم است:
Shaft Seal خوب لزوماً Leakage میان ورودی و خروجی را صفر نمیکند.
برای کنترل نشتی کلی باید طراحی Rotor Tip Clearance هم مناسب باشد.
نکته هفتم: برای غبار ساینده، جنس و پوشش از قدرت موتور مهمتر است
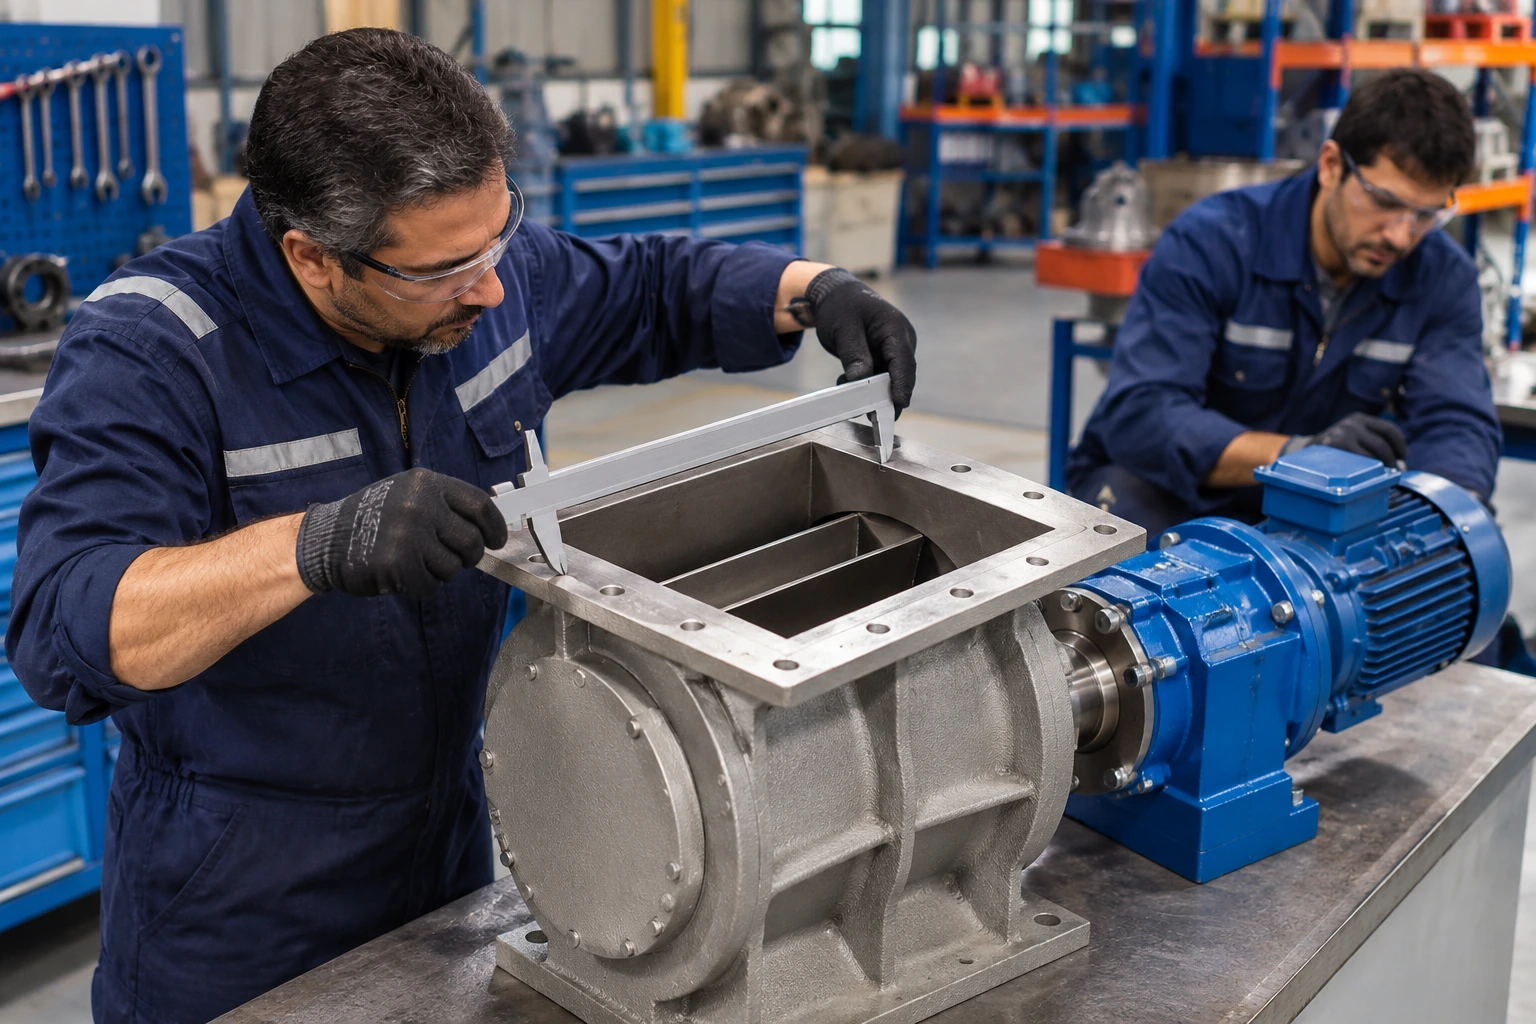
غبارهای معدنی، سیمان، خاکستر، شیشه، سیلیس و بعضی پودرهای فلزی میتوانند بهمرور نوک پرههای روتور و سطح داخلی Housing را بسایند. با سایش، کلیرنس افزایش مییابد و نشتی هوا در روتاری ولو بیشتر میشود. در نهایت ممکن است دستگاه هنوز بچرخد، اما دیگر Airlock مؤثری نباشد.
راهنمای نگهداری Prater نیز تأکید میکند در مواد ساینده باید تیغهها و Housing مرتب بررسی شوند؛ گرد شدن لبه تیغه و ایجاد Scoring روی بدنه نشانه سایش است و شیر فرسوده نشتی بیشتری خواهد داشت. برای چنین کاربردهایی ممکن است گزینههایی مانند موارد زیر مطرح شوند:
- پوشش Hard Chrome؛
- Tungsten Carbide؛
- Ceramic Lining؛
- Wear Bar قابل تعویض؛
- Rotor با طراحی Closed-End؛
- متریال مقاومتر برای پره و بدنه.
انتخاب میان این گزینهها باید با شدت سایندگی و هزینه تعمیرات انجام شود.
نکته هشتم: شکل و رفتار پودر را قبل از انتخاب روتور بررسی کنید
دو ماده با دانسیته حجمی یکسان لزوماً رفتار مشابهی در روتاری ولو ندارند. یک پودر خشک و Free-Flowing ممکن است بهراحتی پاکتها را پر و خالی کند، اما غبار مرطوب یا چسبنده میتواند به سطح روتور بچسبد.
ماده رشتهای ممکن است بین Tip و Housing گیر کند. ذرات درشت نیز ممکن است هنگام عبور تیغه از لبه Inlet بریده یا له شوند. Prater برای شرایط مختلف، Rotorهای متفاوتی مانند Beveled Blade، Closed-End Rotor، Shallow Pocket و Wear Bar را معرفی میکند. در سیستم انتقال مواد پودری بهتر است حداقل این مشخصات ماده قبل از سفارش مشخص باشند:
| مشخصه ماده | چرا مهم است؟ |
|---|---|
| Aerated Bulk Density | محاسبه ظرفیت واقعی |
| اندازه ذره | خطر گیرکردن یا Shearing |
| سایندگی | انتخاب پوشش و کلیرنس |
| چسبندگی | تخلیه پاکت و Build-up |
| رطوبت | احتمال Cake شدن |
| دما | انبساط و انتخاب Seal |
| خورندگی | جنس Housing و Rotor |
| قابلیت اشتعال | الزامات ایمنی و طراحی ویژه |
برای پروژههای صنعتی، ارائه همین اطلاعات هنگام دریافت خدمات طراحی و ساخت تجهیزات تهویه و غبارگیر میتواند از انتخاب روتاری ولو صرفاً بر اساس قطر فلنج جلوگیری کند.
نکته نهم: روتاری ولو را بخشی از سیستم ببینید، نه یک قطعه مستقل
اگر هاپر درست طراحی نشده باشد، حتی روتاری ولو بزرگ هم ممکن است گرسنه بماند. غبارهای Cohesive میتوانند داخل هاپر Bridge یا Rathole تشکیل دهند و اصلاً به ورودی شیر نرسند. در سمت مقابل، اگر حجم زیادی از ماده ناگهان روی روتور بریزد، احتمال Overload یا گیرپاژ افزایش پیدا میکند.
خروجی روتاری ولو نیز باید آزاد باشد. اگر Screw Conveyor، بشکه، Big Bag یا خط پنوماتیک پاییندست نتواند ماده را با همان سرعت خارج کند، مشکل فقط به قسمت پایین سیستم منتقل میشود. در طراحی تخلیه گردوغبار بگ فیلتر باید این زنجیره یکپارچه دیده شود:
کیسهها و پالسجت ← هاپر ← روتاری ولو ← انتقال یا جمعآوری نهایی
همین نگاه در سیکلون نیز ضروری است. روتاری ولو نباید مانند یک «درپوش موتوردار» انتخاب شود؛ این تجهیز بخشی از بالانس هوا و انتقال جامدات سیستم است.
یک چکلیست مهندسی برای انتخاب روتاری ولو غبارگیر
پیش از استعلام قیمت، بهتر است این اطلاعات آماده باشند:
- حداکثر نرخ جرمی غبار بر حسب kg/h یا t/h؛
- Aerated Bulk Density ماده؛
- دما و رطوبت غبار؛
- اندازه و سایندگی ذرات؛
- فشار بالا و پایین شیر؛
- ظرفیت حجمی لازم و Fill Factor مورد استفاده؛
- سرعت مطلوب روتور و امکان استفاده از VFD؛
- نوع Shaft Seal و نیاز احتمالی به Air Purge؛
- جنس Housing، Rotor و پوشش ضدسایش.
اگر غبار قابل اشتعال است، یک موضوع دیگر هم به این لیست اضافه میشود: الزامات ایمنی انفجار. نباید تصور کرد هر روتاری ولو معمولی صرفاً به دلیل کلیرنس کم، بهطور خودکار تجهیز تأییدشده برای Explosion Isolation است. طراحی و تأیید حفاظتی باید جداگانه بررسی شود.
چه علائمی نشان میدهند روتاری ولو درست کار نمیکند؟
تعمیرات روتاری ایرلاک نباید فقط زمانی شروع شود که موتور کاملاً از حرکت بایستد. بعضی نشانههای اولیه بسیار زودتر ظاهر میشوند. اگر غبار از اطراف شفت بیرون میآید، Shaft Seal باید بررسی شود. اگر در ورودی هاپر جریان هوای معکوس شدید دیده میشود، افزایش کلیرنس و Leakage محتمل است.
افزایش آمپراژ موتور میتواند ناشی از Build-up، ورود جسم خارجی یا تماس مکانیکی روتور باشد. کاهش ظرفیت تخلیه نیز ممکن است از تغییر خواص ماده، سرعت نامناسب، پر نشدن پاکت یا گرفتگی ورودی ناشی شود. Prater توصیه میکند در کاربردهای ساینده، وضعیت داخلی روتاری ولو بهصورت دورهای بررسی شود و Sealها نیز قبل از فرسودگی شدید تعویض شوند.
| نشانه | علت محتمل |
|---|---|
| هوای برگشتی از ورودی | کلیرنس زیاد یا اختلاف فشار بالا |
| خروج غبار از کنار شفت | فرسودگی Shaft Seal |
| آمپراژ زیاد موتور | گیرکردن، تجمع ماده یا تماس روتور |
| کاهش ظرفیت | Fill Factor پایین یا RPM نامناسب |
| صدای ساییدگی | تماس Rotor/Housing یا خرابی یاتاقان |
| بالا آمدن غبار در هاپر | تخلیه ناکافی یا Leakage زیاد |
| سایش سریع تیغه | ماده ساینده یا سرعت بالا |
سایز بزرگتر همیشه انتخاب مطمئنتری نیست
ممکن است به نظر برسد برای حل تمام نگرانیهای ظرفیت، کافی است بزرگترین روتاری ولو ممکن انتخاب شود. اما Oversize کردن هم بدون هزینه نیست.
روتاری ولو بزرگتر قیمت، وزن، گشتاور و فضای بیشتری میخواهد و اگر برای کنترل دبی مجبور شود با سرعت بسیار پایین کار کند، ممکن است رفتار فرآیندی موردنظر را ایجاد نکند. در طرف دیگر، مدل کوچک با RPM بالا ممکن است روی کاغذ ظرفیت کافی نشان دهد، اما بهدلیل افت Fill Efficiency در عمل به همان عدد نرسد.
Gericke نیز در راهنمای انتخاب Rotary Valve تأکید میکند سایز و سرعت را نمیتوان صرفاً با یک محاسبه تئوری انتخاب کرد؛ جریانپذیری محصول، دانسیته در ورودی، Leakage، Feeding Condition و Fill Efficiency همگی باید در تعیین شیر لحاظ شوند. بنابراین انتخاب درست معمولاً نقطهای میان «شیر خیلی کوچک و سریع» و «شیر بیش از حد بزرگ» است.
روتاری ولو مناسب، هم ماده را تخلیه میکند و هم هوا را مدیریت میکند
یک روتاری ولو غبارگیر موفق فقط دستگاهی نیست که گردوغبار از آن پایین بریزد. باید همزمان سه وظیفه را انجام دهد: ظرفیت تخلیه کافی داشته باشد، اختلاف فشار را تا حد موردنیاز حفظ کند و در برابر مادهای که از آن عبور میکند دوام بیاورد.
برای رسیدن به این نتیجه، ابتدا نرخ جرمی و Bulk Density را به ظرفیت حجمی تبدیل کنید؛ سپس Fill Factor واقعی، حجم جابهجایی روتور و سرعت مناسب را تعیین کنید. بعد سراغ اختلاف فشار، Leakage، Rotor Clearance، Shaft Seal و مقاومت سایشی بروید.
در بسیاری از پروژهها، خطای اصلی خرید روتاری ولو نامرغوب نیست؛ انتخاب یک روتاری ولو خوب برای شرایطی است که از ابتدا درست تعریف نشدهاند. وقتی ظرفیت، فشار، خواص غبار و شرایط کار از ابتدا مشخص باشند، انتخاب سایز و دور دیگر یک حدس بر اساس قطر فلنج نیست؛ یک تصمیم مهندسی قابل محاسبه است.