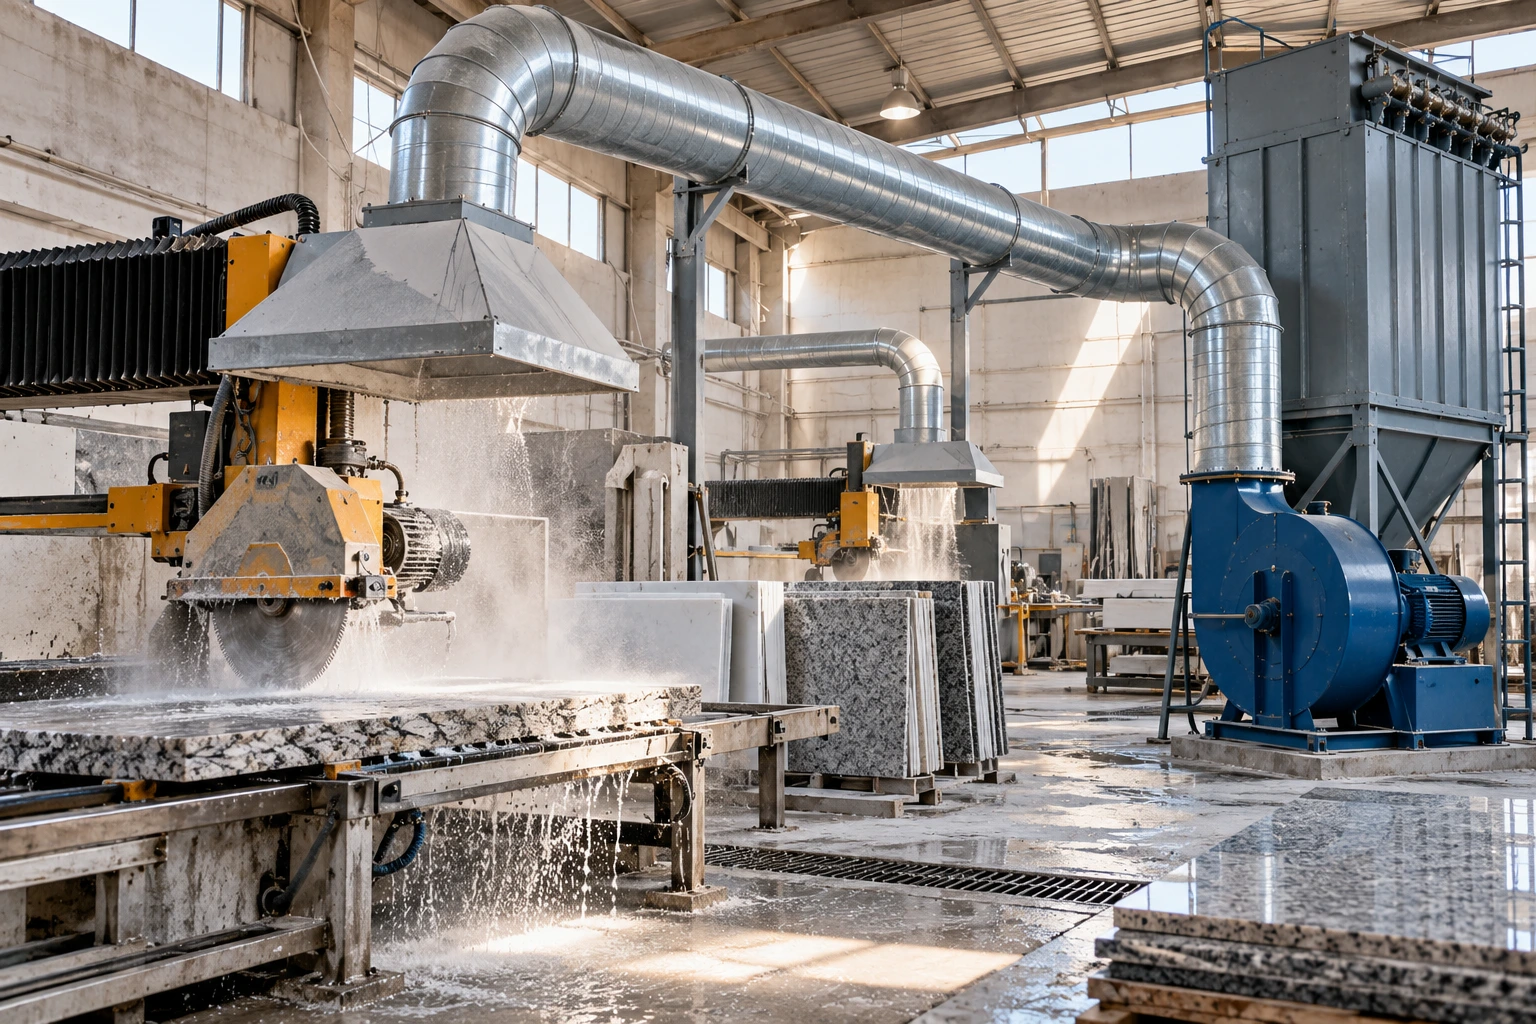
محاسبه فن سنگبری از انتخاب توان موتور یا قطر دهانه فن شروع نمیشود؛ نقطه شروع، شناسایی محل واقعی تولید گردوغبار است. ابتدا باید مشخص شود غبار در کدام فرایندها تولید میشود، برای هر نقطه چه هودی میتواند ذرات را پیش از پراکندهشدن جمع کند و هر هود به چه دبی نیاز دارد. سپس مجموع دبی نقاط همزمان، افت فشار هود، کانال، زانوها و غبارگیر محاسبه میشود و در نهایت فن بر اساس دبی و فشار استاتیک در نقطه کاری واقعی انتخاب خواهد شد.
در کارگاههای سنگبری این موضوع فقط برای تمیز نگهداشتن سالن اهمیت ندارد. برش، ساب، فرزکاری و پرداخت سنگهای حاوی سیلیس میتوانند ذرات بسیار ریزی تولید کنند که بخشی از آنها قابل تنفس هستند. بنابراین مکش موضعی، روشهای مرطوب و سیستم جمعآوری غبار باید بهصورت یک مجموعه طراحی شوند؛ یک هواکش بزرگ در انتهای سالن جای هود مناسب کنار دستگاه را نمیگیرد.
| مرحله طراحی | آنچه باید مشخص شود |
|---|---|
| شناسایی منبع غبار | برش، ساب، فرز، لبهزنی، انتقال و نظافت |
| طراحی هود | شکل، فاصله و محل قرارگیری نسبت به منبع |
| تعیین دبی | بر اساس سطح مؤثر و سرعت هوای طراحی |
| بررسی استفاده همزمان | تعداد دستگاههایی که همزمان فعالاند |
| طراحی کانال | قطر، طول، زانو، سهراهی و مسیر انتقال |
| محاسبه افت فشار | هود + کانال + اتصالات + غبارگیر + خروجی |
| انتخاب غبارگیر | بر اساس اندازه و مقدار ذرات و کیفیت هوای خروجی |
| انتخاب فن | از روی منحنی فن در دبی و فشار استاتیک موردنیاز |
| راهاندازی | اندازهگیری دبی، سرعت و فشار واقعی |
| نگهداری | کنترل فیلتر، رسوب کانال، هود و عملکرد فن |
چرا گردوغبار سنگ را باید نزدیک محل تولید جمع کرد؟
وقتی دیسک یا ابزار ساب با سنگ تماس پیدا میکند، ذرات با انرژی وارد هوای اطراف میشوند. اگر ابتدا در سالن پخش شوند، جمعآوری آنها بسیار دشوارتر از حالتی است که هود چند سانتیمتر یا در فاصله مهندسیشده از محل تولید قرار گرفته باشد. به همین دلیل در طراحی تهویه صنعتی کارگاه سنگبری، Local Exhaust Ventilation یا LEV اهمیت بیشتری از افزایش تصادفی تعویض هوای کل سالن دارد.
در هشدار مشترک سال ۲۰۲۶ NIOSH و OSHA درباره فرآوری سنگ، استفاده از پایش هوا برای شناسایی فعالیتهای پرمواجهه، کنترل مرطوب، محفظهسازی و تهویه موضعی در منبع توصیه شده است. همانطور که در گزارش مشترک NIOSH و OSHA اشاره شده است:
«سیستمهای تهویه موضعی را در نقاط ثابت نصب کنید تا گردوغبار نزدیک محل تولید آن جمعآوری شود.»
این جمله اصل مهمی در طراحی هود مکنده گردوغبار را نشان میدهد: قبل از انتخاب فن، باید بتوانیم غبار را وارد هود کنیم.
نقاط تولید غبار در سنگبری را چطور شناسایی کنیم؟
اولین بازدید فنی باید هنگام کار واقعی دستگاهها انجام شود، نه زمانی که کارگاه خاموش است. در بسیاری از کارگاهها، نقاط مهم تولید یا انتشار گردوغبار شامل این موارد هستند:
- دستگاه برش و محل تماس تیغه با سنگ
- سنگ فرز و ابزارهای دستی
- دستگاه ساب و لبهزنی
- عملیات سوراخکاری
- انتقال و تخلیه ضایعات خشک
- تخلیه مخزن یا غبارگیر
- تمیزکاری کف و تجهیزات
- نقاطی که دوغاب خشک شده و دوباره به گرد تبدیل میشود
نوع سنگ نیز اهمیت دارد. مقدار سیلیس بلوری در محصولات مختلف یکسان نیست و برخی سنگهای مهندسیشده میتوانند درصد بالایی از سیلیس داشته باشند. NIOSH تأکید میکند برش، سایش، پولیش و سوراخکاری سنگ میتوانند گرد قابل تنفس حاوی سیلیس تولید کنند.
به همین دلیل بررسی برگه SDS ماده مصرفی و در پروژههای حساس، نمونهبرداری بهداشت حرفهای، اطلاعات دقیقتری از نگاهکردن به مقدار گرد قابل مشاهده میدهد.
هود مکنده گردوغبار مهمتر از فن بزرگ است
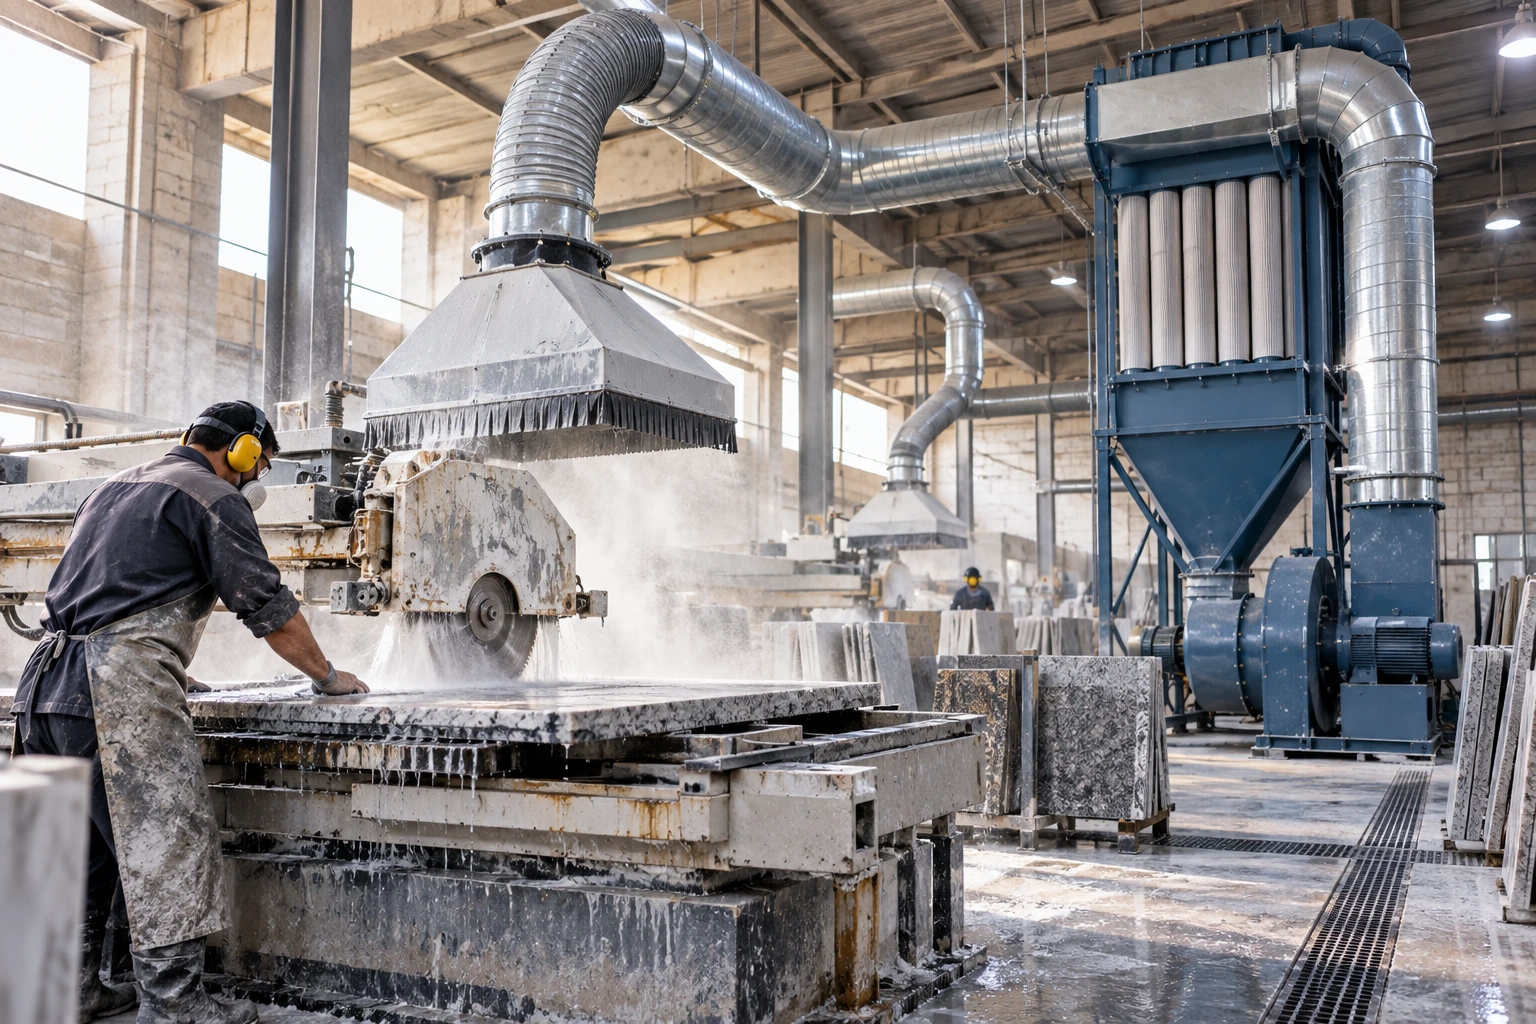
یکی از اشتباهات رایج، نصب یک فن بسیار قوی در فاصله زیاد از محل برش است. سرعت هوایی که یک دهانه مکش در فاصله ایجاد میکند با دورشدن از هود بهسرعت کاهش پیدا میکند. بنابراین اگر دهانه در جای نامناسب باشد، افزایش ظرفیت فن ممکن است بیشتر باعث مکیدن هوای سالم سالن شود تا جمعآوری غبار. هود خوب باید تا حد امکان:
- به محل تولید نزدیک باشد؛
- مسیر طبیعی حرکت ذرات را در نظر بگیرد؛
- بین منبع و منطقه تنفسی کارگر قرار نگیرد؛
- باعث اختلال در عملیات دستگاه نشود؛
- بخش مناسبی از منبع را محصور کند؛
- امکان سرویس و نظافت داشته باشد.
راهنمای تخصصی HSE درباره LEV نیز طراحی هود، کانال، دستگاه تصفیه و Air Mover را اجزای یک سیستم واحد میداند و بر طراحی، راهاندازی و آزمون عملکرد واقعی سیستم تأکید دارد.
محاسبه دبی فن سنگبری از کجا شروع میشود؟
برای یک هود یا سطح مکش مشخص، رابطه پایه بسیار ساده است:
Q = A × V
که در آن:
- Q دبی هوا بر حسب مترمکعب بر ثانیه است؛
- A سطح مؤثر عبور هوا بر حسب مترمربع است؛
- V سرعت هوای طراحی بر حسب متر بر ثانیه است.
برای تبدیل مترمکعب بر ثانیه به مترمکعب بر ساعت، حاصل در ۳۶۰۰ ضرب میشود.
یک مثال ساده برای فهم محاسبه
فرض کنیم در یک طراحی فرضی، دهانه مؤثر هود ۰٫۶ مترمربع باشد و مهندس برای آن نقطه سرعت طراحی ۰٫۷ متر بر ثانیه تعیین کرده باشد.
دبی موردنیاز هود:
0.6 × 0.7 = 0.42 m³/s
و بر حسب ساعت:
0.42 × 3600 = 1512 m³/h
پس دبی این هود در این مثال تقریباً ۱۵۱۲ مترمکعب بر ساعت است. عدد ۰٫۷ متر بر ثانیه در این مثال صرفاً برای نمایش روش محاسبه است و توصیه طراحی برای همه دستگاههای سنگبری نیست. سرعت لازم باید بر اساس نوع هود، انرژی تولید غبار، فاصله هود و راهنمای طراحی معتبر تعیین شود.
اگر چند دستگاه داشته باشیم، دبی فن چگونه محاسبه میشود؟
قرار نیست همیشه ظرفیت تمام هودهای کارگاه بدون بررسی با هم جمع شود. ابتدا باید مشخص شود چند دستگاه واقعاً همزمان کار میکنند. فرض کنید چهار هود داریم:
| هود | دبی طراحی فرضی |
|---|---|
| دستگاه برش | ۲۲۰۰ m³/h |
| دستگاه ساب | ۱۸۰۰ m³/h |
| محل فرزکاری | ۱۵۰۰ m³/h |
| نقطه تخلیه ضایعات | ۱۰۰۰ m³/h |
اگر هر چهار نقطه بتوانند همزمان فعال باشند، سیستم باید برای شرایط همزمان طراحی شود و مجموع این مثال به ۶۵۰۰ مترمکعب بر ساعت میرسد. اما اگر فرایند به شکلی باشد که فقط بعضی هودها همزمان استفاده شوند، مهندس میتواند سناریوی واقعی کار را مبنای طراحی قرار دهد. این تصمیم نباید صرفاً برای کوچکترکردن فن گرفته شود؛ ترتیب واقعی تولید و امکان تغییر روش کار در آینده باید بررسی شود.
دبی کافی است؟ خیر؛ افت فشار مرحله بعد است
حتی اگر محاسبه دبی فن سنگبری کاملاً صحیح باشد، بدون محاسبه فشار استاتیک نمیتوان فن انتخاب کرد. فن باید بتواند هوا را از میان تمام مقاومتهای مسیر عبور دهد. به شکل ساده:
افت فشار کل سیستم = افت هود + کانال مستقیم + اتصالات + غبارگیر + فیلتر + خروجی
هر زانو، تبدیل، سهراهی، دمپر و تجهیز تصفیه مقداری از فشار سیستم را مصرف میکند.
محاسبه مکش فن: نمونه ساده محاسبه افت فشار
فرض کنید محاسبات یک سیستم فرضی چنین نتیجهای بدهند:
| بخش سیستم | افت فشار فرضی |
|---|---|
| هودها | ۱۵۰ Pa |
| کانال و اتصالات | ۵۰۰ Pa |
| سیکلون | ۶۰۰ Pa |
| فیلتر نهایی | ۱۱۰۰ Pa |
| خروجی و سایر تجهیزات | ۱۵۰ Pa |
| افت فشار کل | ۲۵۰۰ Pa |
در این شرایط نمیتوان فنی انتخاب کرد که فقط «۶۵۰۰ مترمکعب بر ساعت» روی کاتالوگ نوشته شده باشد. فن موردنظر باید روی منحنی عملکرد خود بتواند دبی ۶۵۰۰ مترمکعب بر ساعت را در فشار حدود ۲۵۰۰ پاسکال تأمین کند. اعداد جدول مثال آموزشی هستند و برای پروژه واقعی باید افت فشار تجهیزات، کانال و فیلتر از اطلاعات سازنده و محاسبات پروژه به دست آید.
افت فشار کانال سنگبری چرا ممکن است زیاد شود؟
مسیر کانال نقش مهمی در انتخاب فن دارد. کانال طولانی، قطر نامناسب، تعداد زیاد زانو و تغییر سطح ناگهانی میتوانند مقاومت سیستم را افزایش دهند.
رسوب گرد سنگ در داخل کانال مشکل را جدیتر میکند. اگر سرعت انتقال برای نوع ذرات کافی نباشد، بخشی از مواد میتوانند در قسمتهای افقی یا زانوها تهنشین شوند. در مقابل، بالا بردن بیدلیل سرعت نیز مصرف انرژی، صدا و احتمال سایش کانال را افزایش میدهد.
بنابراین سرعت انتقال باید متناسب با مشخصات گردوغبار و طراحی سیستم تعیین شود، نه با یک عدد ثابت برای تمام سنگبریها. در مسیرهایی که مواد ساینده حمل میشوند، شعاع زانوها، جنس کانال و محلهای مستعد سایش نیز باید بررسی شوند.
فن سانتریفیوژ سنگبری چه زمانی مناسب است؟
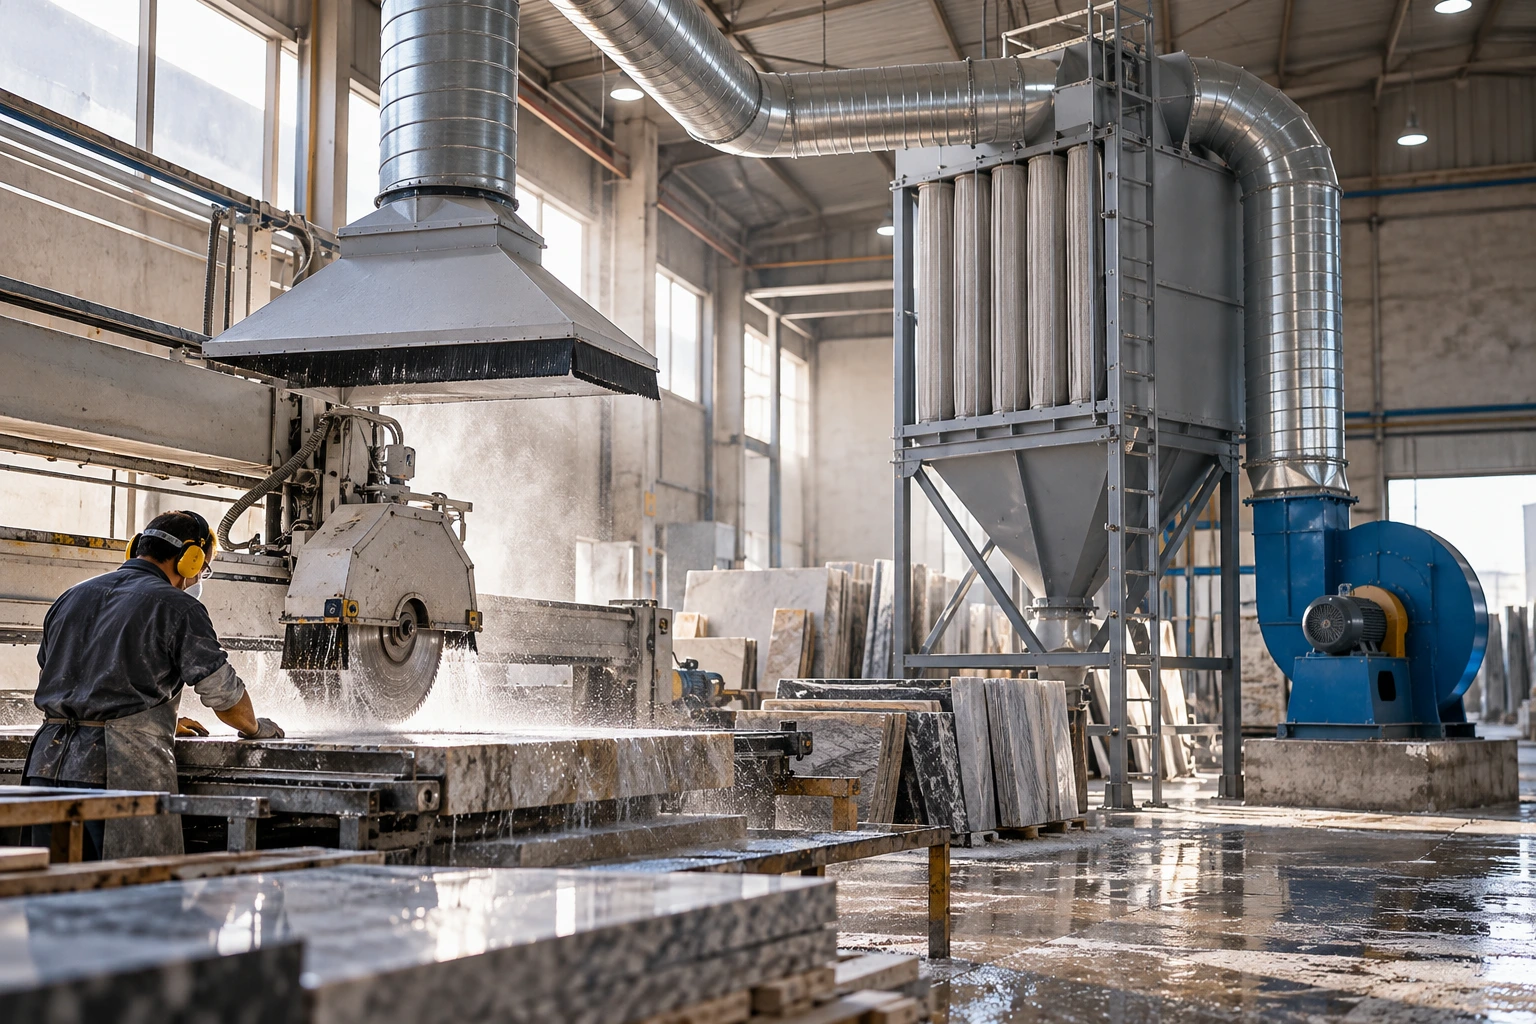
وقتی سیستم دارای کانال، هود، سیکلون و فیلتر است، معمولاً به فنی نیاز داریم که علاوه بر دبی، فشار استاتیک قابلتوجهی تولید کند. به همین دلیل فنهای سانتریفیوژ در بسیاری از سیستمهای غبارگیری صنعتی کاربرد دارند.
در پروژههایی با افت فشار زیاد، یک سانتریفیوژ فشار قوی میتواند از گزینههایی باشد که از نظر منحنی دبی و فشار بررسی میشود؛ اما عبارت «فشار قوی» بهتنهایی نشان نمیدهد که فن برای پروژه مناسب است. هنگام انتخاب باید این موارد مشخص باشند:
- دبی در نقطه کاری
- فشار استاتیک موردنیاز
- راندمان فن
- توان واقعی موتور
- نوع و مقدار گردوغبار
- احتمال سایش پروانه
- دمای هوا
- نحوه کنترل دور
- محل قرارگیری فن نسبت به غبارگیر
بهتر است فن قبل از غبارگیر باشد یا بعد از آن؟
در بسیاری از سیستمها، قرارگرفتن فن پس از دستگاه جمعآوری غبار باعث میشود هوای تمیزتری از پروانه عبور کند و تماس فن با حجم زیاد ذرات ساینده کاهش پیدا کند. بااینحال، این آرایش یک قانون بدون استثنا نیست. نوع غبارگیر، فشار کاری، آببندی تجهیزات و توصیه سازنده تعیین میکنند فن دقیقاً کجا نصب شود.
اگر فن در مسیر هوای غبارآلود قرار گیرد، طراحی پروانه و بدنه باید برای ماهیت ساینده ذرات مناسب باشد. در غیر این صورت فرسایش میتواند بالانس پروانه و عملکرد فن را بهمرور تغییر دهد.
سیستم غبارگیر سنگبری فقط یک فن نیست
فن فقط عامل حرکت هواست؛ ذراتی که جمعآوری میشوند باید جایی از جریان هوا جدا شوند. بسته به نوع سیستم میتوان از تجهیزات مختلف غبارگیر صنعتی استفاده کرد.
در یک سیستم خشک، غبارگیر ممکن است شامل پیشجداکننده و مرحله فیلتراسیون نهایی باشد. نکته مهم درباره سیلیس این است که بخش خطرناک آن میتواند بسیار ریز و قابل تنفس باشد. بنابراین تجهیزی که فقط ذرات درشت را جدا میکند الزاماً برای کنترل ذرات ریز کافی نیست.
سیکلون در سنگبری چه کاری انجام میدهد؟
سیکلون از نیروی گریز از مرکز برای جداکردن ذرات از جریان هوا استفاده میکند و در بسیاری از فرایندها میتواند بهعنوان پیشجداکننده مفید باشد. ذرات درشتتر وارد بدنه سیکلون میشوند، سرعت و جهت حرکت آنها تغییر میکند و بخش قابلتوجهی به سمت مخزن پایین هدایت میشوند. اما یک نکته مهم وجود دارد:
سیکلون را نباید بهصورت خودکار جایگزین فیلتراسیون مناسب ذرات قابل تنفس در نظر گرفت.
اگر هدف کنترل مواجهه با سیلیس قابل تنفس باشد، راندمان کل سیستم برای اندازه ذرات هدف باید بررسی شود. در برخی طراحیها سیکلون بار ذرات درشت را از روی فیلتر اصلی کم میکند و مرحله فیلتراسیون بعدی ذرات ریزتر را جمع میکند.
آیا روش مرطوب نیاز به فن را از بین میبرد؟
خیر. پاشش آب میتواند تولید گرد هوابرد را بهشدت کاهش دهد و در سنگبری یکی از کنترلهای مهم است، اما همیشه بهتنهایی کافی نیست. در هشدار مشترک جدید NIOSH و OSHA توصیه شده است عملیات خشک مانند برش و سایش خشک تا حد امکان حذف شوند و در صورت نیاز از ترکیب روشهای مرطوب و LEV استفاده شود.
همچنین بررسیهای میدانی NIOSH نشان دادهاند که حتی در بعضی عملیات سنگ با کنترل مرطوب نیز ممکن است مواجهه قابلتوجهی ایجاد شود؛ بنابراین اثربخشی کنترل باید با اندازهگیری واقعی ارزیابی شود. پس منطق درست این نیست که «آب داریم، فن لازم نیست»؛ بلکه باید مشخص شود مجموعه کنترلها تا چه اندازه گرد را مهار میکند.
تهویه عمومی سالن جای فن مکنده موضعی را میگیرد؟
معمولاً خیر. تهویه عمومی میتواند غلظت آلودگی باقیمانده در سالن را کاهش دهد، اما اگر گرد ابتدا وارد منطقه تنفسی اپراتور شود و بعد توسط هواکش سقفی خارج شود، کنترل در منبع اتفاق نیفتاده است. NIOSH کنترل مهندسی مانند LEV را روشی برای حذف آلاینده نزدیک محل تولید معرفی میکند و تهویه عمومی را یک کنترل مکمل میداند. به زبان ساده:
اول غبار را در منبع بگیرید؛ سپس هوای باقیمانده سالن را مدیریت کنید.
چرا جاروکردن خشک و باد گرفتن مشکلساز است؟
ممکن است سیستم غبارگیر در ساعات تولید خوب کار کند اما در پایان شیفت، نظافت نامناسب دوباره همان گرد را وارد هوا کند. استفاده از هوای فشرده برای تمیزکردن سطوح و جاروکردن خشک میتواند ذرات تهنشینشده را دوباره معلق کند. راهنمای NIOSH برای کنترل سیلیس توصیه میکند از جاروکردن خشک و استفاده از هوای فشرده برای نظافت خودداری و روشهای مناسبتر مثل سیستم مکنده دارای فیلتراسیون مناسب یا نظافت مرطوب استفاده شود. به همین دلیل برنامه Housekeeping بخشی از طراحی واقعی سیستم غبارگیری است، نه موضوعی جدا از آن.
بعد از نصب فن، چطور بفهمیم محاسبات درست بودهاند؟
تحویل سیستم نباید با روشنشدن موتور تمام شود. در مرحله راهاندازی باید بررسی شود:
- دبی هر شاخه چقدر است؛
- سرعت هوا در نقاط طراحی به مقدار موردنظر رسیده یا نه؛
- افت فشار واقعی فیلتر و غبارگیر چقدر است؛
- دمپرها درست بالانس شدهاند یا نه؛
- در محل هود فرار قابلتوجه غبار دیده میشود یا نه؛
- کانال نشتی یا رسوب غیرعادی دارد یا خیر؛
- فن در نزدیکی نقطه طراحی منحنی خود کار میکند یا نه.
HSE در راهنمای LEV بر Commissioning یا راهاندازی و ثبت عملکرد اولیه تأکید دارد؛ زیرا همین دادهها بعداً معیاری برای تشخیص افت عملکرد سیستم هستند. پس اگر در زمان تحویل فشار استاتیک، دبی و وضعیت هود ثبت نشوند، چند ماه بعد تشخیص اینکه سیستم واقعاً ضعیف شده یا از ابتدا درست کار نکرده بسیار دشوارتر خواهد بود.
اشتباهات رایج در محاسبه مکش فن و ظرفیت آن
چند خطا میتوانند حتی با وجود خرید یک فن بزرگ، نتیجه ضعیفی ایجاد کنند:
- انتخاب فن فقط بر اساس توان موتور؛
- محاسبه دبی بدون افت فشار؛
- قرار دادن هود در فاصله زیاد از منبع؛
- کوچککردن قطر کانال برای کاهش هزینه؛
- استفاده از تعداد زیاد زانوهای تند؛
- محاسبه با فیلتر تمیز و نادیدهگرفتن افزایش مقاومت آن؛
- انتخاب سیکلون بهعنوان تنها کنترل ذرات بسیار ریز؛
- استفاده از یک هواکش عمومی به جای مکش موضعی؛
- بیتوجهی به روش مرطوب در فرایندهایی که امکان استفاده از آن وجود دارد؛
- ارزیابی عملکرد سیستم فقط با نگاهکردن به گرد قابل مشاهده.
گرد بسیار ریز لزوماً بهراحتی دیده نمیشود. برای بررسی مواجهه شغلی، اندازهگیری هوا توسط متخصص بهداشت حرفهای اطلاعاتی فراهم میکند که مشاهده چشمی قادر به ارائه آن نیست.
فن درست از هود شروع میشود، نه از کاتالوگ
محاسبه فن سنگبری یک زنجیره مشخص دارد: ابتدا نقاط تولید غبار شناسایی میشوند، سپس برای هر نقطه هود مناسب و دبی لازم تعیین میشود. بعد از آن، کانالکشی و افت فشار هودها، اتصالات، سیکلون و فیلتر محاسبه میشود و تازه در این مرحله میتوان فن صنایع سنگ را از روی منحنی عملکرد انتخاب کرد.
در نتیجه، عبارتی مثل «فن ۱۰ هزار مترمکعبی» بدون دانستن فشار استاتیک تقریباً نصف اطلاعات لازم را در اختیار ما میگذارد. همینطور فن بسیار قوی نمیتواند طراحی ضعیف هود را جبران کند.
در کارگاههای سنگبری که احتمال تولید سیلیس قابل تنفس وجود دارد، ترکیب کنترل مرطوب، مکش موضعی نزدیک منبع، جداسازی و فیلتراسیون مناسب، نظافت اصولی و ارزیابی عملکرد واقعی سیستم، مسیر قابلاتکاتری از تکیه بر یک هواکش بزرگ است.